1.4313 (X3CrNiMo13-4) smeedstukken voor turbines, pompen en afsluiters
Wij leveren 1.4313 gesmeed, met EN 10204-certificaat, in een QT-klasse (veredeld) of zachtgegloeid. Het is een zachtmartensitisch roestvast staal (soft martensitic stainless steel) met 13/4-opbouw.
Toepassingen
Van waterkrachtturbine tot drukvat
Wij smeden 1.4313 voor turbine-, pomp- en afsluiterbouw. U vindt het ook in de olie- en petrochemische industrie.
Onderdelen voor waterkrachtturbines
Pomponderdelen
Compressoronderdelen
Afsluiterhuizen, zittingen en schuiven
Onderdelen voor olie en petrochemie
Drukvatonderdelen
13/4 of alternatief
1.4313, 410/420 Mod of duplex?
Drie eigenschappen van uw onderdeel bepalen de keuze: de dikte, de laagste bedrijfstemperatuur en het contact met zeewater.
Zware doorsnede: 1.4313
Dit staal is luchthardend: zelfs een zware doorsnede hardt door bij het afkoelen in lucht, zodat het scheurrisico bij de warmtebehandeling klein blijft. Hebt u een fors stuk nodig, dan behoudt u na het veredelen zowel sterkte als taaiheid.
Onder 0 °C: beter dan 410 of 420 Mod
Vergeleken met 410 of 420 Mod heeft 1.4313 een betere kerftaaiheid onder 0 °C. Werkt uw onderdeel bij vorst of in koude media, dan telt dat verschil mee in de materiaalkeuze.
Permanent zeewater: duplex 1.4462
De PREN van 1.4313 ligt tussen 13,4 en 16,6. Dit 13/4-staal verdraagt matig corrosieve media zonder chloriden goed; in zeewater kan wel putcorrosie optreden. Staat een onderdeel voortdurend in zeewater, dan is duplex of superduplex, bijvoorbeeld 1.4462, meestal beter.
Werkstofnamen
1.4313 op tekening: X3CrNiMo13-4, F6NM of S41500
Komt u 1.4313 op een tekening of inkoopspecificatie tegen, dan kan het onder het werkstofnummer, de EN-kortnaam, een ASTM-grade of het UNS-nummer staan. ASTM kent bovendien aparte normen voor smeedstukken en voor staf. Achter de naam hoort altijd de leveringstoestand: een QT-klasse of +A (zachtgegloeid).
Analyse en sterkte
Samenstelling en QT-waarden van 1.4313
Samenstelling volgens EN 10088-3
Sterkte per QT-klasse (minimumwaarden uit datasheets)
Volgens EN geldt de rek tot 160 mm in lengterichting (langs de vezel) en van 160 tot 250 mm in dwarsrichting; de ASTM-rij is voor iedere maat gelijk. Is de doorsnede groter dan 250 mm, dan spreken we de eisen vooraf samen met u af.
Warmtebehandeling
Smeden, harden en ontlaten van 13/4-staal
Opwarmen en smeden
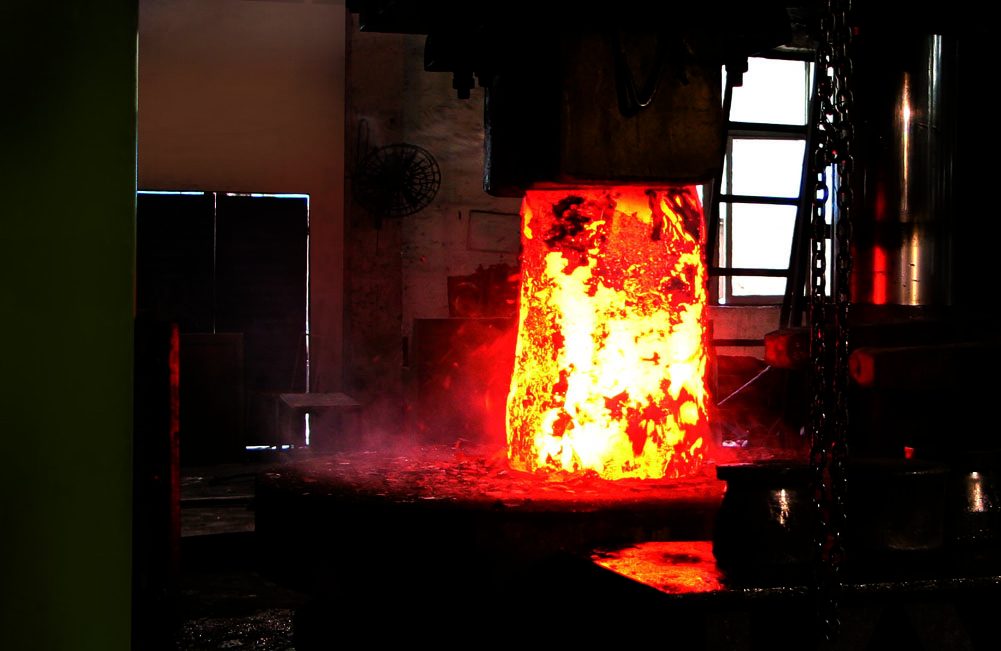
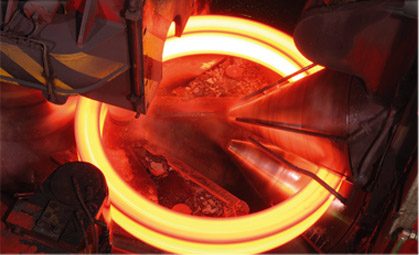
We warmen het uitgangsmateriaal eerst langzaam op tot circa 850 °C. Daarna smeden we het tussen 1150 en 900 °C en mijden we bewust het gebied rond 825 °C.
Harden
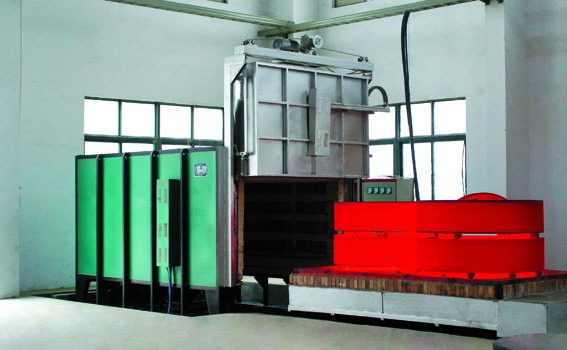
We harden het stuk bij 950 tot 1050 °C en laten het daarna afkoelen in lucht, olie of polymeer.
Ontlaten tot de QT-klasse
De ontlaatbehandeling bepaalt de uiteindelijke QT-klasse. QT700 krijgt twee ontlaatbehandelingen: de eerste bij 650 tot 700 °C, de tweede bij 600 tot 620 °C. QT900 ontlaten we eenmaal, bij 520 tot 580 °C.
Zachtgloeien (+A)
Voor de toestand +A gloeien we het stuk bij 600 tot 650 °C. De hardheid bedraagt dan maximaal 320 HB.
Voordraaien en keuren
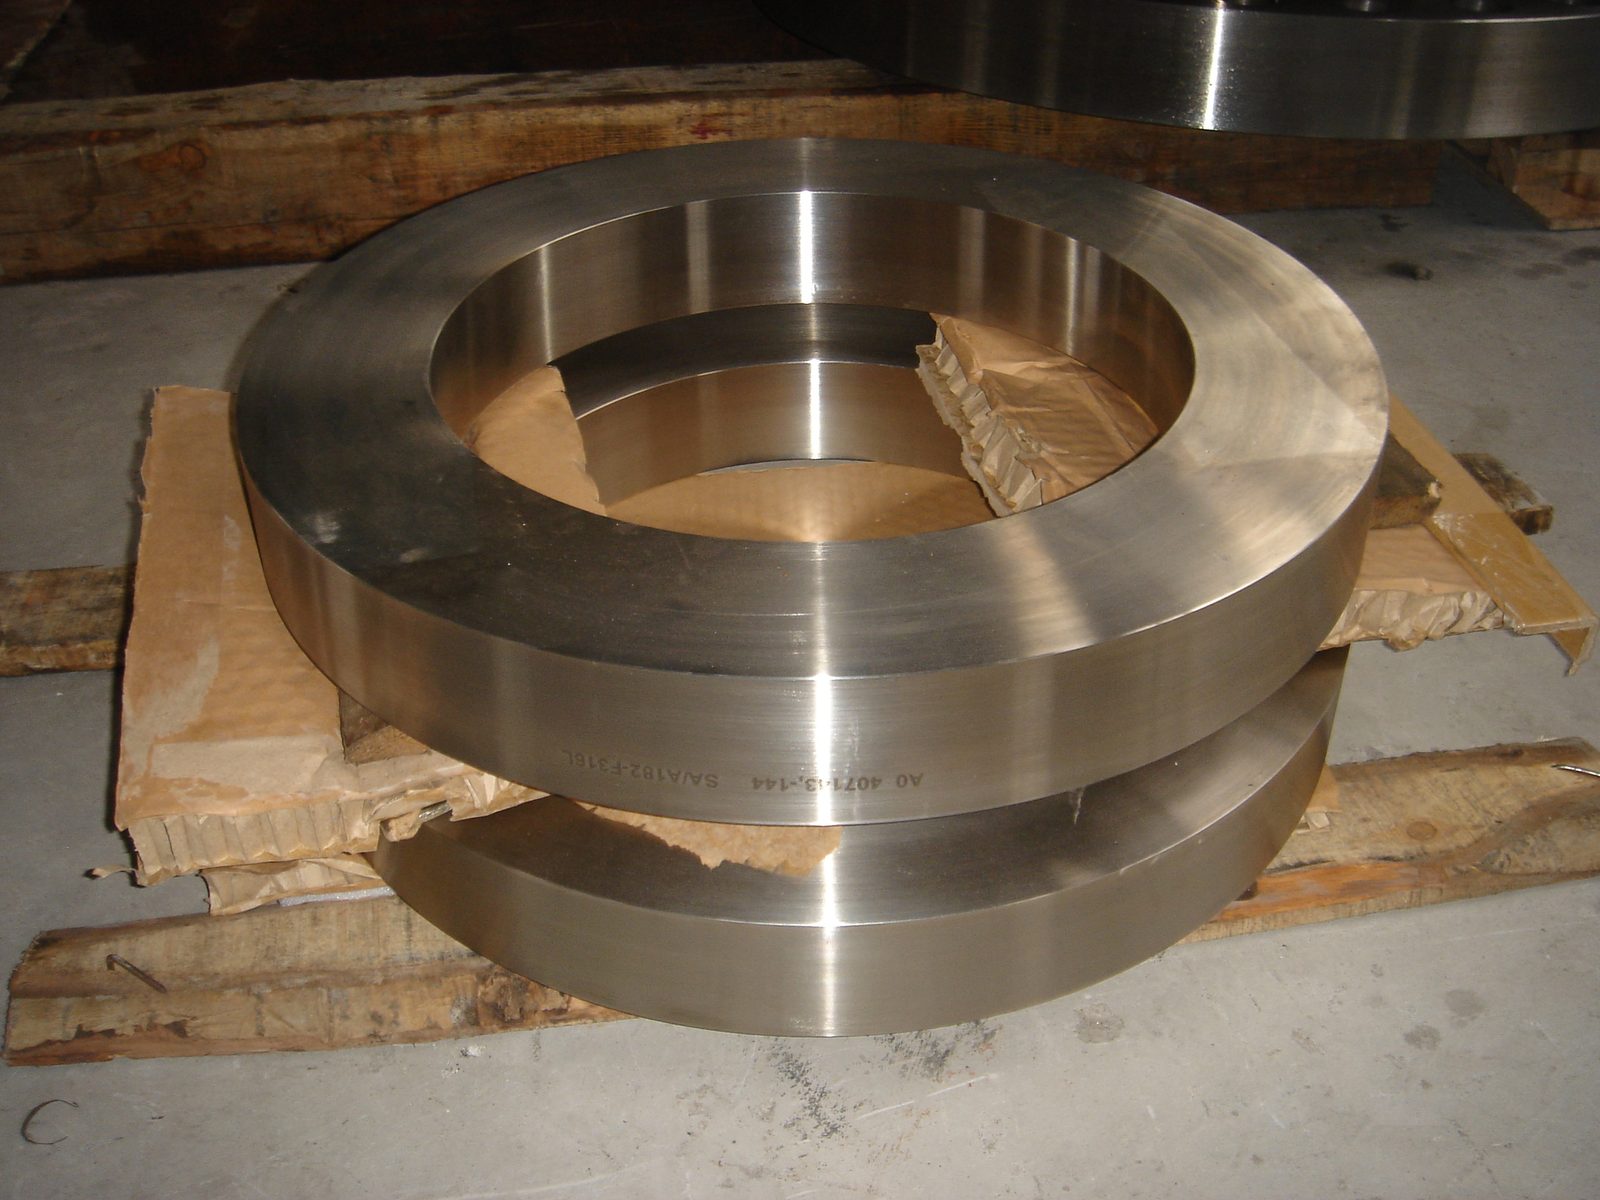
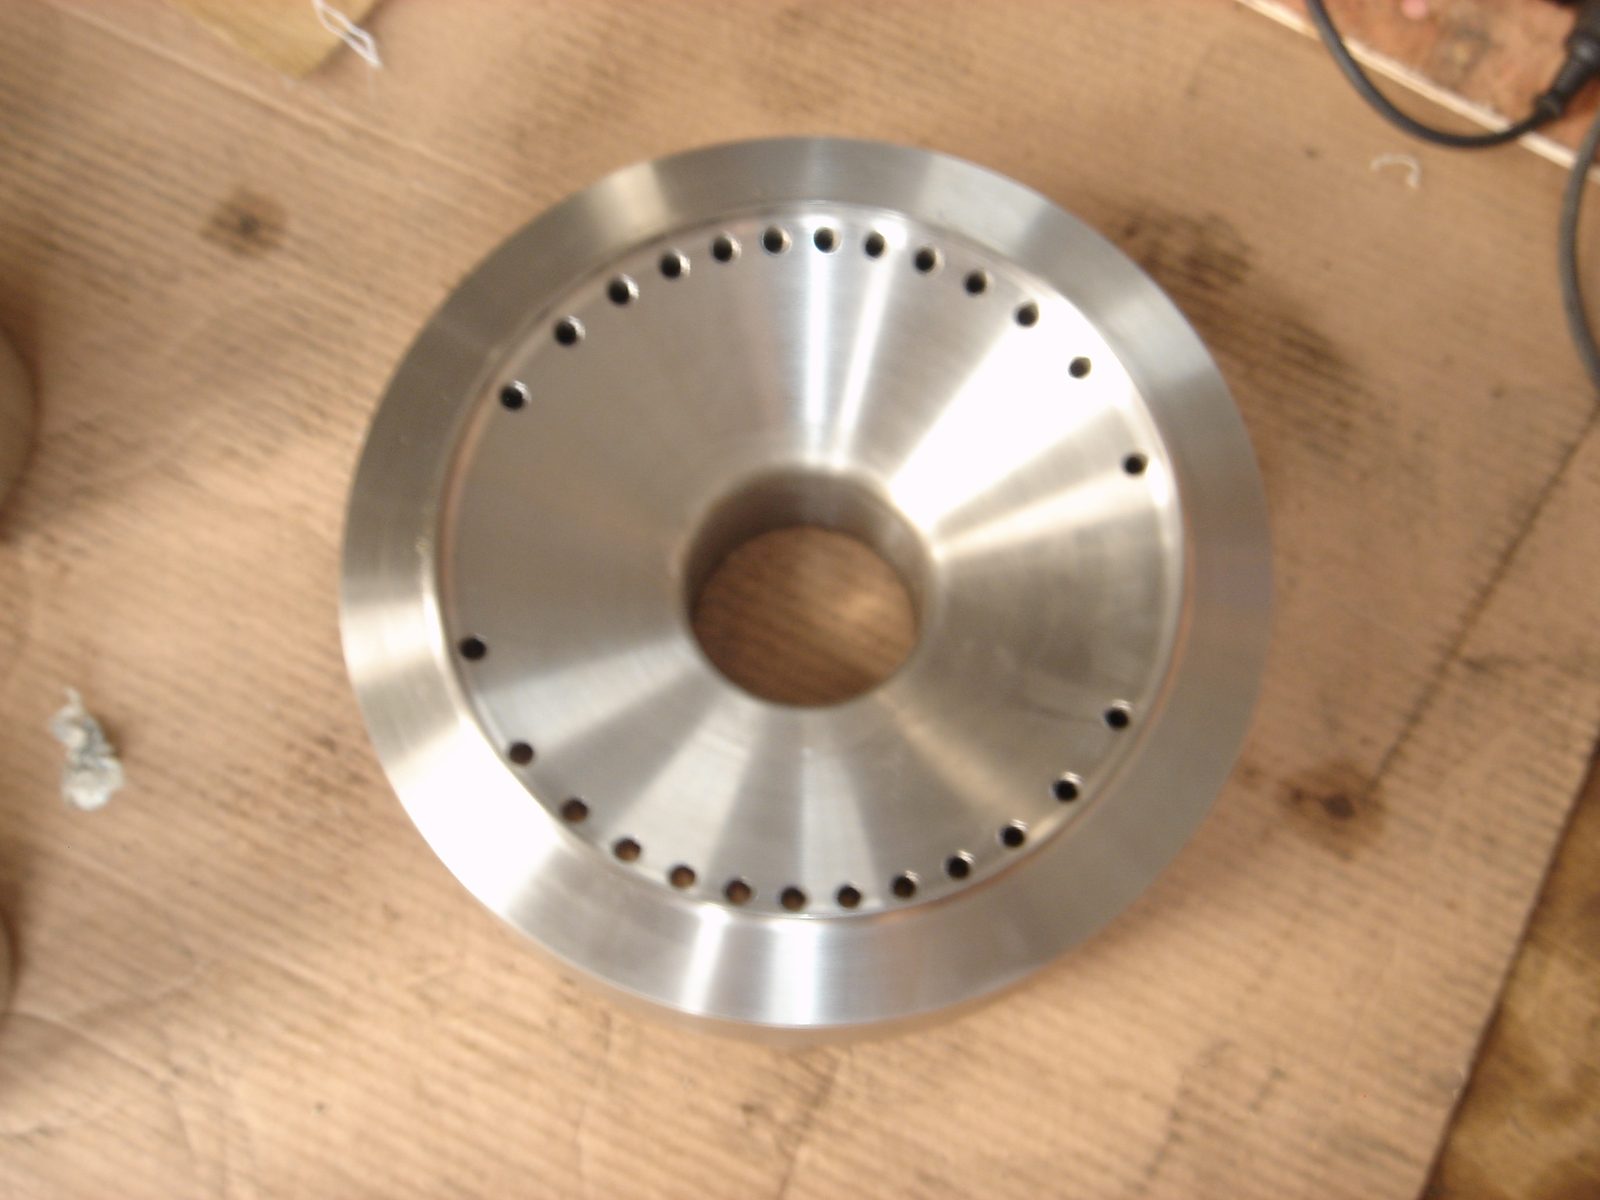
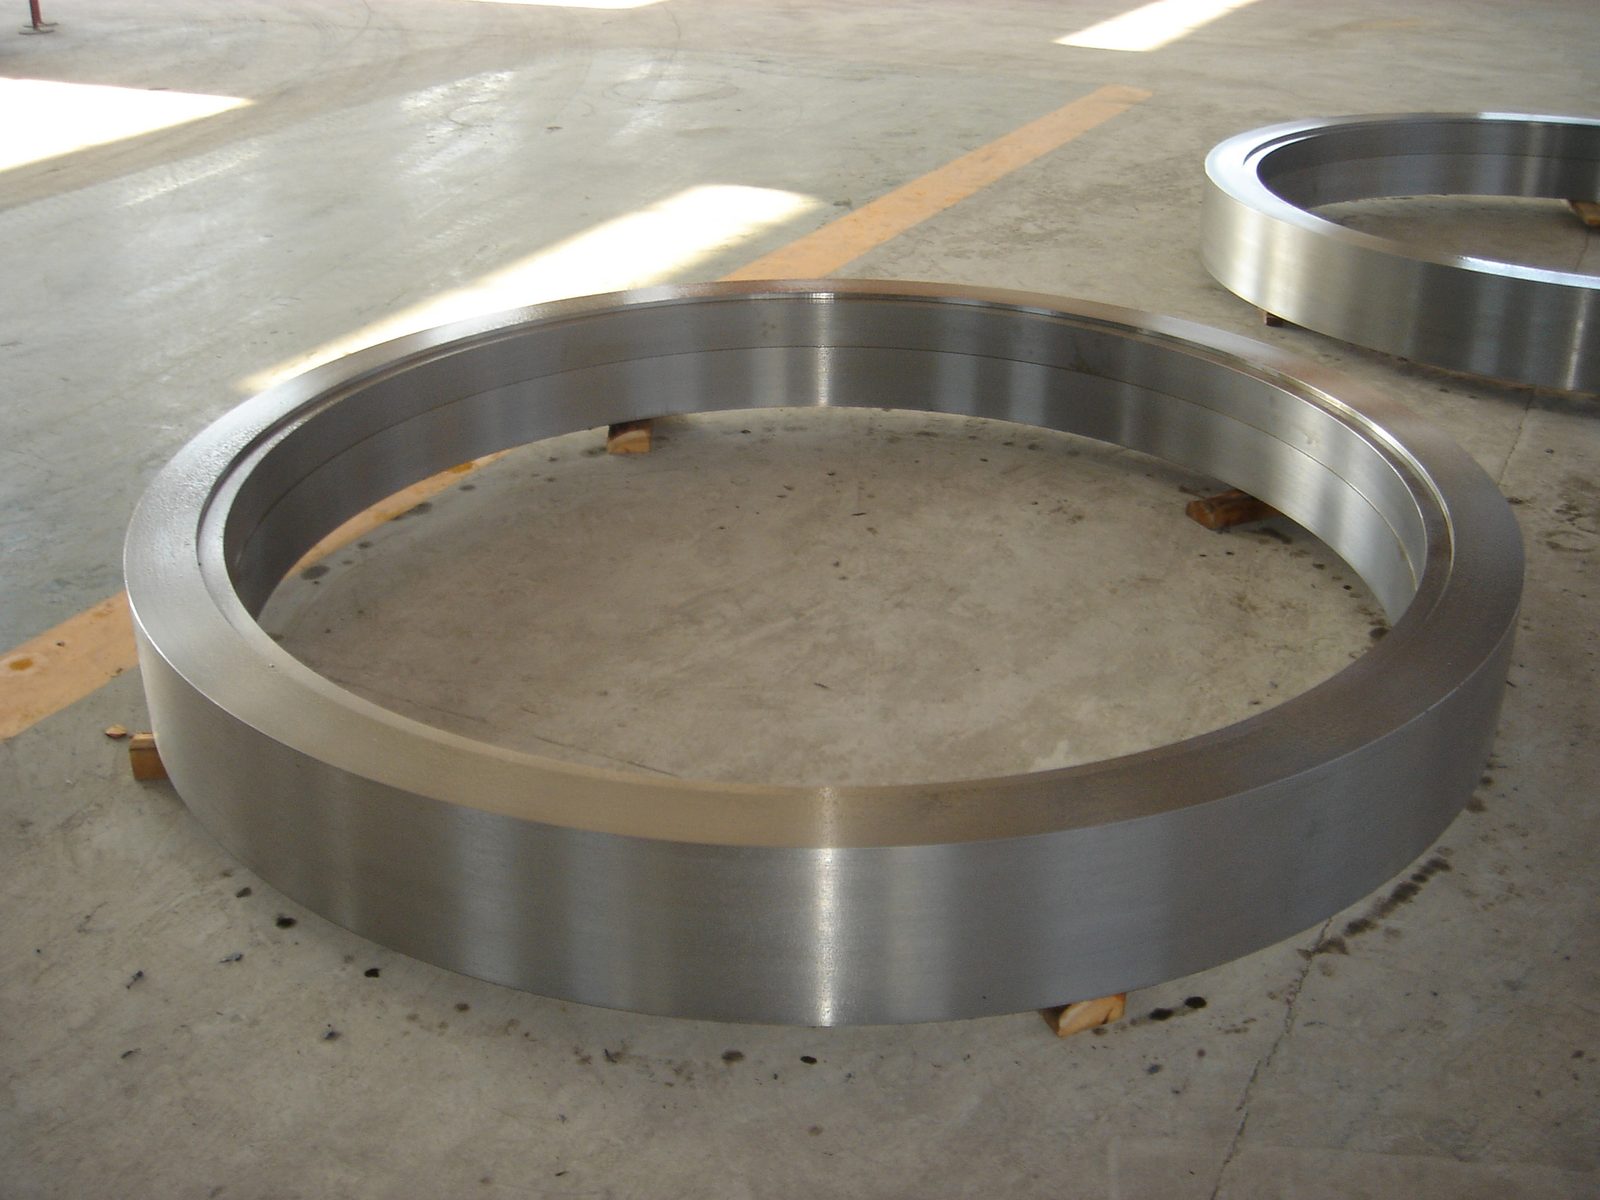
Na het voordraaien kunnen we de doorsnede van een 1.4313-smeedstuk ultrasoon onderzoeken. U ontvangt het stuk als ruwe smeedvorm, voorgedraaid of eindbewerkt naar uw tekening.
Keuring
Keuring, 3.1-certificaat en NACE-toetsing
Alle stappen, van smeden en warmtebehandeling tot bewerking en proeven, vallen onder één verantwoordelijke instantie. Elk stuk keuren we afzonderlijk, zodat u de uitslagen kunt herleiden tot dat ene stuk.
Naast ultrasoon onderzoek kunt u een trekproef, een hardheidsmeting, kerfslagproeven bij lage temperatuur en PMI vragen. Doorgaans ontvangt u een 3.1-certificaat.
Bij levering voor zuurgas vermeldt het certificaat ook de hardheidsmeting en de temperaturen van beide ontlaatstappen. Zo kunt u het materiaal toetsen aan NACE MR0175 / ISO 15156.
Inkoopvragen
Technische en praktische vragen over 1.4313
Voldoet een smeedstuk in 1.4313 ook aan ASTM A182 F6NM?
Niet vanzelf: 1.4313 en ASTM A182 F6NM beschrijven dezelfde 13/4-legering, maar elk normstelsel hanteert eigen grenzen. Bij F6NM mag het nikkelgehalte tot 5,5% gaan en ligt molybdeen tussen 0,5 en 1,0%. Eén smelt die beide normen haalt, is mogelijk maar niet gegarandeerd. Noteer op de bestelling welke norm leidend is.
Welke QT-klasse past bij een onderdeel voor zuurgas?
Bij een zuurgaseis begint de keuze bij QT700, de klasse die dicht bij de NACE-voorschriften ligt. Weegt sterkte het zwaarst, dan is QT900 de aangewezen klasse; QT780 ligt wat rekgrens betreft tussen beide in. Bepalend zijn steeds de vereiste sterkte en het milieu waarin het onderdeel werkt. Het veredelen naar de gekozen klasse maakt deel uit van de levering.
Welke maximale hardheid geldt voor 13Cr-4Ni-staal volgens NACE?
NACE MR0175 / ISO 15156-3 stelt voor 13Cr-4Ni-staal een maximale hardheid van 23 HRC. De norm schrijft twee ontlaatstappen voor: eerst bij 648 tot 691 °C, daarna bij 593 tot 621 °C. Die grens is niet eenvoudig te halen. Tijdens het ontlaten kan austeniet ontstaan, dat bij het afkoelen weer in hard martensiet overgaat. Metingen op meerdere, vooraf bepaalde posities bieden daarom meer zekerheid.
Welke voorwarmtemperatuur geldt bij het lassen van 1.4313?
Voor het lassen van 1.4313 warmt u het onderdeel voor tot circa 150 °C. Gangbare booglasprocessen zijn bruikbaar, mits u de juiste lasprocedure aanhoudt. Ontlaat het onderdeel na het lassen, het liefst meteen vanuit de laswarmte. Verwijder daarna de aanloopkleuren en de oxidehuid. Bij kritische onderdelen adviseren we een gekwalificeerde lasprocedure.
Welk gietstaal past bij gesmede 13/4-onderdelen?
Bij gesmede 13/4-onderdelen past het gietstaal CA6NM, met dezelfde chroomnikkelopbouw. Smeed- en gietdelen blijven zo binnen één materiaalgroep. Vergeleken met het oudere CA-15 heeft CA6NM een duidelijk hogere kerfslagwaarde, een betere lasbaarheid en meer weerstand tegen cavitatie. In pomp- en waterturbinedelen heeft CA6NM het CA-15 daardoor grotendeels verdrongen.
Welke rekgrens heeft X3CrNiMo13-4 bij 300 °C?
Bij 300 °C garandeert EN 10088-3 nog een rekgrens van 530 MPa voor QT780 en 620 MPa voor QT900. Bij 100 °C is dat 590 MPa voor QT780 en 720 MPa voor QT900. Het toepassingsbereik volgens het gegevensblad ligt tussen −60 en 300 °C. Bij hogere temperatuur daalt de rekgrens geleidelijk. Reken voor onderdelen in stoom of heet water met deze lagere waarden.
Wie keurt een smeedstuk in 1.4313 bij een 3.2-certificaat?
Bij een 3.2-certificaat neemt een onafhankelijke keuringsinstantie het stuk af, bijvoorbeeld TÜV, DNV, RINA of Bureau Veritas. U hebt dat certificaat nodig zodra uw specificatie een onafhankelijke keuring eist. Inspecteurs namens uw bedrijf of uw eindklant mogen de afname bijwonen. Welke proeven het certificaat vermeldt, spreken we vóór de productie met u af.
Hoe lang duurt de levering van voorgedraaid 13/4-smeedwerk?
Gewicht, afmetingen en bewerkingsgraad van uw stuk bepalen de levertijd. Een uitgebreide keuring of warmtebehandeling voor een NACE-eis kan daar tijd aan toevoegen. Het stuk is leverbaar als ruwe smeedvorm, voorgedraaid of eindbewerkt naar uw tekening. Welke termijn bij uw stuk hoort, vermeldt de offerte.
Is 1.4313 magnetisch?
Ja, 1.4313 is ferromagnetisch, dus magnetisch onderzoek (MPI) op het smeedstuk is mogelijk. Ook penetrantonderzoek voeren we uit. Het staal is bovendien polijstbaar, zodat u het oppervlak van het smeedstuk fijn kunt afwerken. Een gepolijst oppervlak verbetert duidelijk de bestendigheid tegen corrosie.
Is X3CrNiMo13-4 goed te verspanen?
Ja, het verspanen is vergelijkbaar met dat van constructiestaal van dezelfde hardheid. Voor koudvervormen is deze kwaliteit niet geschikt. Bewerkt u het onderdeel na levering zelf verder, vermeld dan in de aanvraag de gewenste toestand, QT-klasse of +A, en de uitvoering: ruw, voorgedraaid of eindbewerkt.
Fotoselectie
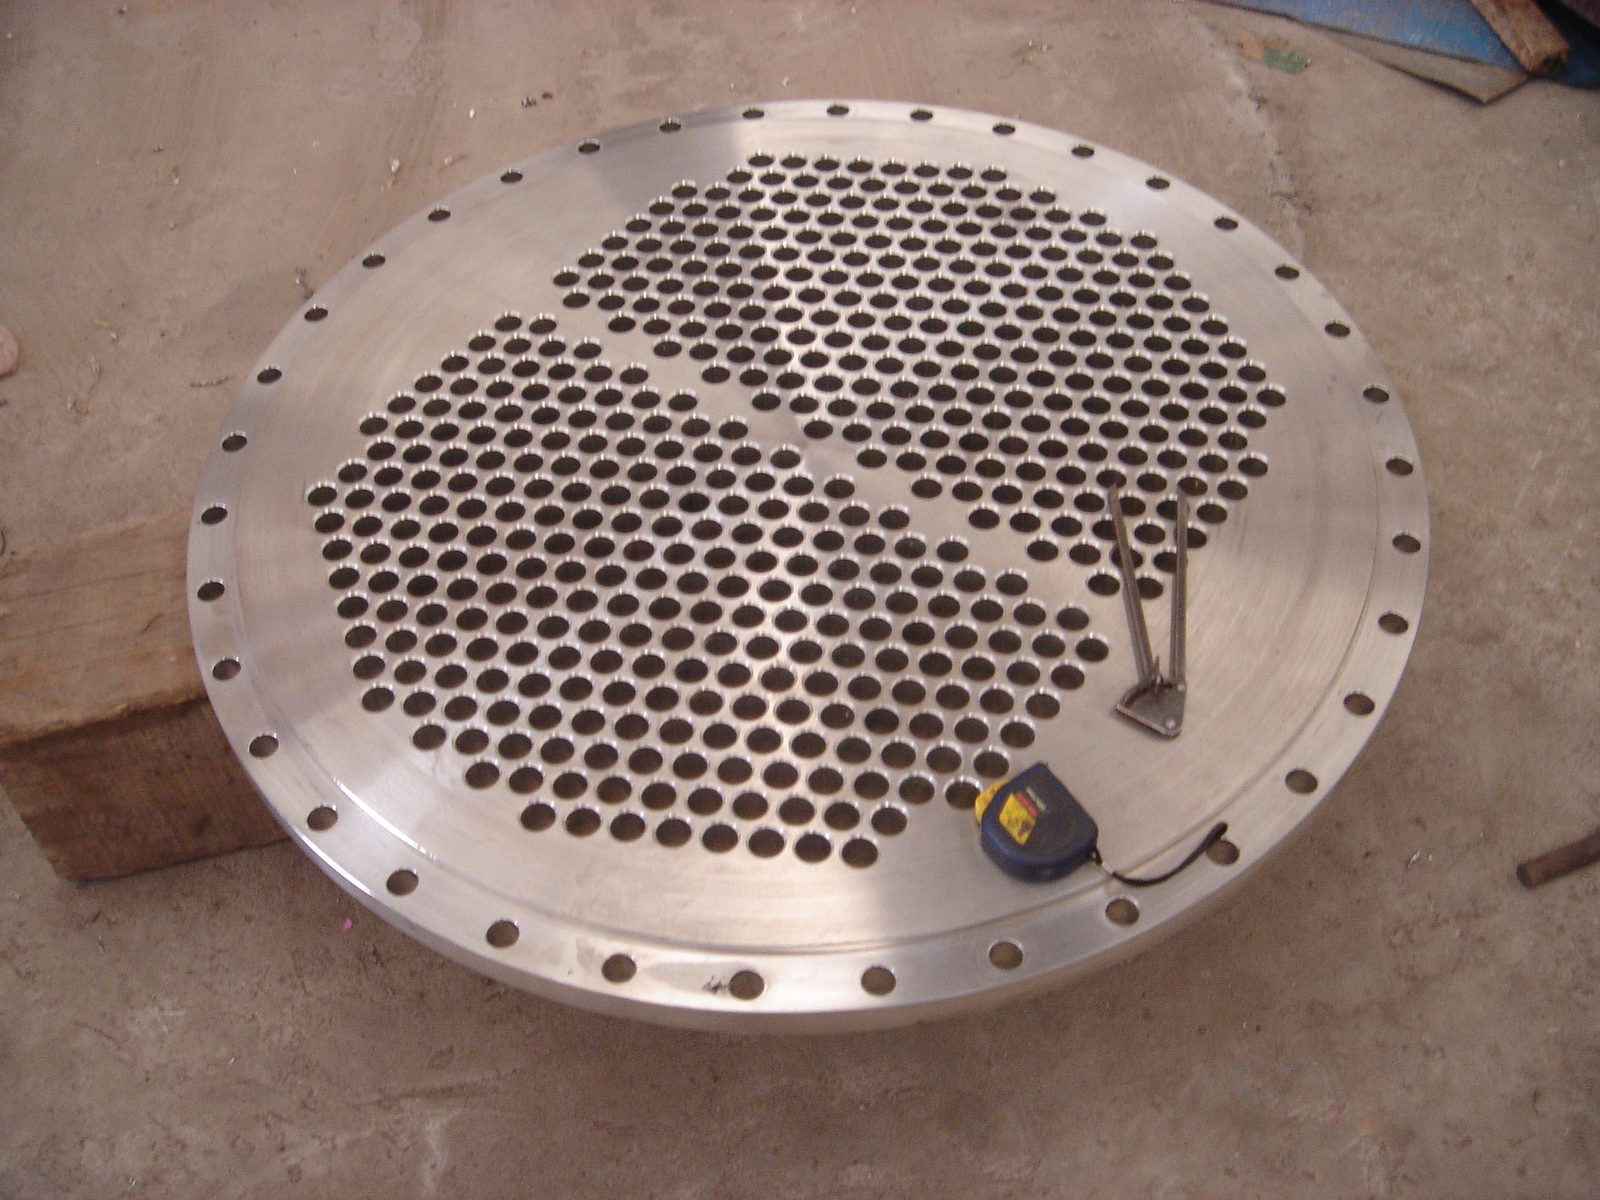
Beelden uit onze productie
Doorklikken
Jouw 1.4313-smeedstuk: wat kost het en wanneer komt het?
Stuur uw gegevens naar info@rdforgings.com, of bel +31 (0)85 773 7470 en spreek direct iemand die uw onderdeel kent. U ontvangt dan een offerte met prijs en levertijd. Ons kantoor staat in Dongen.
Tekening en grootste doorsnede
QT-klasse en leidende norm
NACE-eis en certificaattype
Gewenste levertijd
Offerte aanvragen
Laat uw gegevens achter, wij nemen snel contact met u op.