1.4923-Schmiedestücke (X22CrMoV12-1) für Dampfturbinen und Schrauben bei hoher Temperatur
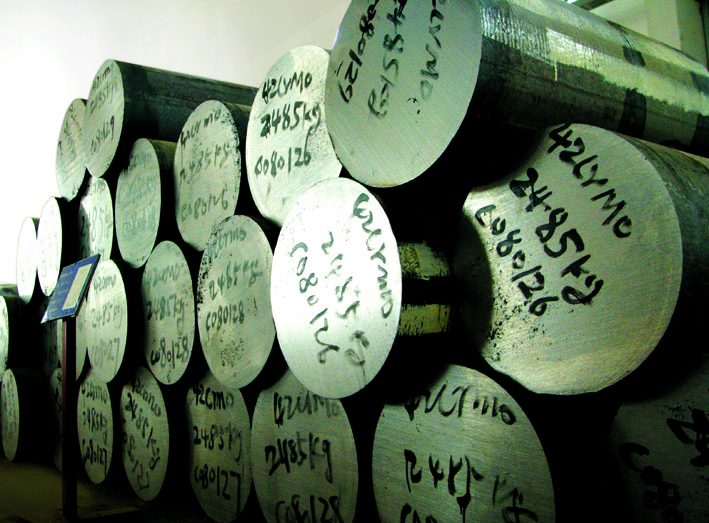
1.4923 ist ein warmfester 12-%-Chromstahl, legiert mit Molybdän und Vanadium. Wir liefern diese Güte freiformgeschmiedet und vergütet, mit Zeugnis nach EN 10204, als Welle, Scheibe oder Ring.
Anwendungen
Anwendung in Turbinen, Kesseln und Reaktortechnik
Vanadium erhöht die Kriechfestigkeit (Creep Strength) von 1.4923: Unter Spannung bei hoher Temperatur bleibt der Stahl jahrelang formstabil. Er lässt sich gut schmieden, und weist eine hohe Beständigkeit gegenüber Wasserdampf auf. Dadurch ist er ein Standardstahl geworden, unter anderem in:
Komponenten für Dampfturbinen
Schrauben, Stiftschrauben und Muttern für hohe Temperaturen
Bauteilen für Druckbehälter und Dampfkessel
Reaktortechnik
Luft- und Raumfahrt
Zustand wählen
QT1, QT2 oder 1.4922: Was gehört auf Ihre Zeichnung?
Bei dieser Güte kommt es auf zwei Entscheidungen an: in welchem vergüteten Zustand Sie den Stahl bestellen und welche Werkstoffnummer auf Ihre Zeichnung gehört. Zusammen bestimmen sie, was auf Ihrer Bestellung steht.
QT1 für Druckgeräte
Fällt Ihr Bauteil unter die Druckgeräterichtlinie (PED), ist die Wahl einfach: Sie bestellen QT1. Das Datenblatt lässt für Druckgeräte nämlich nur diesen Zustand zu, sodass Sie auf der sicheren Seite sind.
QT2, wenn die Festigkeit im Vordergrund steht
Von den beiden vergüteten Zuständen hat QT2 die höhere Festigkeit, während QT1 breiter einsetzbar bleibt. Dreht sich Ihre Auslegung vor allem um Streckgrenze und Zugfestigkeit und fällt sie nicht unter die PED, kommt QT2 in Betracht.
1.4922, wenn die Zeichnung es vorschreibt
Der verwandte Werkstoff 1.4922 (X20CrMoV11-1) ist ebenfalls ein 12-%-Chrom-Molybdän-Vanadium-Stahl, fällt aber unter andere Normen: EN 10222-2 und VdTÜV-Werkstoffblatt 110. Ohne Weiteres austauschbar sind die beiden nicht. Prüfen Sie daher genau, welche Werkstoffnummer Ihre Zeichnung nennt.
Schreibweise
1.4923 und X22CrMoV12-1: Bezeichnungen und Normen
Werkstoffnummer und EN-Kurzname bezeichnen denselben Stahl. Setzen Sie sie auf Zeichnung und Bestellung zusammen mit dem geforderten Zustand, +QT1 oder +QT2.
Vor EN 10269 fiel diese Güte unter DIN 17240. Auf einer älteren Zeichnung kann diese Norm daher noch stehen.
Normwerte
1.4923 in Zahlen: Legierung und Festigkeit
Legierungselemente
Festigkeit je vergütetem Zustand
Mindestwerte aus EN 10269 (bis Ø 160 mm); typische Werte aus einem Datenblatt. Für die QT2-Mindestwerte von Streckgrenze und Dehnung nennen Quellen abweichende Zahlen; die Ausgabe von EN 10269 auf Ihrer Bestellung ist maßgebend. Abkürzungen: Rp0,2 = Streckgrenze, Rm = Zugfestigkeit, A = Dehnung.
Wärmebehandlung
Von der Schmiedetemperatur bis zum Anlassen
Erwärmen
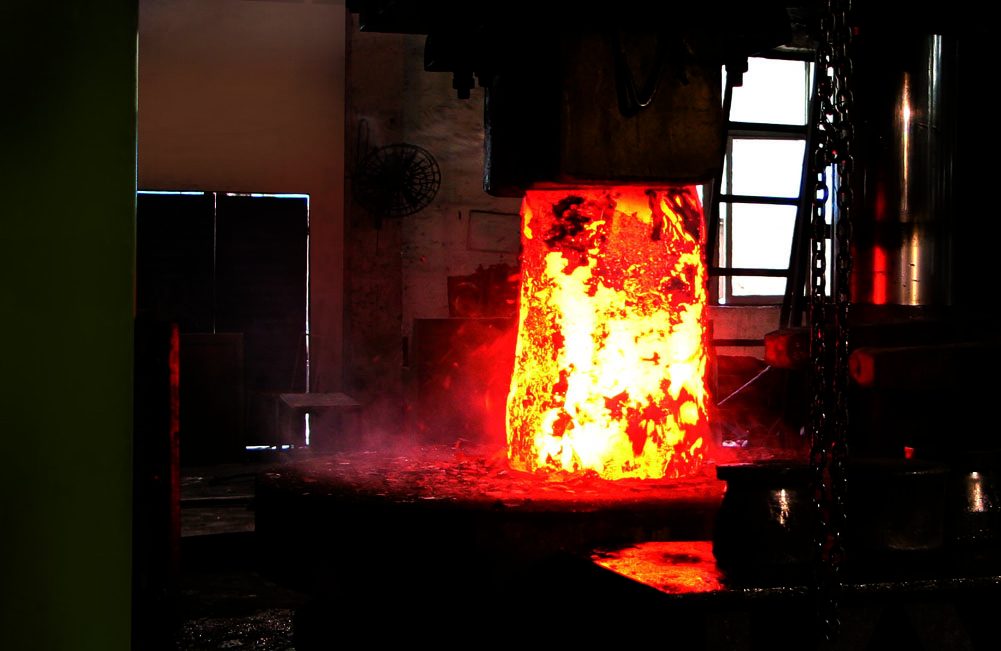
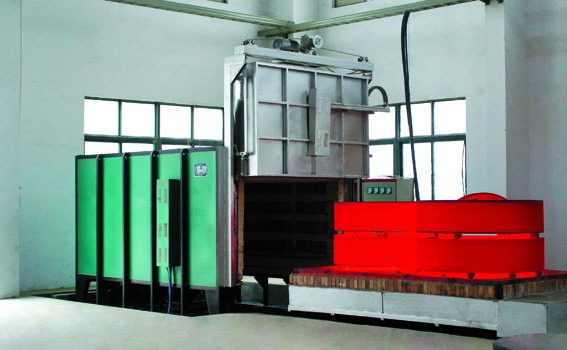
Wir erwärmen den Block zunächst langsam auf etwa 850 °C, ohne ihn zu forcieren. Erst danach lassen wir die Temperatur schneller ansteigen, auf 1150 bis 1180 °C.
Schmieden und Abkühlen
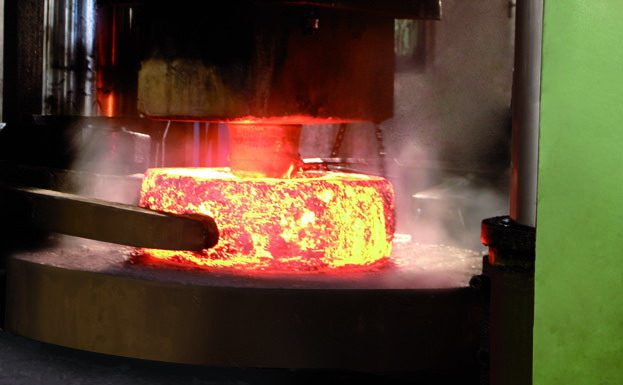
Wir formen den Block im Temperaturbereich von 1180 bis 950 °C um. Nach dem Schmieden kühlt er langsam ab, im Ofen oder in trockener Asche.
Härten
Für das Vergüten härten wir das Stück bei 1020 bis 1070 °C, mit Luft, Öl oder Polymer als Abschreckmittel.
Anlassen auf QT1 oder QT2
So schnell wie möglich nach dem Härten lassen wir das Stück an, jeweils mindestens 2 Stunden.
Spannungsarmglühen
Wird Spannungsarmglühen verlangt, liegt die Temperatur zwischen 600 und 680 °C.
Abnahme
Prüfung je Schmiedestück
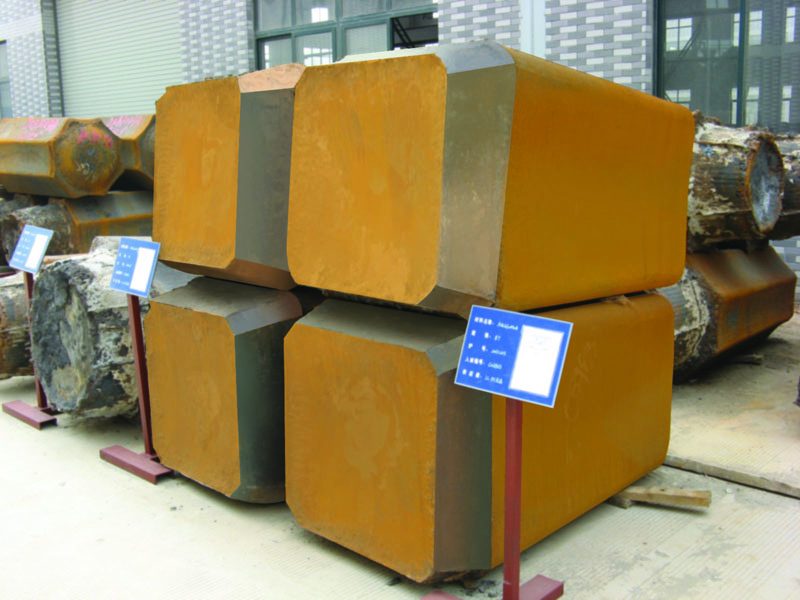
Schmieden, Vergüten, Nachbearbeiten und Prüfen unterliegen einer einzigen verantwortlichen Stelle. Jedes Schmiedestück in 1.4923 erhält zudem eigene Prüfungen: Ein Zugversuch und eine Härtemessung bestätigen gemeinsam, dass QT1 oder QT2 erreicht ist, während die Spektralanalyse die Zusammensetzung kontrolliert. Nach dem Vordrehen prüfen wir den Querschnitt mit Ultraschall; die vorgedrehte Oberfläche macht diese Prüfung möglich.
Ausgangspunkt ist die Lieferung nach EN 10269, auch für den Einsatz unter der PED. Eine Lieferung nach Zulassungen wie AD 2000 ist ebenfalls möglich. Alle Prüfungen und Zeugnisse, die dabei eine Rolle spielen, finden Sie unter Qualitätssicherung.
Spezifizieren
1.4923 spezifizieren und bestellen: häufig gestellte Fragen
Lässt sich ein einzelnes Schmiedestück in 1.4923 bestellen?
Ja, Sie können auch ein einzelnes Exemplar oder eine begrenzte Serie in 1.4923 bestellen. Freiformschmieden arbeitet ohne Gesenk, sodass keine Werkzeugkosten anfallen, die Sie über viele Stücke amortisieren müssen. Geben Sie in Ihrer Anfrage an, wie viele Stücke Sie möchten, in welcher Form und in welchem Zustand. Sie erhalten dann ein Angebot mit Lieferzeit.
Gibt es ein amerikanisches Äquivalent zu X22CrMoV12-1?
Nein, eine amerikanische Güte, die genau übereinstimmt, gibt es nicht. Vergleichstabellen nennen manchmal AISI 422 (UNS S42200). Diese Güte enthält jedoch 0,9 bis 1,3 % Wolfram und wird anderswo 1.4935 (X20CrMoWV12-1) zugeordnet. Nennt Ihre Zeichnung eine ASTM-Güte, stimmen wir vorab mit Ihnen ab, welche Spezifikation maßgebend ist.
Wodurch unterscheiden sich QT1 und QT2?
QT1 und QT2 unterscheiden sich in der Anlasstemperatur nach dem Härten und dadurch in Streckgrenze, Zugfestigkeit und Dehnung. EN 10269 nennt für QT1 eine Anlasstemperatur von 680 bis 740 °C. Für QT2 sind es 660 bis 720 °C. Welchen Zustand Sie bestellen, ergibt sich aus der Festigkeit, die Ihre Auslegung verlangt, und aus den Vorschriften, die für das Bauteil gelten.
Bis zu welcher Temperatur ist 1.4923 einsetzbar?
Die zulässige Betriebstemperatur von 1.4923 ergibt sich aus der Festigkeit, die der Stahl bei dieser Temperatur noch hat. Laut Datenblättern ist er zunderbeständig (beständig gegen Oxidation bei hoher Temperatur) bis 600 °C, aber diese Zahl ist keine zulässige Betriebstemperatur. Je wärmer, desto niedriger die Streckgrenze; EN 10269 kennt dafür Mindestwerte bei erhöhter Temperatur. Belasten Sie das Bauteil langfristig, zählen auch die Kriechwerte.
Gehört 1.4923 zum Lagerprogramm?
1.4923 gehört zum Lagerprogramm, bei den kriechfesten und hitzebeständigen Güten. Das bedeutet nicht, dass jeder Durchmesser sofort verfügbar ist. Geben Sie daher den Durchmesser und die Länge an, die Sie benötigen. Aus dem Angebot ergibt sich dann, ob Lagermaterial verwendbar ist oder ob wir ein neues Stück schmieden.
Ist X22CrMoV12-1 schweißbar?
Ja, aber nur nach einem strikten Schweißverfahren. Vor dem Schweißen wärmen Sie das Bauteil auf 400 bis 450 °C vor; die Zwischenlagentemperatur liegt zwischen 400 und 500 °C. Lassen Sie die Temperatur nach dem Schweißen langsam auf 100 bis 150 °C sinken. Lassen Sie das Bauteil danach mindestens 4 Stunden bei 740 bis 780 °C an, wiederum mit langsamer Abkühlung. Konstruieren Sie das Bauteil als ein einziges Schmiedestück, sind diese Schritte nicht nötig.
Ist dieser Stahl nichtrostend?
X22CrMoV12-1 ist nur eingeschränkt nichtrostend. Der Chromgehalt liegt bei etwa 12 % und die PRE (Maß für die Beständigkeit gegen Lochkorrosion) bei etwa 14 bis 16. Wasser sowie eine ländliche oder städtische Atmosphäre verträgt der Stahl, sofern Chloride und Salze fehlen. Andere korrosive Medien verträgt er wegen des relativ niedrigen Chromgehalts schlechter. Enthält die Umgebung Chloride, wählen Sie einen anderen nichtrostenden Stahl.
Welche Normwerte gelten über Ø 160 mm?
Über Ø 160 mm vereinbaren wir die mechanischen Eigenschaften vor der Bestellung mit Ihnen, weil EN 10269 die Mindestwerte nur bis zu diesem Durchmesser festlegt. Bei einer dickeren Welle, Scheibe oder einem Ring bestimmen wir dabei auch, wo die Proben aus dem Schmiedestück entnommen werden. So steht auf der Bestellung bereits fest, was das Zeugnis später nachweisen muss.
Welches Zeugnis gehört zu 1.4923 für Druckgeräte?
Das übliche Dokument ist das 3.1-Zeugnis nach EN 10204. Verlangt Ihre benannte Stelle eine Abnahme durch zum Beispiel TÜV oder Lloyd's Register, wird es ein 3.2-Zeugnis. Bei der Abnahme können auch Inspektoren anwesend sein, die Sie oder Ihr Endkunde entsenden. Prüfungen und Abnahme richten sich nach den Vorschriften oder der Zulassung, die Sie in der Anfrage nennen.
Wie lange dauert es, bis das Schmiedestück fertig ist?
Güte, Gewicht, Abmessungen und Bearbeitungsgrad des Stücks bestimmen die Lieferzeit des Schmiedestücks. Schmieden und Vergüten planen wir vorab ein. Schwere Stücke mit Abnahme durch eine externe Stelle benötigen mehr Zeit. Das Angebot nennt eine Frist, die zu Ihrem Auftrag passt.
Beispiele
Beispiele aus unserer Arbeit
Ihr 1.4923-Bauteil: Preis und Lieferzeit
Senden Sie uns gern Ihre Zeichnung oder legen Sie uns Ihre Frage vor: Rufen Sie +31 (0)85 773 7470 an oder schreiben Sie an info@rdforgings.com. Wir haben unseren Sitz in Dongen.
Zeichnung und Abmessungen
Zustand QT1 oder QT2
Betriebstemperatur und Zeugnis
Gewünschte Lieferzeit
Angebot anfragen
Hinterlassen Sie Ihre Angaben, wir melden uns zeitnah bei Ihnen.