Super-Duplex 1.4410 (F53) und 1.4501 (F55) für Meerwasser und saure Medien
Benötigen Sie Super-Duplex für eine Anlage mit Meerwasser oder Säure, liefern wir ihn geschmiedet oder gegossen, schon ab einem Stück. Sie erhalten ihn lösungsgeglüht und mit einem Zeugnis nach EN 10204. Von den beiden Güten halten wir 1.4501 (F55) im Lagerprogramm.
Wahl
Wann wählt man Super-Duplex?
Ob Sie eine 25Cr-Güte benötigen und wenn ja welche, lässt sich nicht losgelöst von der Anwendung beantworten. Medium, Chloridgehalt, Temperatur und Belastung bestimmen gemeinsam, in welche Richtung die Wahl geht. Nennen Sie uns diese vier Angaben, unterstützen wir Sie bei der Auswahl der passenden Güte.
1.4462, wenn das Medium weniger aggressiv ist
Duplex 1.4462 (2205) enthält etwa 22 % Chrom, während die 25Cr-Güten bei etwa 25 % liegen. In warmem Meerwasser und Sole ist eine solche 25Cr-Güte besser geeignet, aber auch teurer. Bleibt das Medium milder, genügt 1.4462 oft.
1.4410, wenn die Zeichnung 2507 nennt
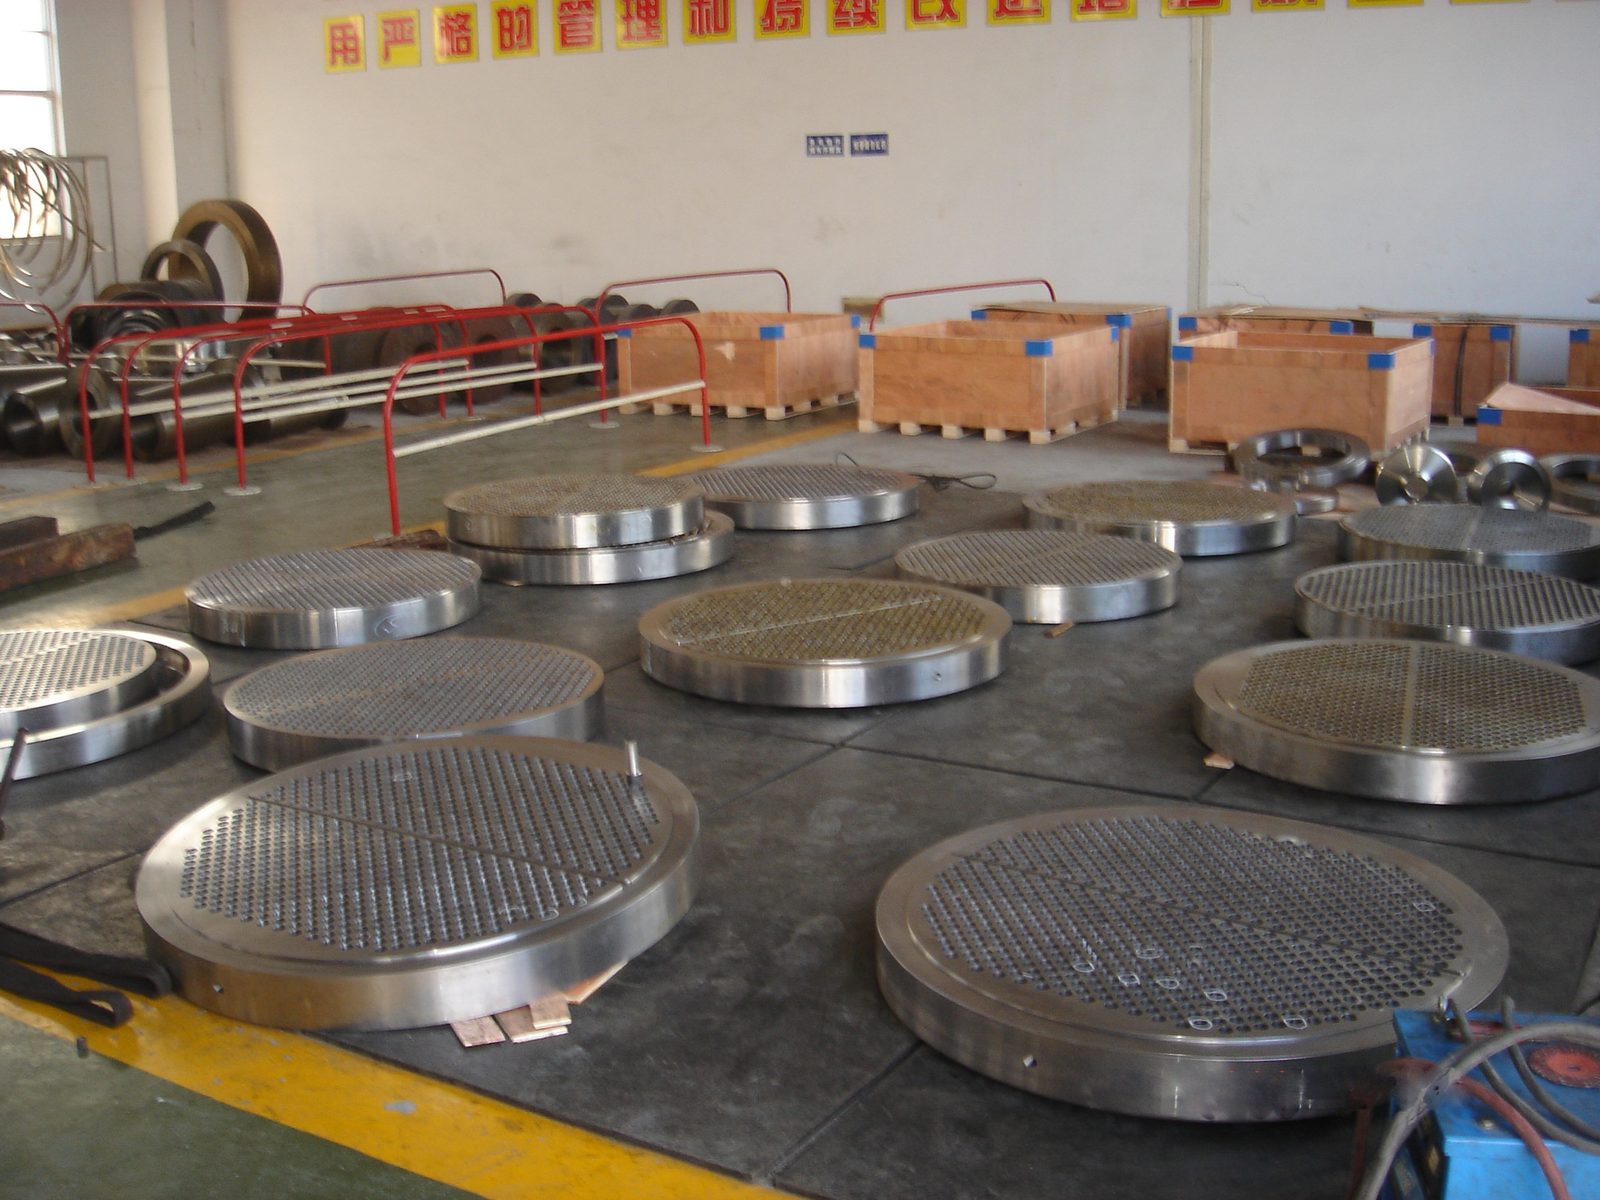
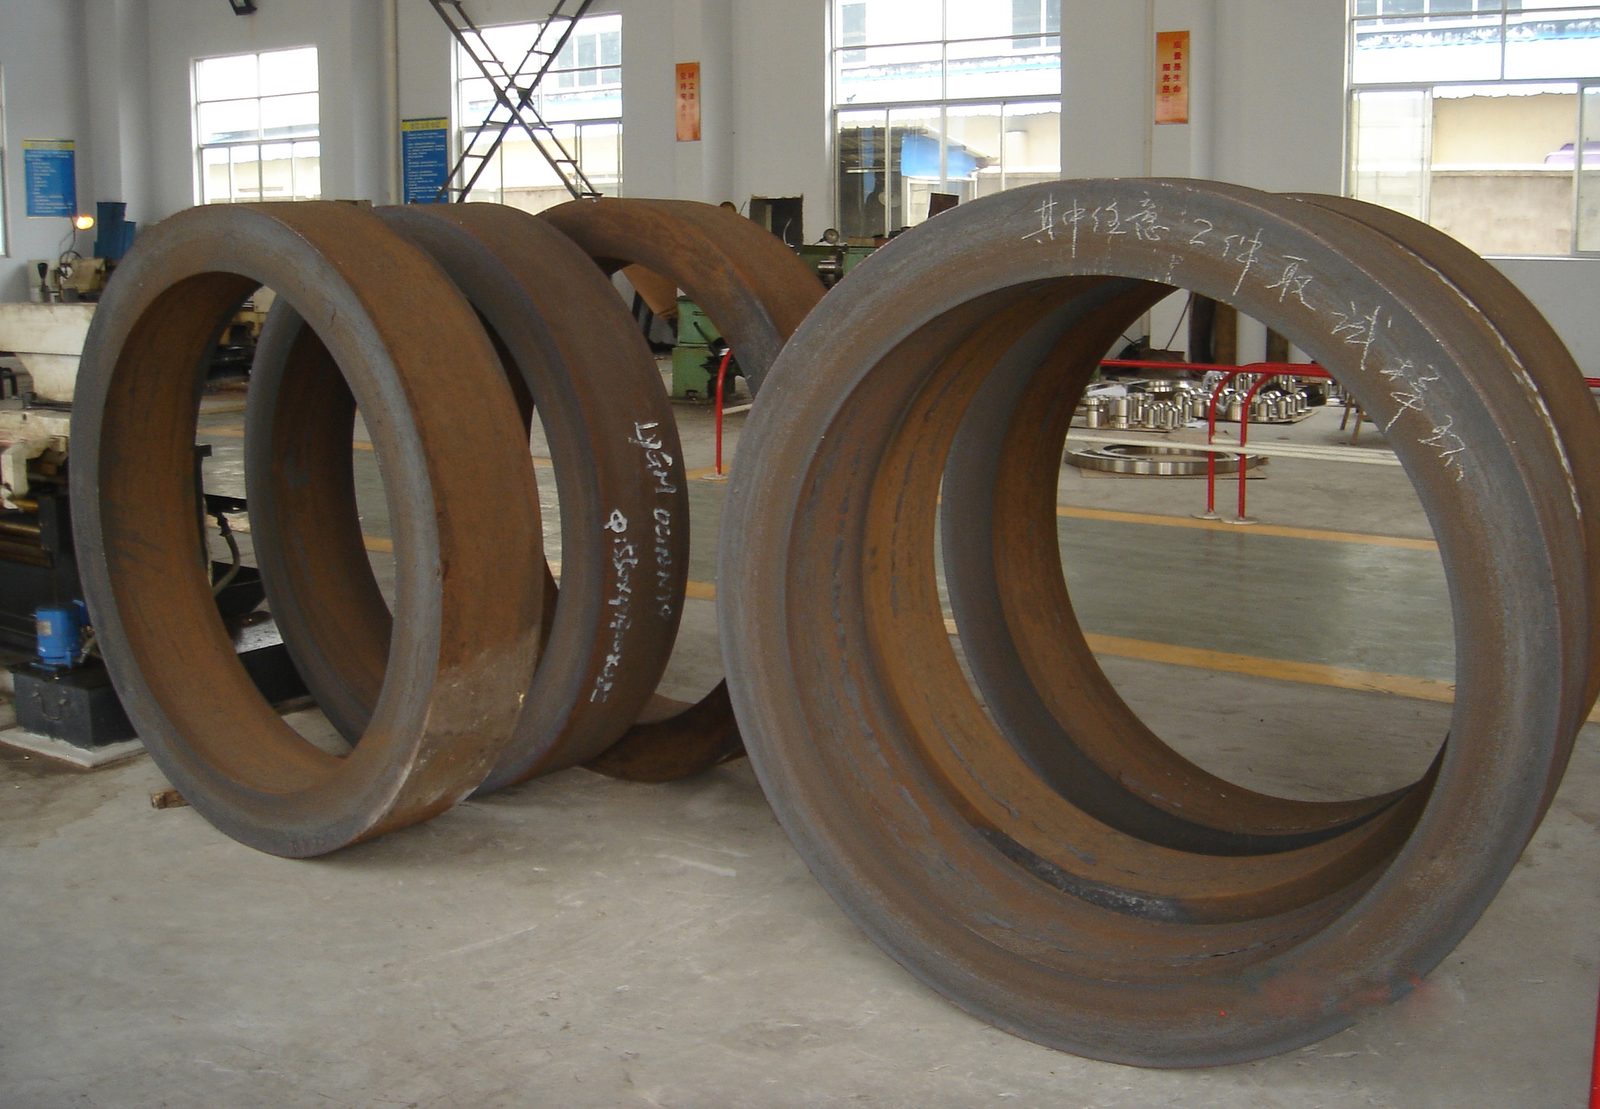
Steht 2507 auf Ihrer Zeichnung, handelt es sich um 1.4410; in ASTM A182 ist das Grade F53. Für Flansche, Scheiben und Ringe mit begrenzter Dicke ist 1.4410 auch als aus Blech geschnittenes Bauteil lieferbar.
1.4501 bei Schwefelsäure und anderen nicht oxidierenden Säuren
1.4501 (F55) ist mit Kupfer und Wolfram legiert. Gerade das Kupfer verbessert die Beständigkeit in Säuren, die nicht oxidieren, wie Schwefelsäure, daher ist dies für solche Anlagen die Güte, auf die man achten sollte. Im Markt kennt man diese Variante als ZERON® 100.
Guss, wenn die Form hohl oder komplex ist
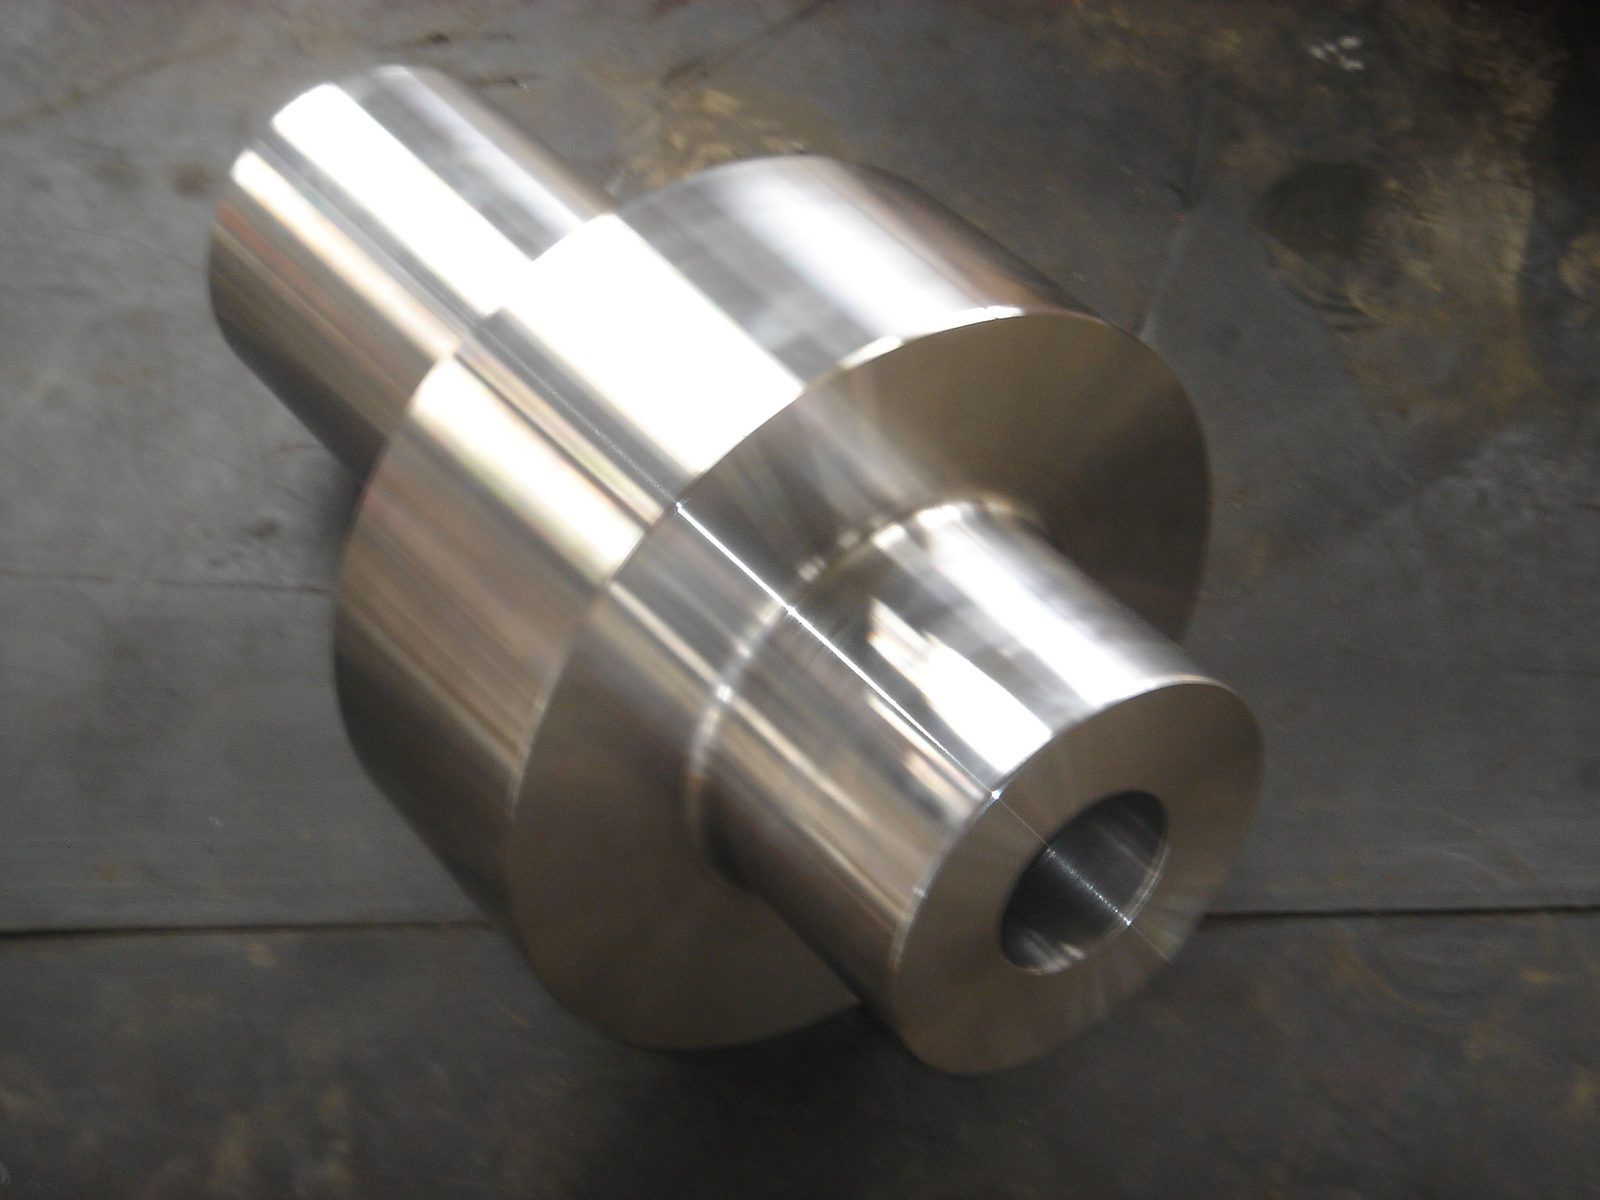
Eine Buchse, ein Pumpengehäuse oder eine komplizierte Form ist auch als Schleuderguss oder Sandguss lieferbar. Für Ringe, Wellen und Flansche unter hoher Belastung wählen Sie bevorzugt Schmieden.
Branchen
25Cr in Meerwasser, Sole und Säure
Wo Meerwasser, Sole oder Säure durch die Anlage fließen, finden Sie diese 25Cr-Güten wieder, unter anderem in diesen Branchen:
Verteidigung und Schiffbau
Maritime Befestigungsmittel
Entsalzung mit Umkehrosmose
Pumpen, Armaturen und Chokes (Öl und Gas)
Rauchgasentschwefelung
Subsea-Manifolds und Rohrleitungen
Xmas Trees und Connectors
Schwefelsäureanlagen
Werkstoffnummern
2507, S32760, F53 und F55: Bezeichnungen und Normen
2507 (S32750) und S32760 werden auf Zeichnungen und in Bestellungen regelmäßig verwechselt. Notieren Sie daher in Ihrer Anfrage sowohl die Werkstoffnummer als auch die ASTM-Grade; dann wissen wir beide sicher, um welche Güte es geht.
Analyse
Analyse und Festigkeit von 1.4410 und 1.4501
Die beiden Güten liegen in Zusammensetzung und Festigkeit dicht beieinander; das Kupfer und Wolfram in 1.4501 bilden den deutlichsten Unterschied. Die Festigkeitswerte gelten für lösungsgeglühtes Material, den Zustand, in dem wir liefern.
Für EN 10088-3 gilt zudem ein Kerbschlagwert von mindestens 100 J. Bei F53 mit einer Wand bis 50 mm legt ASTM A182 höhere Mindestwerte fest, die Werte für F53 gelten also für dickere Wände. Bei ZERON® 100 handelt es sich um die Mindestwerte, die das Datenblatt des Herstellers garantiert. ZERON® ist eine eingetragene Marke von Rolled Alloys.
Analyse je Element
Mechanische Eigenschaften (lösungsgeglüht)
Produktion
Schmieden und Wärmebehandlung von Super-Duplex
Warmumformen
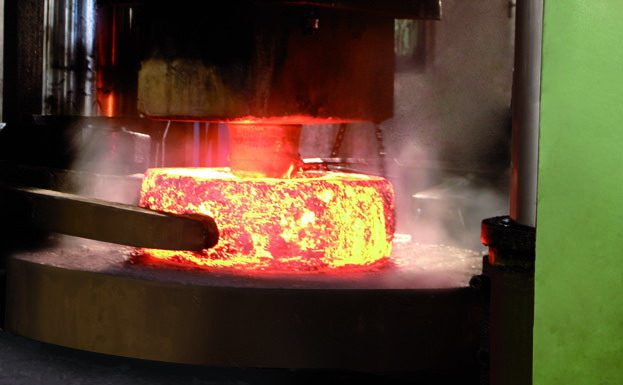
Das Schmieden beginnt warm: 1.4501 (ZERON® 100) wird zwischen 1100 und 1280 °C umgeformt. Dieses Temperaturfenster bestimmt das Tempo des restlichen Ablaufs.
Lösungsglühen
Danach folgt das Lösungsglühen. Für 1.4501 (F55) liegt diese Temperatur bei 1100 bis 1140 °C; für F53 verlangt ASTM A182 mindestens 1025 °C.
Abschrecken
Direkt nach dem Lösungsglühen schrecken wir das Stück ab; bei 1.4501 und bei dicken Bauteilen geschieht das in Wasser. So bleibt der Stahl nur kurz im Bereich von 600 bis 900 °C, in dem sich im Duplex die harte, spröde Sigma-Phase bildet, die Zähigkeit kostet.
Beizen oder komplett bearbeiten
Danach wird die Oberfläche gebeizt oder das Stück komplett bearbeitet. Mehr als 10 bis 15 % Kaltumformung erfordern in einem späteren Stadium erneutes Lösungsglühen.
Ultraschallprüfung und Prüfungen
Zum Schluss prüft bei jedem Stück die Ultraschallprüfung das Gefüge, und mechanische Prüfungen bestätigen die Festigkeit. Danach erhalten Sie das Stück roh, vorgedreht oder komplett bearbeitet, abgestimmt darauf, was Sie selbst noch bearbeiten möchten.
Kontrolle
1.4410 oder 1.4501 bei der Prüfung feststellen
Weil die beiden Varianten einander stark ähneln, bestätigt eine PMI-Messung (Positive Materialidentifikation) oder eine Spektralanalyse, welche Sie erhalten: Der Gehalt an Kupfer und Wolfram macht den Unterschied. Auf Wunsch folgt ein Prüfverfahren auf interkristalline Korrosion. Ein Versuch nach ASTM A923 prüft auf schädliche Phasen und gilt auch für 2507.
Schmieden, Bearbeiten und Prüfen unterliegen gemeinsam einer einzigen verantwortlichen Stelle. Das Zeugnis verknüpft die Ergebnisse mit dem einzelnen Stück. Als unabhängige Prüfstelle können Sie zwischen DNV, Lloyd's Register, ABS oder RINA wählen. Auch ein Inspektor im Namen Ihres Kunden oder Endkunden kann bei der Abnahme mitschauen.
Fragen und Antworten
Fragen zu 1.4410 und 1.4501
Darf 1.4501 geliefert werden, wenn die Zeichnung 2507 vorschreibt?
Nein, ohne Einverständnis des Konstrukteurs tauschen Sie 1.4501 und 1.4410 nicht aus. 2507 ist 1.4410, mit UNS S32750 und Grade F53. Dem steht 1.4501 gegenüber, also UNS S32760 und F55: eine andere Güte innerhalb derselben 25Cr-Gruppe. Ist unklar, welche Variante die Zeichnung meint, klären wir das mit Ihnen, bevor der Auftrag startet.
Was ist Super-Duplex-Edelstahl?
Super-Duplex-Edelstahl, auch Superduplex geschrieben, ist die 25Cr-Gruppe der Duplex-Edelstähle, mit relativ viel Stickstoff. Sie wählen ihn, wenn 22Cr-Duplex in Meerwasser, Sole oder sauren Medien nicht ausreicht. Die Gruppe kennt zwei Hauptgüten: 1.4410, im Markt als 2507 bekannt, und 1.4501 mit zugesetztem Kupfer und Wolfram.
Welche PREN erreicht Super-Duplex?
1.4410 kommt bei den niedrigsten Normwerten auf eine PREN von etwa 37,7, berechnet mit Cr + 3,3 Mo + 16 N. Eine übliche Anforderung von mindestens 40 ist also nicht garantiert; nennen Sie diese Anforderung daher in Ihrer Anfrage. ISO 15156 und BS 4515-2 beziehen bei 1.4501 auch das Wolfram ein: Cr + 3,3 (Mo + 0,5 W) + 16 N. ZERON® 100 kommt damit über 41. Outokumpu nennt als typische PREN 35 bei 2205 und 43 bei 2507.
Bei welcher Temperatur tritt Lochkorrosion in ZERON® 100 (1.4501) auf?
Für lösungsgeglühtes ZERON® 100 (1.4501), sowohl geschmiedet als auch gegossen, nennt das Datenblatt des Herstellers eine kritische Lochkorrosionstemperatur (CPT) von 70 bis 80 °C. Die Messung folgt ASTM G48, Methode A: 24 Stunden in einer Lösung von 6 % Eisenchlorid. Schweißverbindungen mit passendem Schweißzusatz kommen auf 35 bis 60 °C.
Bis zu welcher Betriebstemperatur ist Super-Duplex einsetzbar?
Super-Duplex ist bis etwa 300 °C einsetzbar; er ist für gemäßigte Betriebstemperaturen gedacht. Für ZERON® 100 wird eine langfristige Belastung darüber nicht empfohlen, weil die Zähigkeit dann stark abnimmt. Bei Druckgeräten bestimmt die Auslegungsnorm die Grenze, und diese kann niedriger liegen. Auch in der Kälte bleibt ZERON® 100 zäh: Bei −50 °C liegt der Kerbschlagwert typischerweise über 70 J.
Ist 1.4501 für Sauergas nach NACE MR0175 geeignet?
Sofern er lösungsgeglüht ist und innerhalb der Härtegrenze bleibt, ist 1.4501 für Sauergas geeignet. Laut Datenblatt von ZERON® 100 (1.4501) ist diese Variante in ISO 15156-3 / NACE MR0175 für Sauergas bei einem H₂S-Partialdruck von 0,2 bar aufgenommen. Bei einem niedrigeren Chloridgehalt liegt diese Grenze deutlich höher. Kaltumformung nach dem Lösungsglühen kann die Härte jedoch über die NACE-Grenze bringen.
Welche Werte gelten über 160 mm Querschnitt?
Über 160 mm Querschnitt gelten die Anforderungen von EN 10250-4 oder die Anforderungen, die Sie bei der Bestellung festlegen. Eine feste Maximaldicke gibt es nicht. Typische Schmiedewerte reichen laut Datenblatt von ZERON® 100 bis 300 mm massiv oder bis 250 mm Wand bei Ringen mit einer Bohrung von mindestens 100 mm. Fertigungsweg und Schmiedeverhältnis bestimmen das Ergebnis stark, geben Sie in der Anfrage daher an, welche Werte Sie für Ihren Querschnitt verlangen.
Wie unterscheiden sich F53 und F55 in ASTM A182?
ASTM A182 unterscheidet F53 und F55 in Analyse und Mindestwerten, während EN 10088-3 1.4410 und 1.4501 in dieselbe Festigkeitsklasse einordnet. Nach ASTM A182 enthält F53 kein Wolfram und höchstens 0,50 % Kupfer. F55 ist mit Kupfer und Wolfram legiert und kennt eine höhere Mindestdehnung. Kupfer bis zu dieser Obergrenze ist in einem F53-Zeugnis also zulässig, auch wenn Kupfer in der Analysetabelle von 1.4410 nicht festgelegt ist.
Welches Zeugnis gehört zu Super-Duplex für Offshore?
Für Offshore und Subsea erhalten Sie Super-Duplex oft mit einem 3.2-Zeugnis, nachdem eine externe Prüfstelle das Stück abgenommen hat. In anderen Fällen folgt in der Regel ein 3.1-Zeugnis nach EN 10204. Das Dokument nennt unter anderem die Schmelzanalyse, die Lösungsglühtemperatur und die Ergebnisse von Zugversuch, Kerbschlagversuch und Härtemessung. Gilt ein NORSOK-MDS-Blatt, legen Sie die Prüfungen aus diesem Blatt bereits bei der Bestellung fest.
Wie lang ist die Lieferzeit von F53- und F55-Schmiedestücken?
Die Lieferzeit von F53- und F55-Schmiedestücken hängt vom Stückgewicht, den Maßen und dem Umfang der Prüfungen ab. Außerdem zählt, ob eine passende Schmelze verfügbar ist, besonders bei einer Mindest-PREN oder einer 3.2-Abnahme. Wie lange es für Ihr Stück dauert, lesen Sie konkret im Angebot.
Galerie
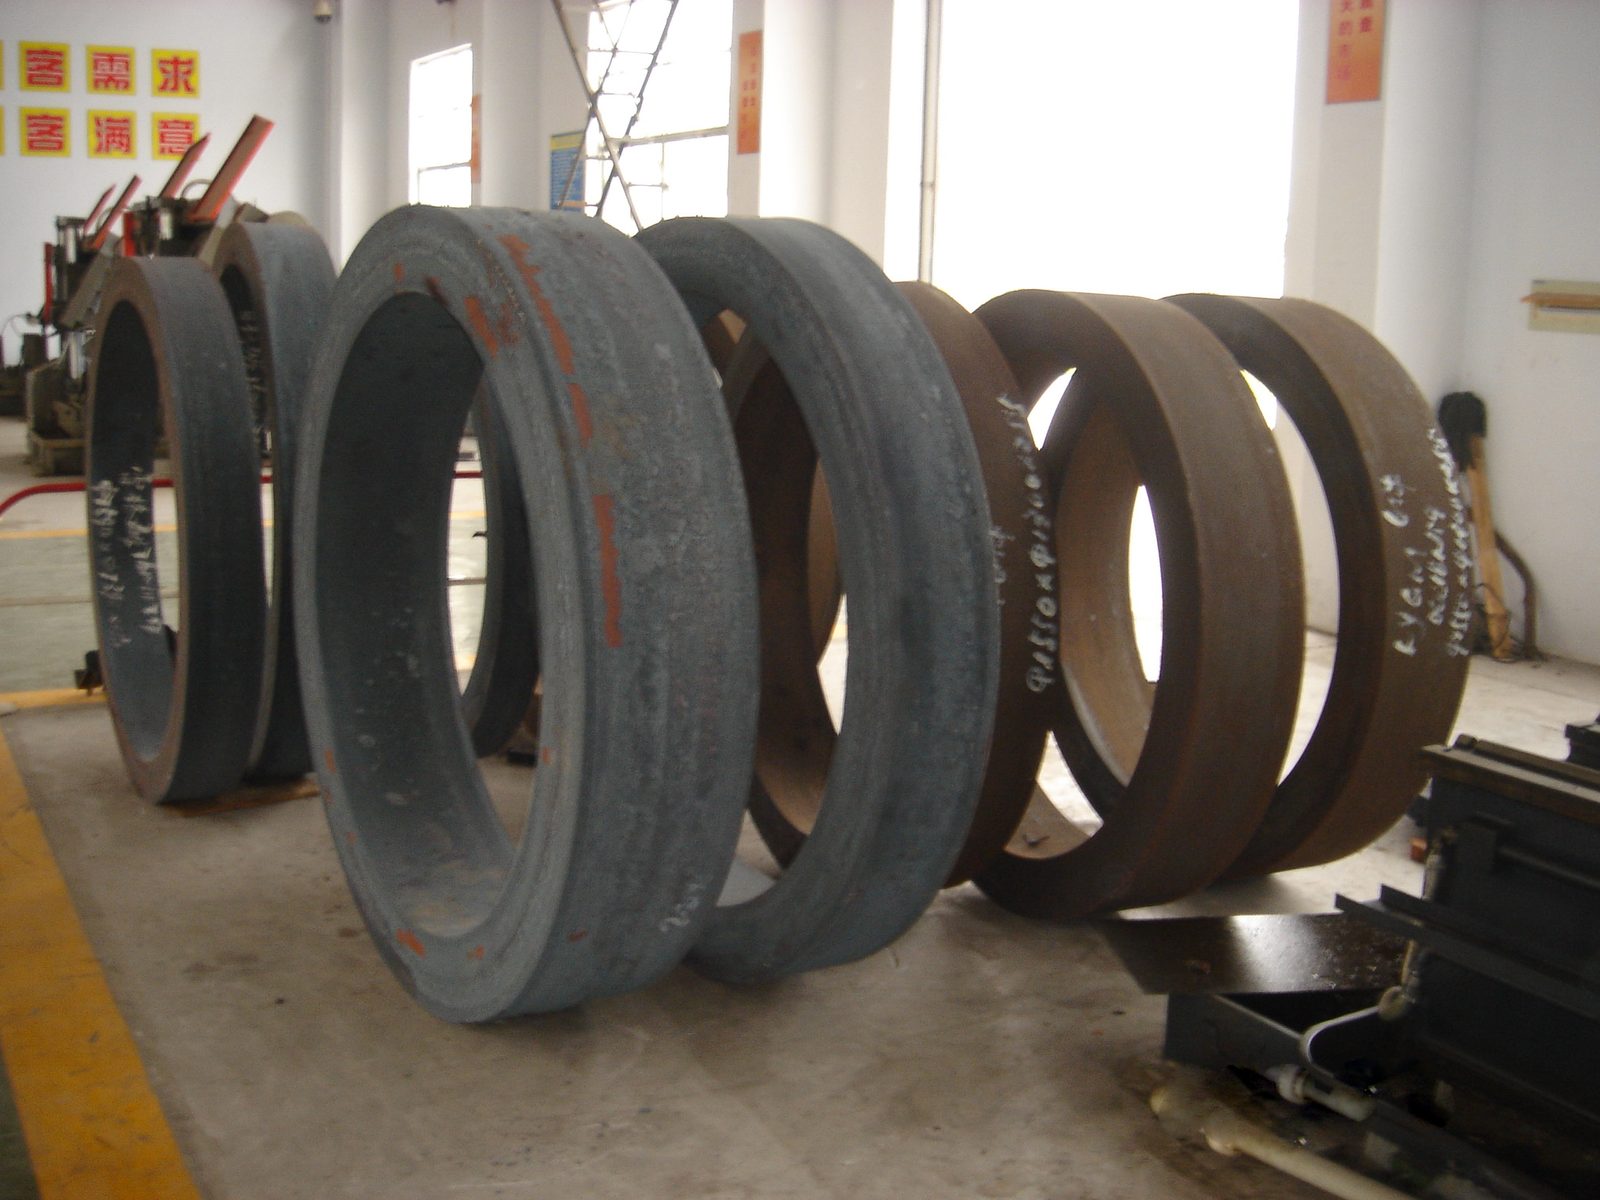
Bilder aus unserer Produktion
Preis und Lieferzeit für Super-Duplex
Zweifeln Sie zwischen 2507 und S32760? Sprechen Sie uns direkt an unter +31 (0)85 773 7470, dann beraten wir Sie gern. Sie können uns auch eine E-Mail senden: Senden Sie Ihre Zeichnung und Angaben an info@rdforgings.com.
Werkstoffnummer und ASTM-Grade
Schmiedestück oder Guss
Zeugnis und Prüfstelle
Zeichnung mit Maßen und Stückzahl
Angebot anfragen
Hinterlassen Sie Ihre Angaben, wir melden uns zeitnah bei Ihnen.