30CrNiMo8 (1.6580): hohe Festigkeit, auch in einer dicken Welle oder einem Ring
Dieser Vergütungsstahl mit Chrom, Nickel und Molybdän ist für hoch belastete Wellen, Zahnräder und Ringe gedacht. Wir liefern ihn nach Maß geschmiedet mit einem EN-10204-3.1-Zeugnis, auf Wunsch auch als einzelnes Stück.
Stahlwahl
Wann ist 30CrNiMo8 die richtige Wahl?
Ob diese Güte zu Ihrem Bauteil passt, hängt von zwei Fragen ab: wie stark das Bauteil belastet wird und wie groß der Querschnitt an der dicksten Stelle ist. Diese beiden Angaben geben fast immer den Ausschlag.
Hohe Belastung in einem großen Querschnitt
Von 42CrMo4, 34CrNiMo6 und 30CrNiMo8 ist dies die höchstlegierte Güte. Das merken Sie dort, wo es zählt: Auch ein dickes Bauteil behält so eine hohe Festigkeit, und die brauchen Sie bei hoch belasteten Wellen und Ritzeln für Getriebe.
Mehr Reserve als 34CrNiMo6
In jeder Durchmesserklasse liegt die Festigkeit über der von 34CrNiMo6, sodass Sie zusätzliche Festigkeitsreserven nutzen. Ist diese Reserve für Ihr Bauteil nicht nötig, fällt 34CrNiMo6 oft günstiger aus.
Bei einem kleineren Bauteil: 42CrMo4
42CrMo4 erreicht in der Klasse 160 – 250 mm mindestens 500 MPa Streckgrenze und eine Zugfestigkeit von 750 – 900 MPa. Ohne Nickel ist es bei kleineren und mittelgroßen Bauteilen oft die günstigere Option.
Anwendungen
Anwendungen von 30CrNiMo8
Dank der hohen Festigkeit und guten Zähigkeit, auch in dicken Bauteilen, fängt dieser Stahl sowohl hohe statische als auch wechselnde Belastungen auf, zum Beispiel in großen Getrieben. Sie finden ihn unter anderem in:
Wellen und Getriebewellen
Hoch belasteten Schrauben
Kurbelwellen und Nockenwellen
Ritzeln
Zahnrädern und Kegelrädern
Schweren Maschinen- und Fahrzeugteilen
Bezeichnungen
Kurzname, Werkstoffnummer und Normen
Nennen Sie 30CrNiMo8 auf einer Zeichnung, setzen Sie bitte auch die Werkstoffnummer, die geltenden Normen und eine oder mehrere ausländische Bezeichnungen dazu. So verweisen Ihre Bestellung und das spätere Zeugnis beide auf genau dieselbe Güte.
Technische Daten
Chemische Zusammensetzung und mechanische Werte
EN 10083-3 legt fest, was im Zeugnis steht: die Zusammensetzung in Gewichtsprozent und die Mindestwerte, die Ihr Stück je Durchmesserklasse erreichen muss.
Legierungselemente
Mindestwerte je Durchmesser, vergütet (+QT)
Rp0,2 ist die minimale Streckgrenze; Rm gibt die Zugfestigkeit als Bandbreite an.
Verarbeitung
Schmieden und Wärmebehandlung
Schmieden und langsames Abkühlen
Das Schmieden beginnt bei etwa 1050 – 1100 °C und läuft bis rund 850 °C, danach kühlt das Stück ruhig im Ofen ab.
Härten in Öl oder Polymer
Möchten Sie das Stück vergütet haben, erwärmen wir es auf 830 – 860 °C und schrecken es anschließend in Öl oder Polymer ab.
Sofort anlassen
Unmittelbar nach dem Abschrecken folgt das Anlassen bei 540 – 660 °C. Diese schnelle Abfolge hält das Rissrisiko klein und bringt die Zähigkeit auf das gewünschte Niveau.
Proben prüfen
Sobald die Wärmebehandlung abgeschlossen ist, durchlaufen die Probestücke ihre Prüfungen. Nur mit freigegebenen Ergebnissen geht das Stück weiter.
Fertigstellen in der gewählten Ausführung
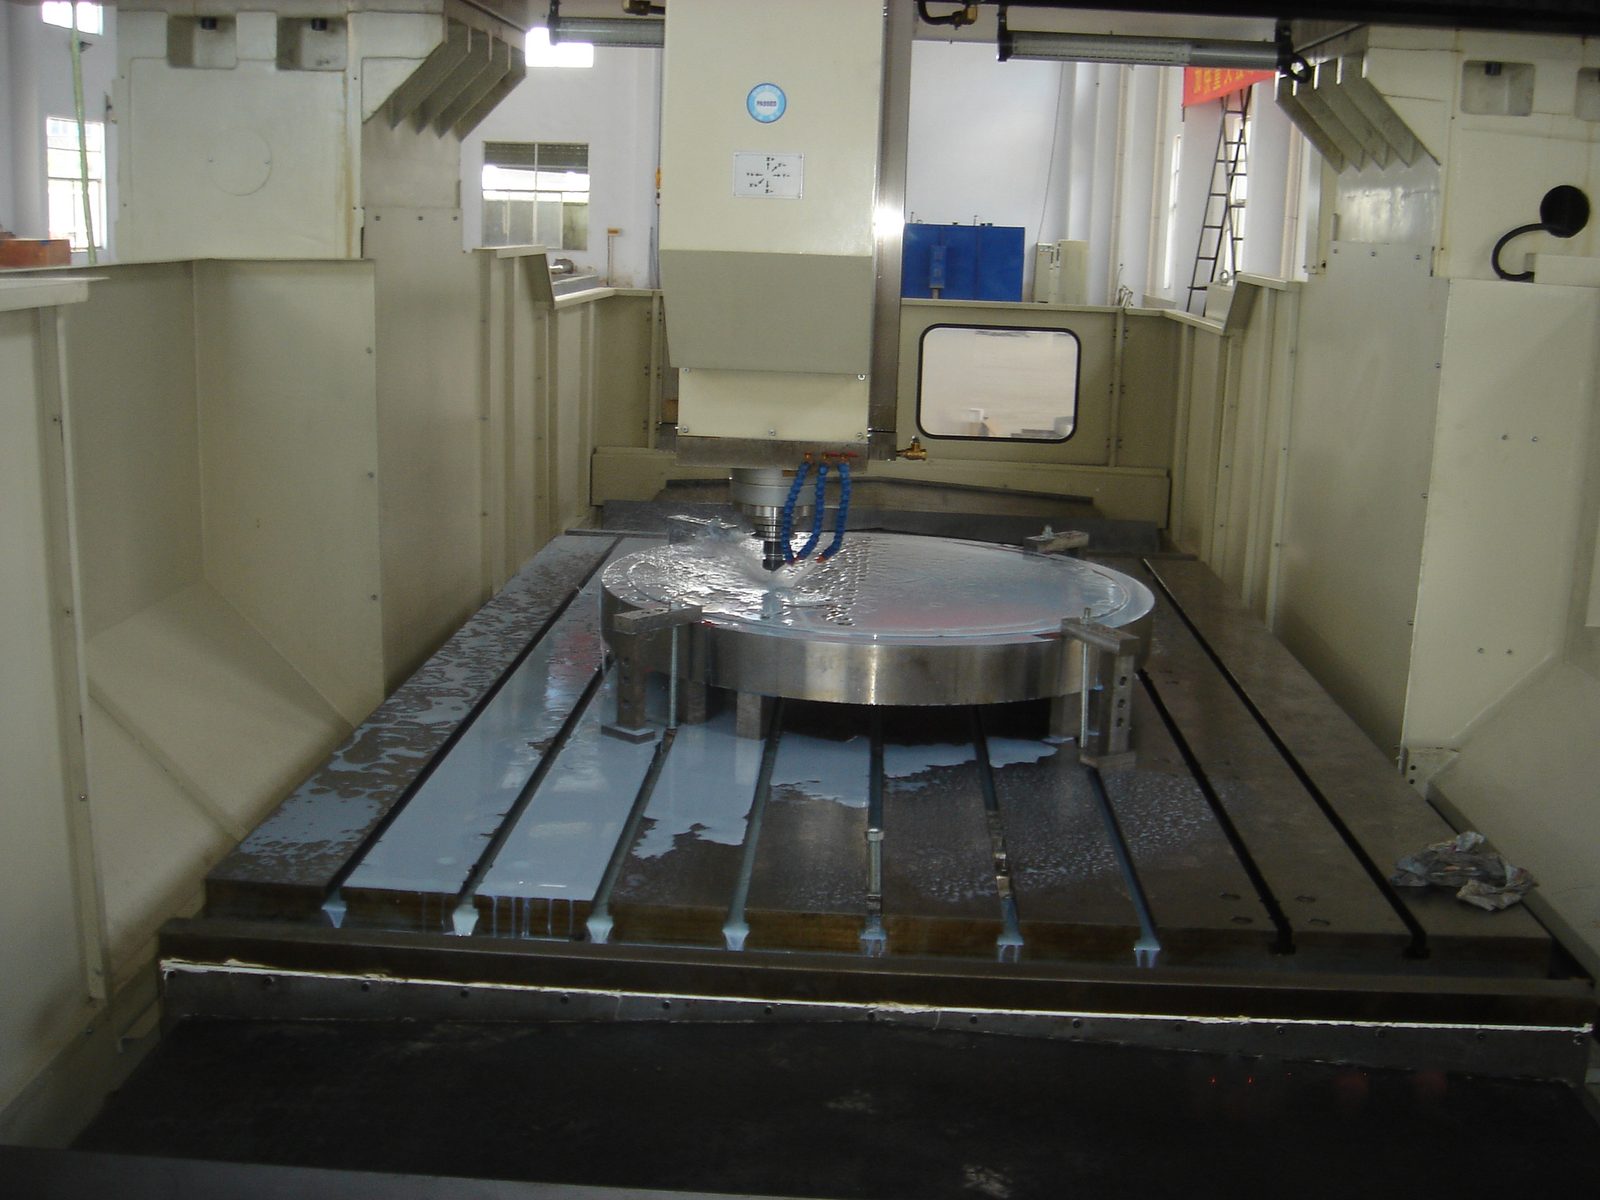
Zuletzt erhält das Stück die gewählte Ausführung: roh, vorgedreht oder komplett bearbeitet nach Ihrer Zeichnung.
Ausführung
Zustand und Bearbeitung bei Lieferung
In der Bestellung geben Sie an, in welchem Zustand und mit wie viel Bearbeitung das Stück ankommt. Wie lange die Lieferung dauert, hängt vor allem von Stückgewicht, Maßen und gewünschter Bearbeitung ab.
Vergütet (+QT)
Das Stück ist gehärtet und angelassen und erfüllt die Mindestwerte je Durchmesserklasse aus der Tabelle der mechanischen Werte.
Weichgeglüht (+A)
Müssen Sie das Stück zunächst stark zerspanen, können wir es weichgeglüht liefern, mit einer Härte von höchstens 248 HB. Das Vergüten folgt dann später.
Roh oder vorgedreht
Ein rohes Schmiedestück hat noch die volle Bearbeitungszugabe. Bei einem vorgedrehten Stück ist ein Teil davon entfernt; die sauber gedrehten Flächen machen eine Ultraschallprüfung möglich. Die Endbearbeitung übernehmen Sie selbst.
Komplett bearbeitet
Wir bringen alle Maße aus Ihrer Zeichnung an, sodass das Bauteil einbaufertig ist. Schwere Wellen oder Ringe mit umfangreicher Prüfung benötigen zusätzliche Zeit.
Abnahme
Probestücke, Prüfung und Zeugnis
Weil es bei 30CrNiMo8 um Festigkeit in großen Querschnitten geht, zählt die Position der Probestücke. Daher legen wir Position und Richtung vor der Produktion fest, nach EN 10250 oder nach Ihrer eigenen Spezifikation.
Jedes Schmiedestück prüfen wir einzeln und es ist vollständig rückverfolgbar; ein vorgedrehtes Stück erhält eine Ultraschallprüfung. Schmieden, Wärmebehandlung, Bearbeitung und Prüfung Ihres Stücks unterliegen einer einzigen verantwortlichen Stelle.
Im 3.1-Zeugnis finden Sie dann alles wieder: die Schmelzanalyse, die Wärmebehandlung und die Ergebnisse der mechanischen Prüfungen.
Fragen
Häufig gestellte Fragen zur Bestellung von 1.6580
Ist AISI 4340 ein Äquivalent zu 30CrNiMo8?
Nein, AISI 4340 kommt nur annähernd in die Nähe und ist kein exaktes Äquivalent. Diese amerikanische Güte hat 0,38 – 0,43 % Kohlenstoff und 0,70 – 0,90 % Chrom, während 1.6580 weniger Kohlenstoff und mehr Chrom enthält. Nennt Ihre Zeichnung 4340 oder eine andere ausländische Bezeichnung, stimmen wir vor der Bestellung mit Ihnen ab, welche Norm maßgebend ist. So wissen Sie vorab, was das Zeugnis erfüllen muss.
Wodurch unterscheidet sich 30CrNiMo8 von 34CrNiMo6?
Die Legierung unterscheidet sich, und damit die Festigkeit bei großen Querschnitten. 34CrNiMo6 enthält 1,30 – 1,70 % Chrom und Nickel und 0,15 – 0,30 % Molybdän, deutlich weniger als 1.6580. In der Durchmesserklasse 160 – 250 mm liegt die minimale Streckgrenze von 34CrNiMo6 bei 600 MPa, 100 MPa unter der dieser Güte. Belastung und Querschnitt Ihres Bauteils bestimmen, ob dieses zusätzliche Legieren nötig ist.
Lässt sich 30CrNiMo8 nitrieren?
Ja, Nitrieren ist möglich und gibt dem Stück eine harte, verschleißfeste Randschicht. Wir vergüten den Stahl zuerst, mit einer Anlasstemperatur über der Nitriertemperatur; so behält der Kern seine Festigkeit und Zähigkeit. Diese Kombination passt zu Zahnrädern und Wellen mit Verschleißflächen. Nehmen Sie die gewünschte Oberflächenhärte und die Nitriertiefe in die Spezifikation auf; sie sind dann Teil der Bestellung.
Ist 30CrNiMo8 schweißbar?
Der Stahl ist schwer schweißbar; für geschweißte Konstruktionen ist er nicht gedacht. Das Kohlenstoffäquivalent (CEV) liegt durch die hohe Legierung bei etwa 1,0. Schweißnaht und Wärmeeinflusszone werden dadurch schnell hart und rissempfindlich. Wählen Sie daher bevorzugt ein Bauteil, das aus einem Stück geschmiedet ist. Müssen Sie dennoch schweißen, benötigen Sie ein qualifiziertes Verfahren, einschließlich Vorwärmen und Nachbehandlung.
Wie hoch ist die garantierte Festigkeit bei einem Querschnitt über 250 mm?
Für ein so dickes Stück ergibt sich die Festigkeit aus EN 10250-3 oder aus vorab vereinbarten Anforderungen. EN 10083-3 endet nämlich bei 250 mm. Innerhalb dieser Norm sinkt die garantierte Festigkeit mit wachsendem Querschnitt. Geben Sie bei Ihrer Anfrage an, welche Werte Ihre Festigkeitsberechnung benötigt, zusammen mit dem Querschnitt des dicksten Bauteils.
Gilt die Mangangrenze von EN 10083-3 oder von EN ISO 683-2?
Die Mangangrenze folgt der Norm, die Sie in der Bestellung nennen. EN 10083-3 hält ein niedrigeres Manganband ein als die Nachfolgerin EN ISO 683-2 von 2018. So steht bereits vor der Produktion fest, welche Mangangrenze die Schmelzanalyse im Zeugnis erreichen muss.
Kann der Kerbschlagversuch bei −20 oder −40 °C durchgeführt werden?
Ja, eine Kerbschlaganforderung bei niedriger Temperatur, wie −20 oder −40 °C, nehmen Sie in die Spezifikation auf; wir führen den Versuch dann bei dieser Temperatur durch. Das Ergebnis steht anschließend im Zeugnis. Ohne eine solche Anforderung gelten die KV-Mindestwerte von EN 10083-3 je Durchmesserklasse. Geben Sie bei Ihrer Anfrage die Prüftemperatur und den Wert an, die für Ihre Anwendung gelten.
Lässt sich eine einzelne Welle oder ein einzelner Ring in dieser Güte bestellen?
Ja, Sie können ein einzelnes Schmiedestück in 30CrNiMo8 bestellen, ebenso eine Kleinserie. Weil das Freiformschmieden ohne Gesenk erfolgt, entstehen keine Werkzeugkosten, die eine große Auflage nötig machen. Auch eine Ersatzwelle ist möglich, auf Basis Ihrer Zeichnung oder einer Maßskizze der alten Welle. Den Lieferzustand stimmen wir auf die Bearbeitung ab, die danach noch folgt.
Gehört 1.6580 zum Lagerprogramm?
1.6580 gehört zum Lagerprogramm, wobei nicht jeder Durchmesser sofort verfügbar ist. Lagermaterial ist als Stab oder als Ausgangsmaterial zum Schmieden verwendbar. Wir prüfen den aktuellen Bestand bei jeder Anfrage neu, sodass Sie erfahren, welcher Weg für Ihr Stück passt.
Wann genügt 3.1 nicht und wann ist 3.2 erforderlich?
Ein 3.2-Zeugnis ist erforderlich, sobald Ihr Projekt eine unabhängige Abnahme verlangt. Eine Prüfstelle Ihrer Wahl, wie DNV, TÜV oder Lloyd's Register, führt dann die Prüfung durch und bestätigt die Ergebnisse. Bei der Abnahme sind Inspektoren von Ihnen oder Ihrem Endkunden jederzeit willkommen.
Beispiele
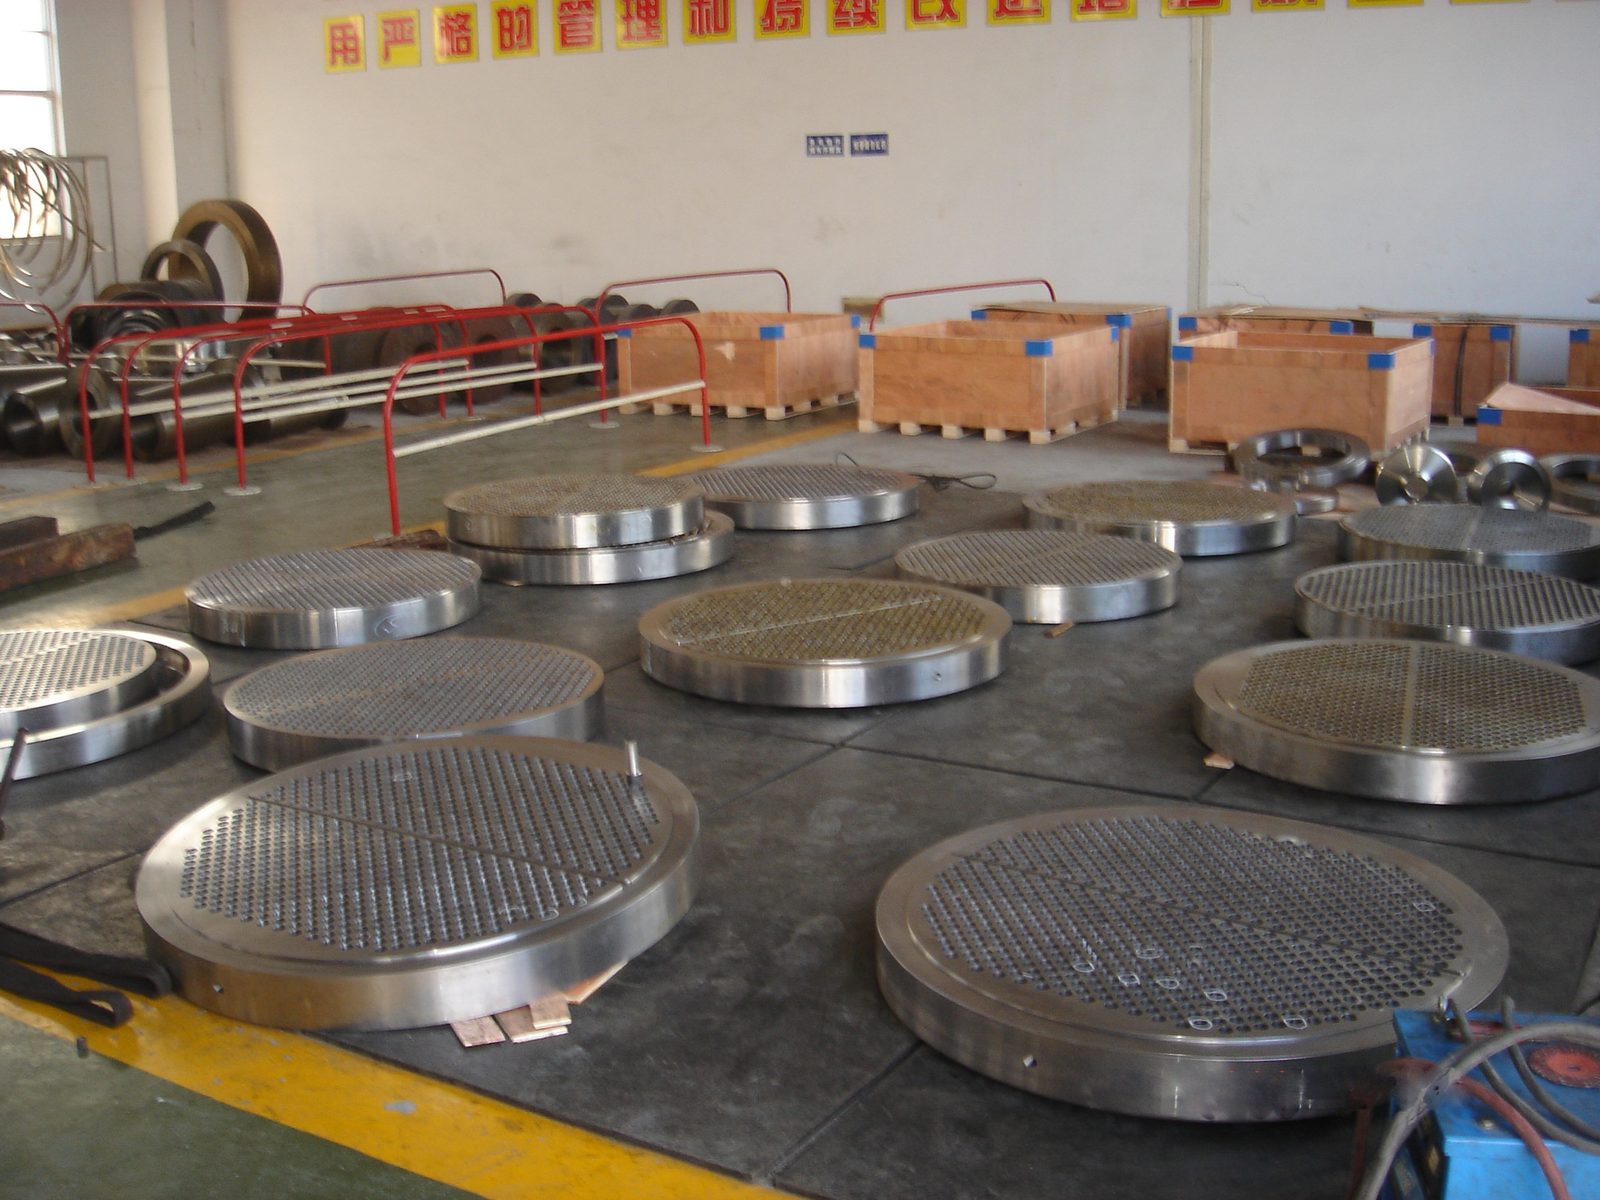
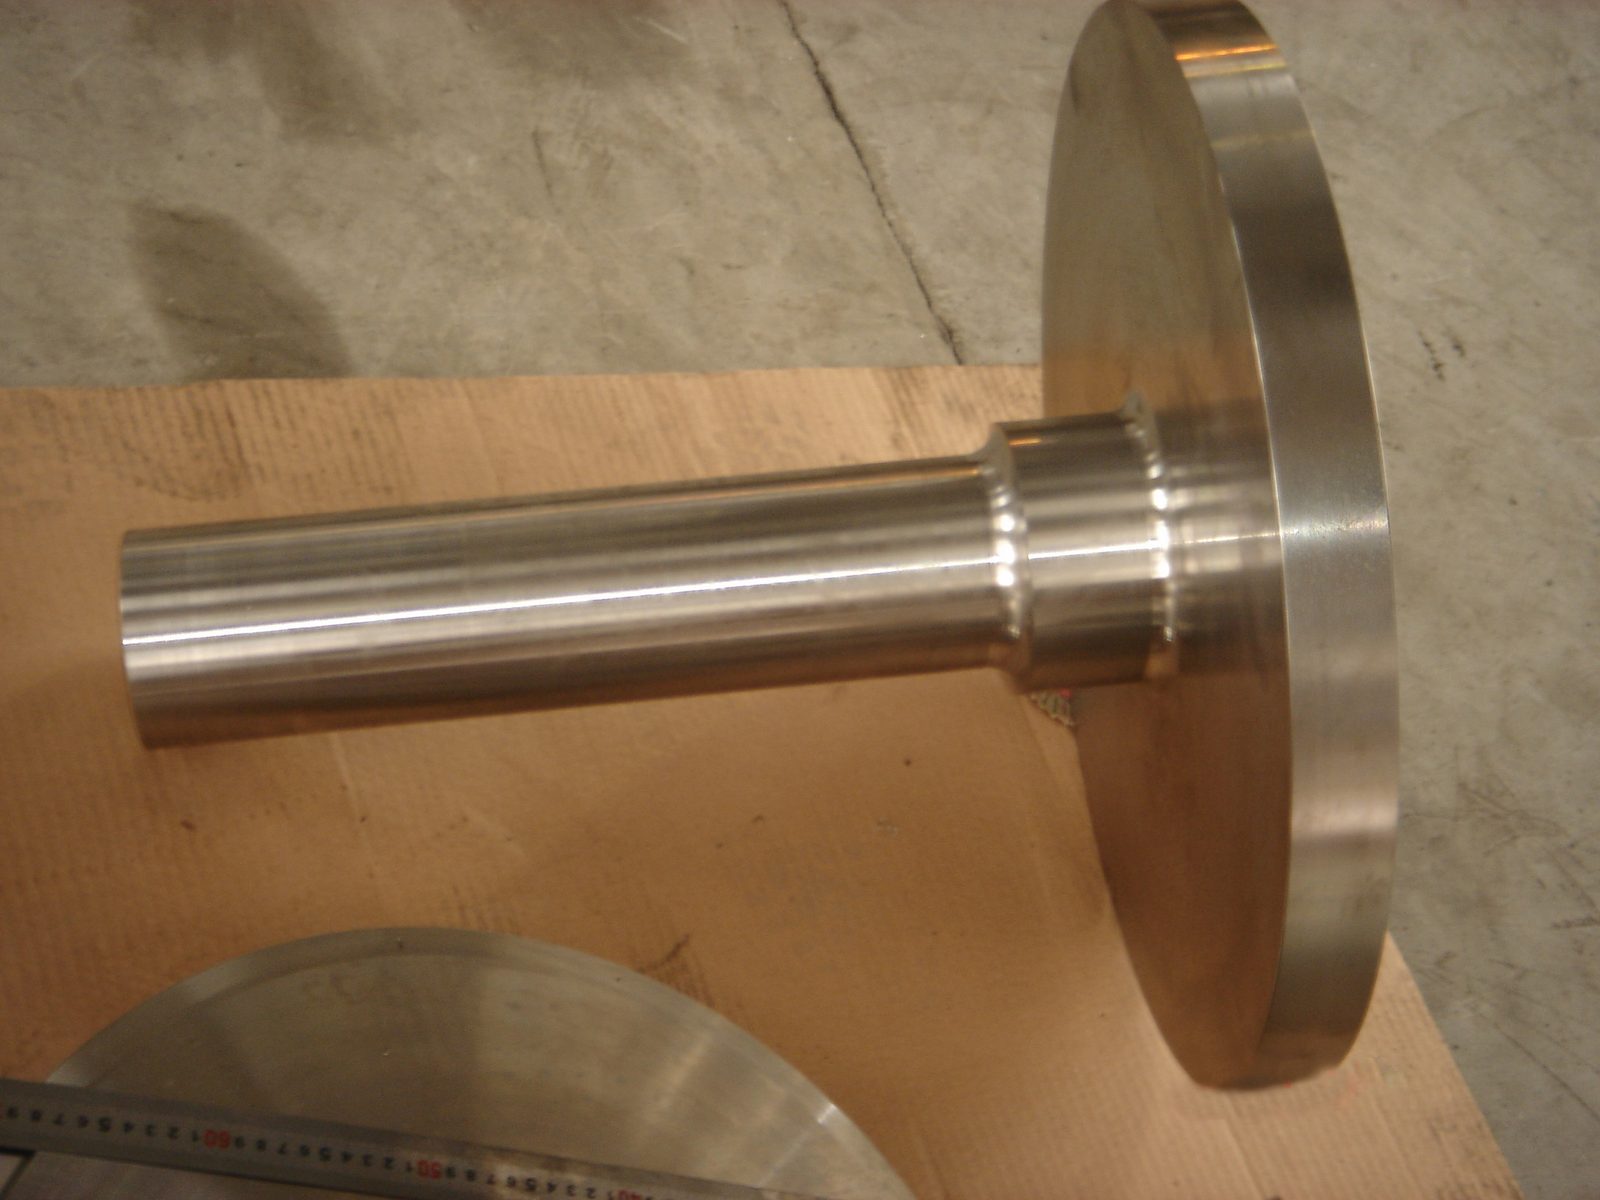
Bilder aus unserer Produktion
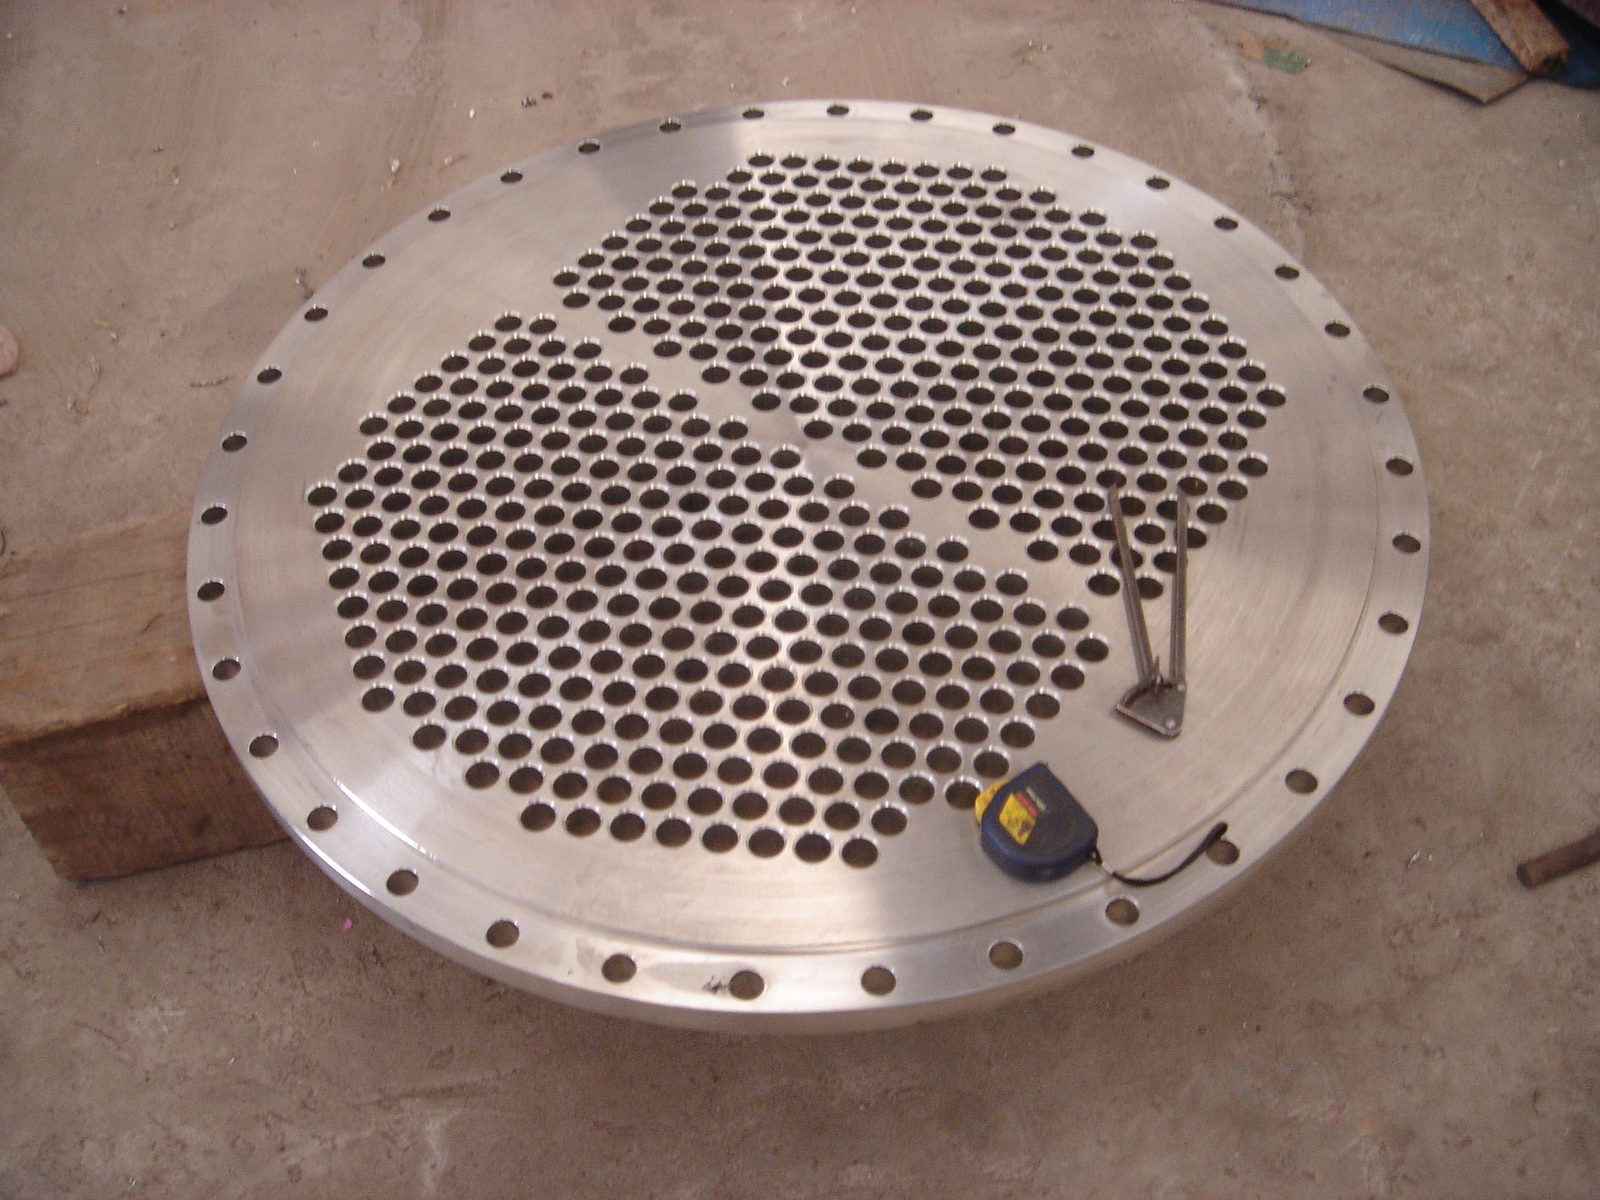
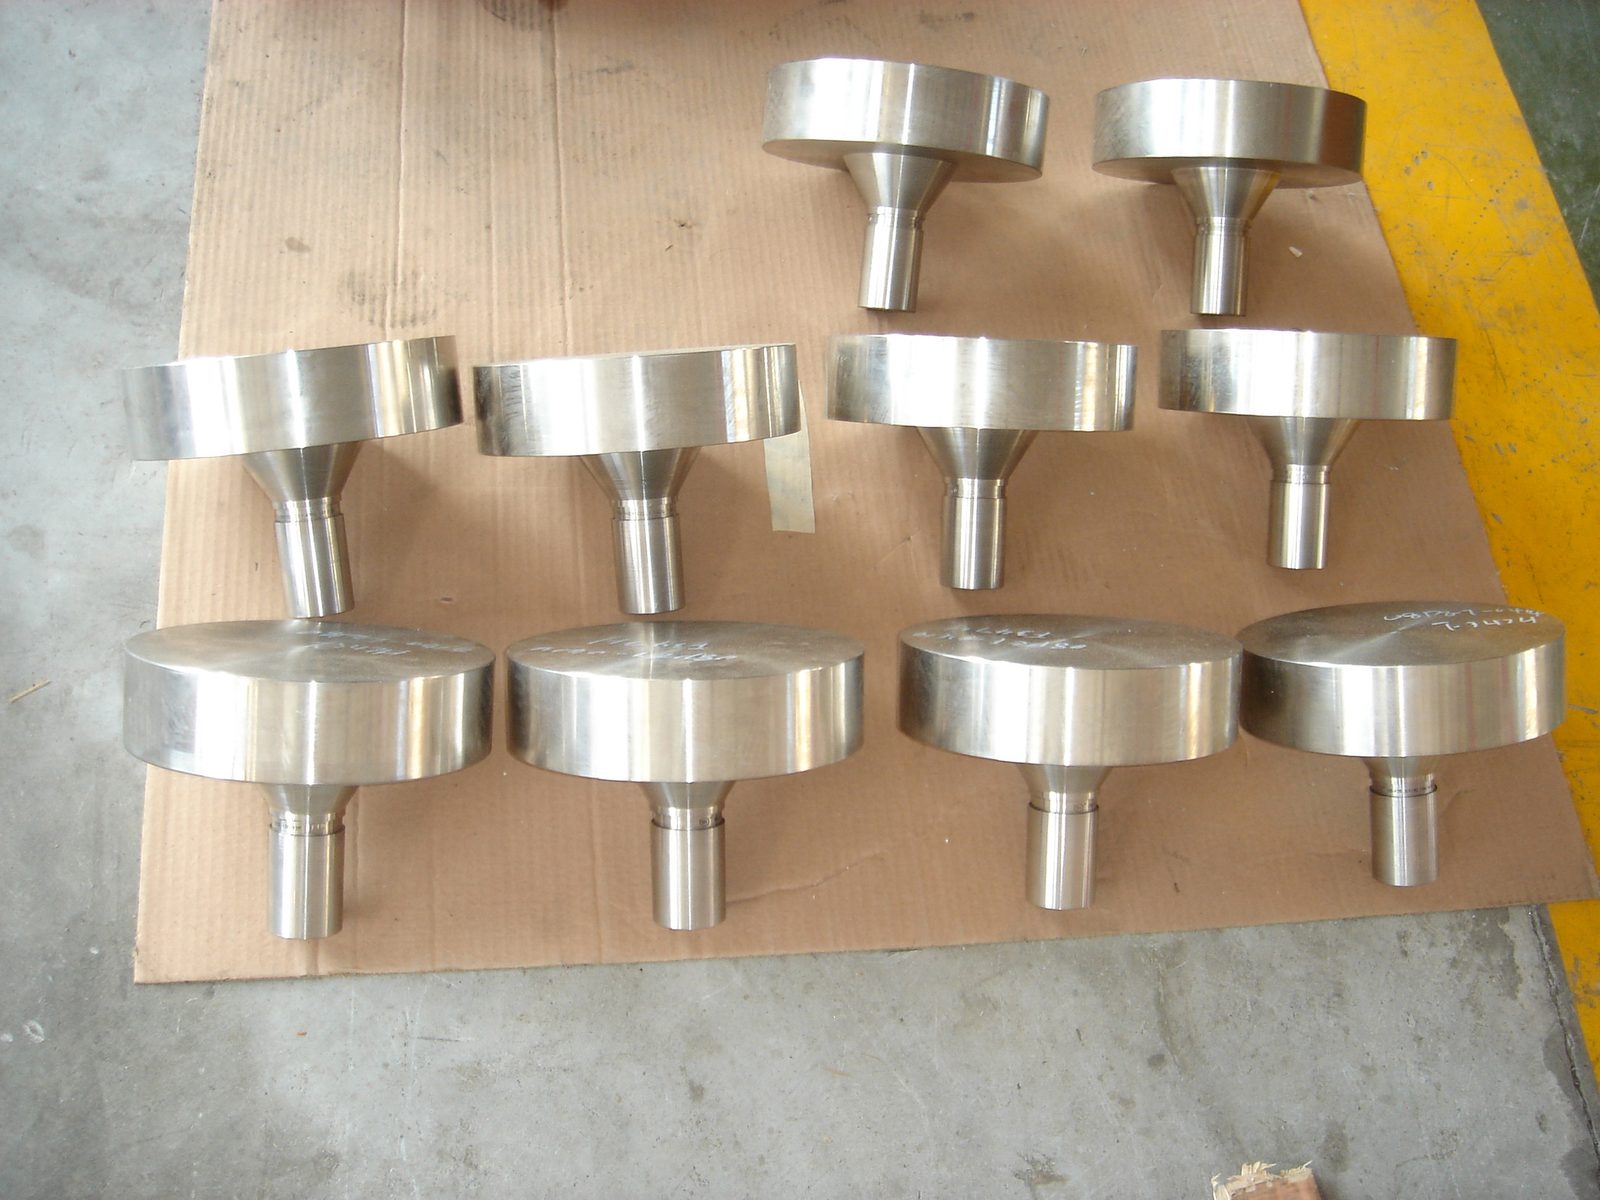
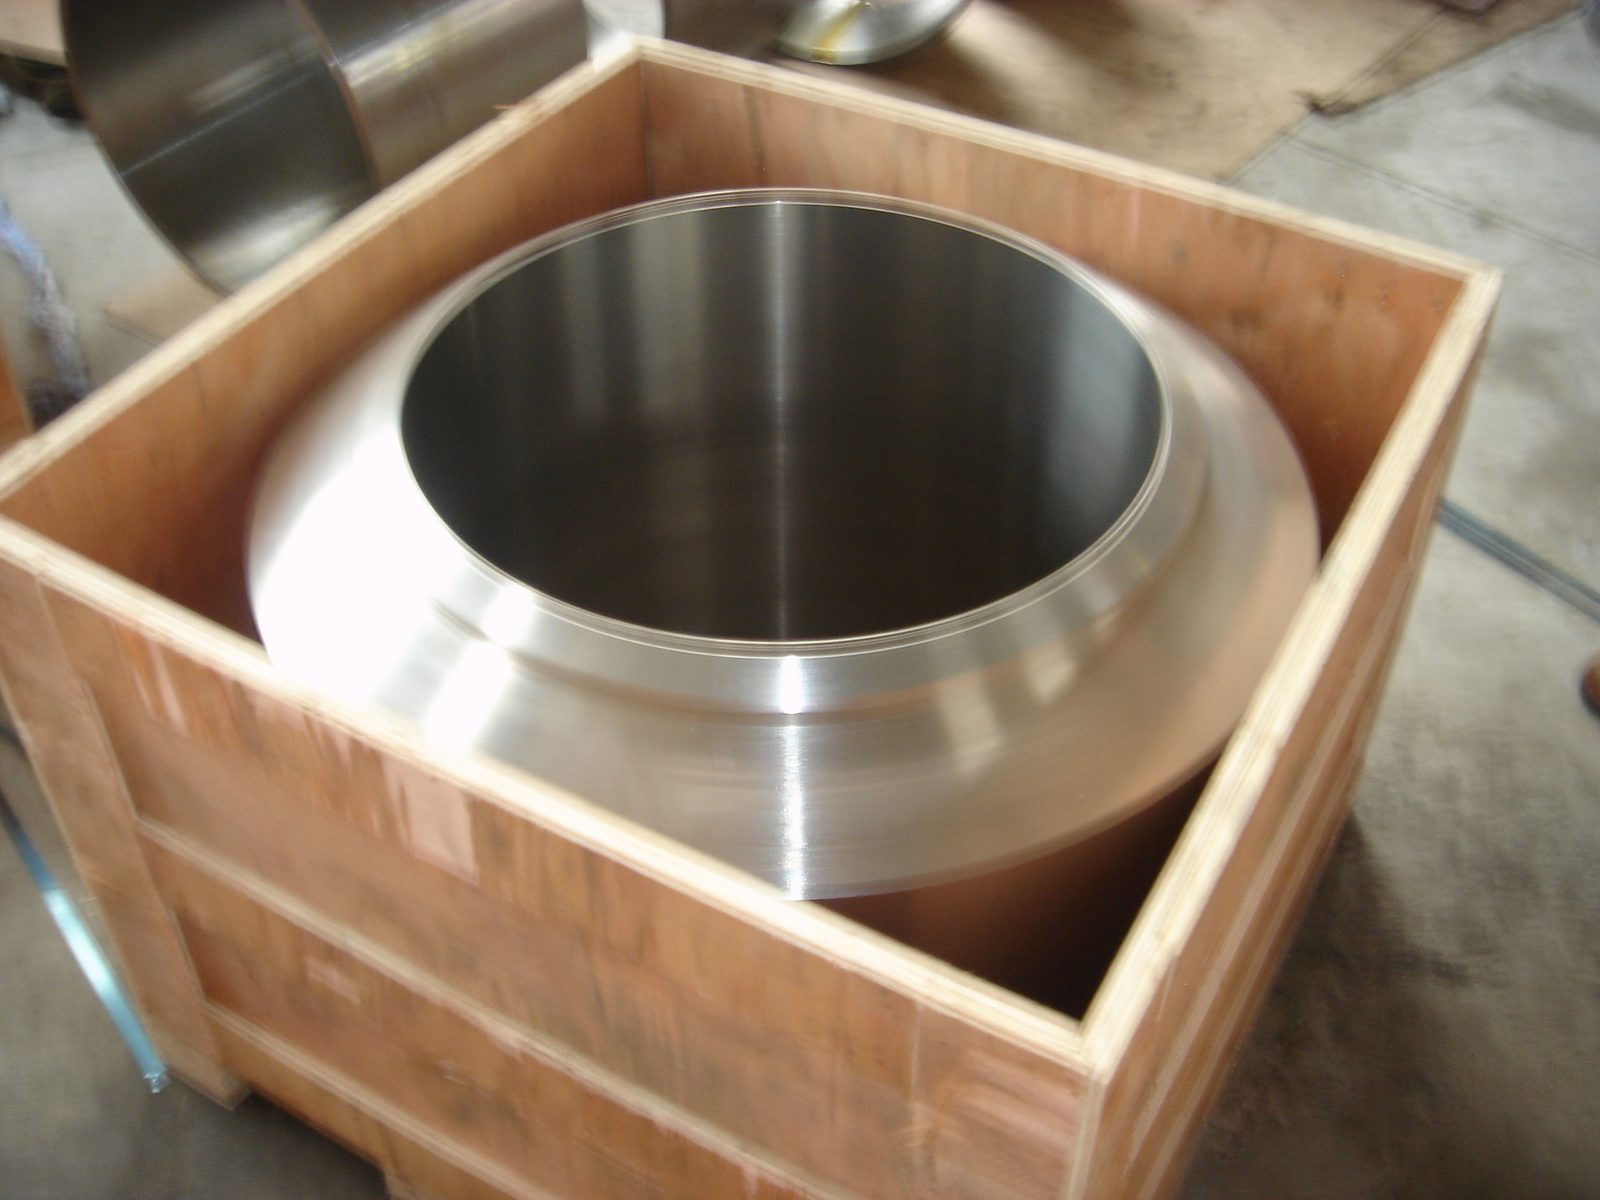
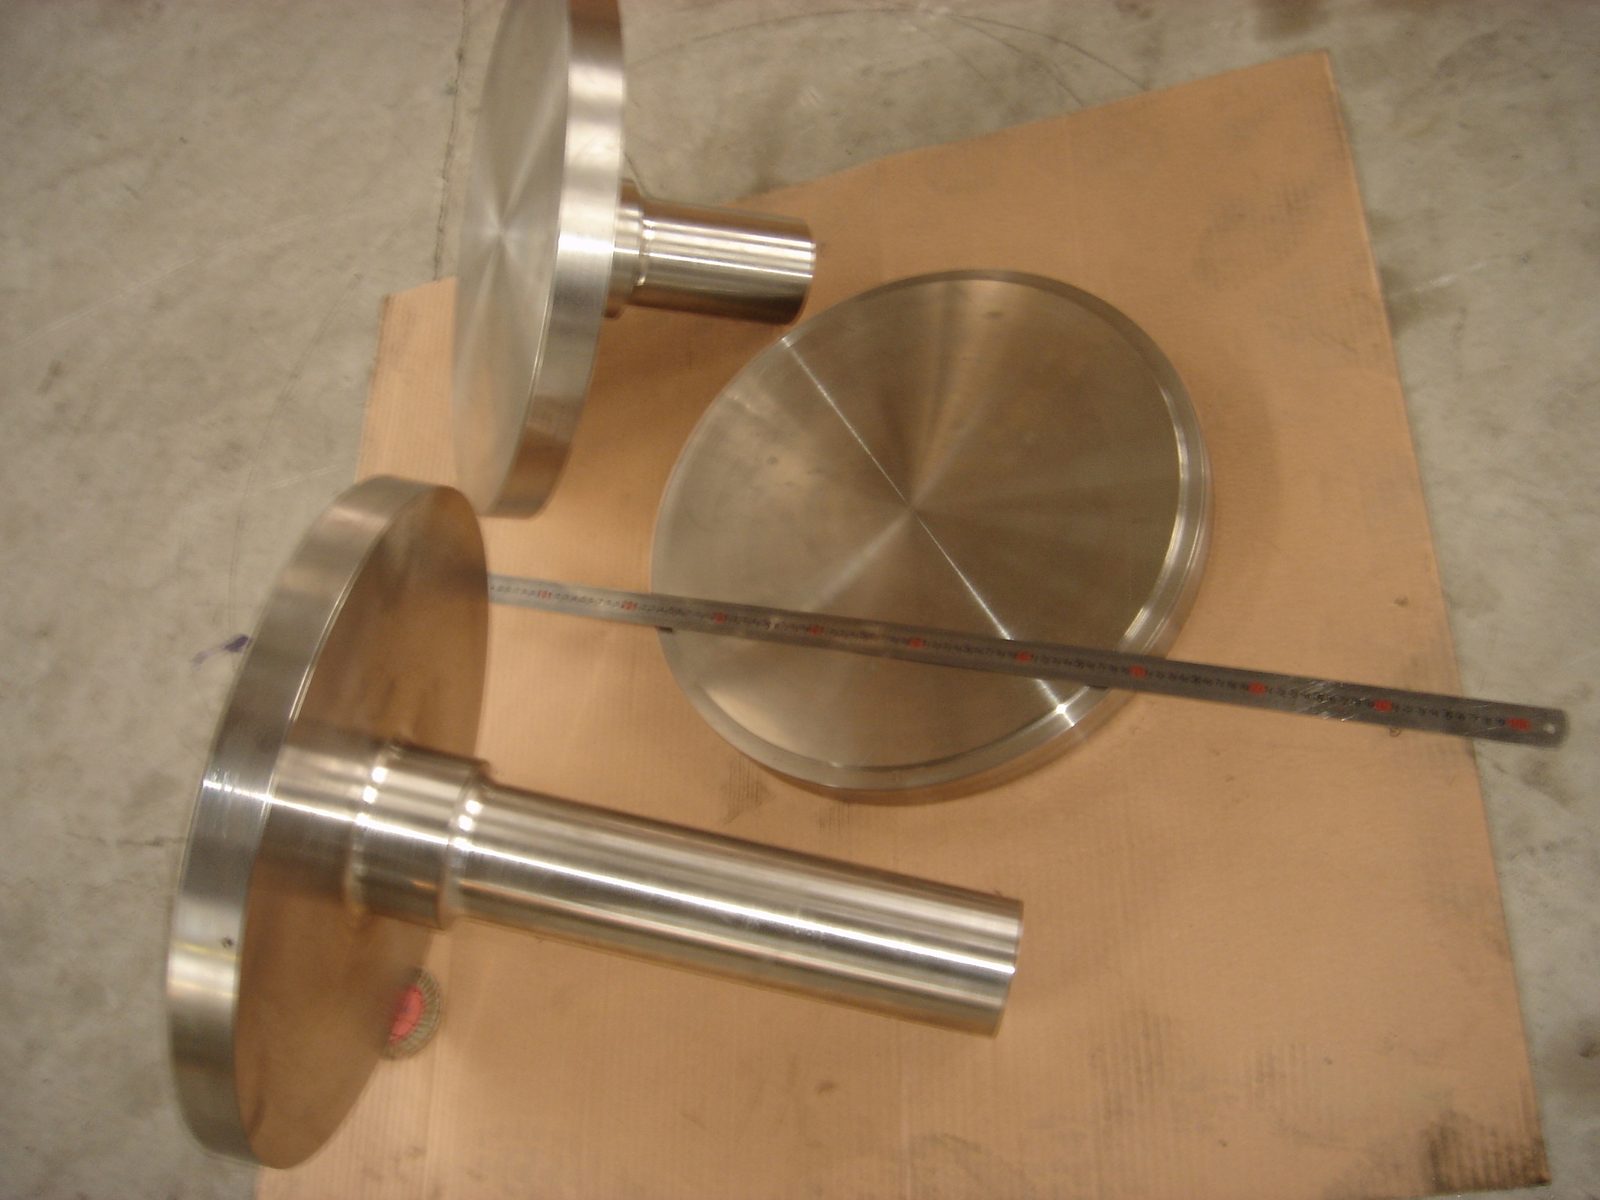
Angebot für ein Schmiedestück in 30CrNiMo8
Mailen Sie Ihre Zeichnung an info@rdforgings.com, mit Belastung, Querschnitt und Stückzahl, oder besprechen Sie Ihr Bauteil telefonisch unter +31 (0)85 773 7470. Ihr Angebot nennt eine konkrete Lieferzeit für Ihre Zeichnung. Wir sind weltweit tätig, auch für diese Güte.
Zeichnung und Belastung
Querschnitt und Zustand
Stückzahl und Zeugnis
Gewünschte Lieferzeit
Angebot anfragen
Hinterlassen Sie Ihre Angaben, wir melden uns zeitnah bei Ihnen.