42CrMo4-Schmiedestücke (1.7225), vergütet oder weichgeglüht, ab einem Stück
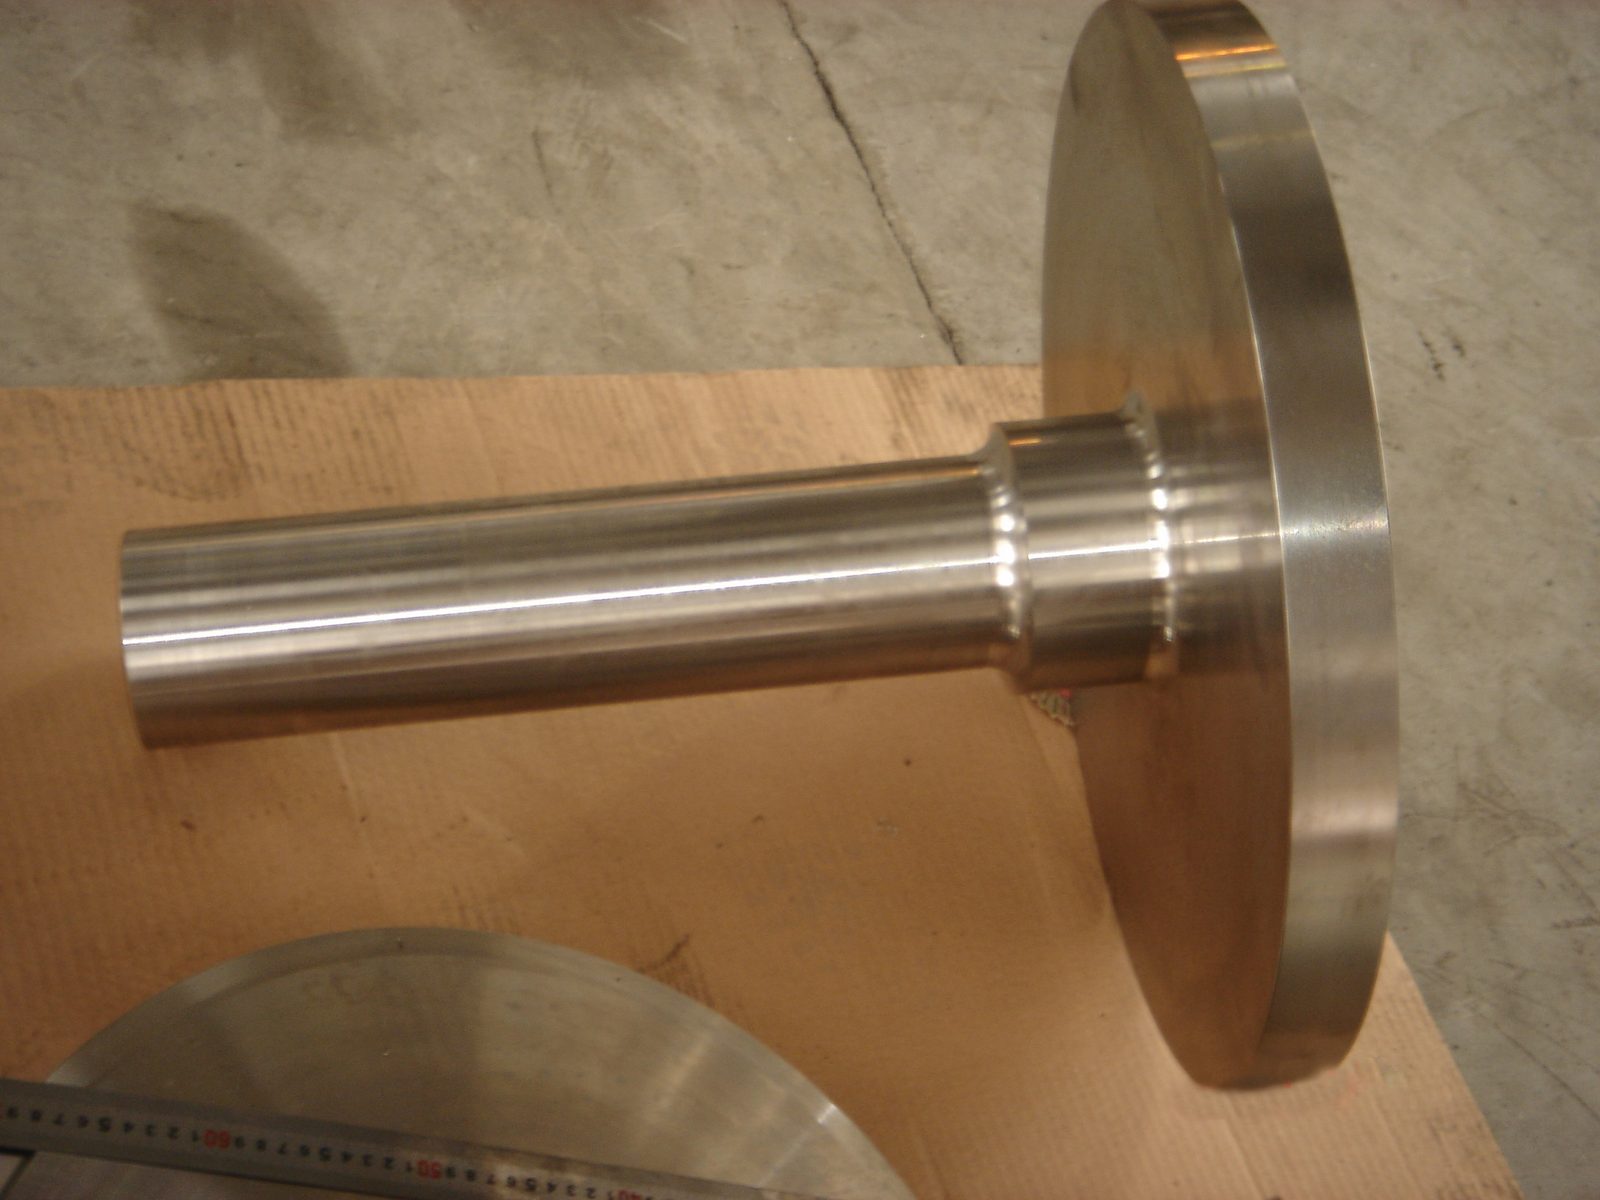
Sie bestellen 42CrMo4 bei uns als Schmiedestück nach Ihrer Zeichnung, stets mit Zeugnis. Denken Sie an Wellen, Ringe, Scheiben und Flansche. Es ist ein niedriglegierter Vergütungsstahl mit Chrom und Molybdän.
Gütewahl
Wann wählt man 42CrMo4?
Drei Angaben zu Ihrem Bauteil helfen bei der Wahl der passenden Güte: der größte Querschnitt, die Zähigkeit, die die Belastung verlangt, und wie viel Material beim Zerspanen abgeht.
42CrMo4 bis etwa Ø 60 mm
Bis zu diesem Querschnitt härtet der Stahl nach dem Abschrecken in Öl vollständig durch. Weil kein Nickel enthalten ist, ist er bei kleinen und mittelgroßen Bauteilen oft günstiger.
34CrNiMo6 bei einem dickeren Bauteil
Wird Ihr Bauteil dicker, erreicht 42CrMo4 nicht mehr überall im Querschnitt dieselbe Festigkeit. Das Nickel in 34CrNiMo6 (1,30 bis 1,70 %) sorgt für Durchhärtung bis etwa Ø 100 mm. In der Klasse 160 bis 250 mm erreicht 34CrNiMo6 noch mindestens 600 MPa Streckgrenze und 45 J Kerbschlagarbeit.
30CrNiMo8 für die höchste Festigkeit in dicken Querschnitten
Von 42CrMo4, 34CrNiMo6 und 30CrNiMo8 ist 30CrNiMo8 am stärksten legiert. In der Klasse 160 bis 250 mm liegt die minimale Streckgrenze bei 700 MPa, die Zugfestigkeit bei 900 bis 1100 MPa. Daher kommt er für dicke Wellen und schwere Ringe in Betracht.
42CrMoS4 bei viel Zerspanung
Geht ein großer Teil des Volumens ab, ist 42CrMoS4 die Variante mit 0,020 bis 0,040 % Schwefel. Dieser Stahl lässt sich besser zerspanen. Nach dem Vergüten gelten dieselben mechanischen Anforderungen; die Werkstoffnummer im Zeugnis zeigt, welche Ausführung Sie erhalten.
Schreibweise
Bezeichnungen von 42CrMo4 auf Zeichnung und Zeugnis
Auf einer Zeichnung oder einem Zeugnis stehen meist zwei Namen für denselben Stahl. Der Kurzname gibt die Zusammensetzung wieder; 1.7225 ist der Zahlencode. Dahinter folgt oft der Lieferzustand, zum Beispiel 42CrMo4+QT für vergütetes Material.
Steht eine amerikanische oder britische Bezeichnung auf Ihrer Zeichnung, ähnelt sie ihm, aber die Grenzen decken sich nicht genau. Geben Sie diese Bezeichnung daher an; dann stimmen wir vorab mit Ihnen ab, welche Norm zählt.
Technische Daten
Chemie und Festigkeit von 42CrMo4 (1.7225)
Die Zusammensetzung von 42CrMo4 ist je Legierungselement festgelegt. Die Festigkeit, mit der Sie rechnen dürfen, hängt vom dicksten Querschnitt Ihres Bauteils ab; nehmen Sie dieses Maß als Ausgangspunkt.
Zusammensetzung in Gewichtsprozent
Mindestfestigkeit je Durchmesser, vergütet (+QT)
Die Werte für den Zustand +QT stammen aus EN 10083-3; diese Norm wurde 2018 durch EN ISO 683-2 ersetzt. Rm ist eine Bandbreite; die anderen Spalten sind Mindestwerte.
Verarbeitung
Vom geschmiedeten Block zum vergüteten Bauteil
Schmieden
Der Block wird erwärmt und kommt ab etwa 1050 bis 1100 °C unter die Presse; das Ausschmieden läuft bis etwa 850 °C. So entsteht die Form Ihres Bauteils, noch mit Zugabe für die Bearbeitung.
Weichglühen (+A)
Ist zuerst Bearbeitung nötig, glüht das Bauteil weich auf höchstens 241 HBW, sodass es sich gut bearbeiten lässt. Das Vergüten folgt danach.
Härten und Anlassen (+QT)
Für vergütetes Material härten wir das Bauteil bei 820 bis 860 °C in Öl oder Wasser. Danach folgt das Anlassen zwischen 540 und 680 °C.
Proben prüfen
An Probestücken, die zum Schmiedestück gehören, führen wir Zug-, Kerbschlag- und Härteprüfungen durch. Die Ergebnisse stehen im Zeugnis.
Vordrehen und Ultraschallprüfung
Ist das Stück vorgedreht, erhält es eine Ultraschallprüfung. Bei Lieferung komplett bearbeitet folgt die Endbearbeitung danach.
Anwendungen
Wo 42CrMo4 eingesetzt wird
Kohlenstoff um 0,42 % zusammen mit Chrom und Molybdän gibt diesem Stahl nach dem Härten und Anlassen eine hohe Zugfestigkeit bei guter Zähigkeit. Im Maschinenbau finden Sie ihn daher in mittelgroßen, hoch belasteten Bauteilen:
Kurbelwellen
Zahnrädern und Ritzeln
Antriebswellen und Getriebewellen
Kupplungsteilen
Pleuelstangen
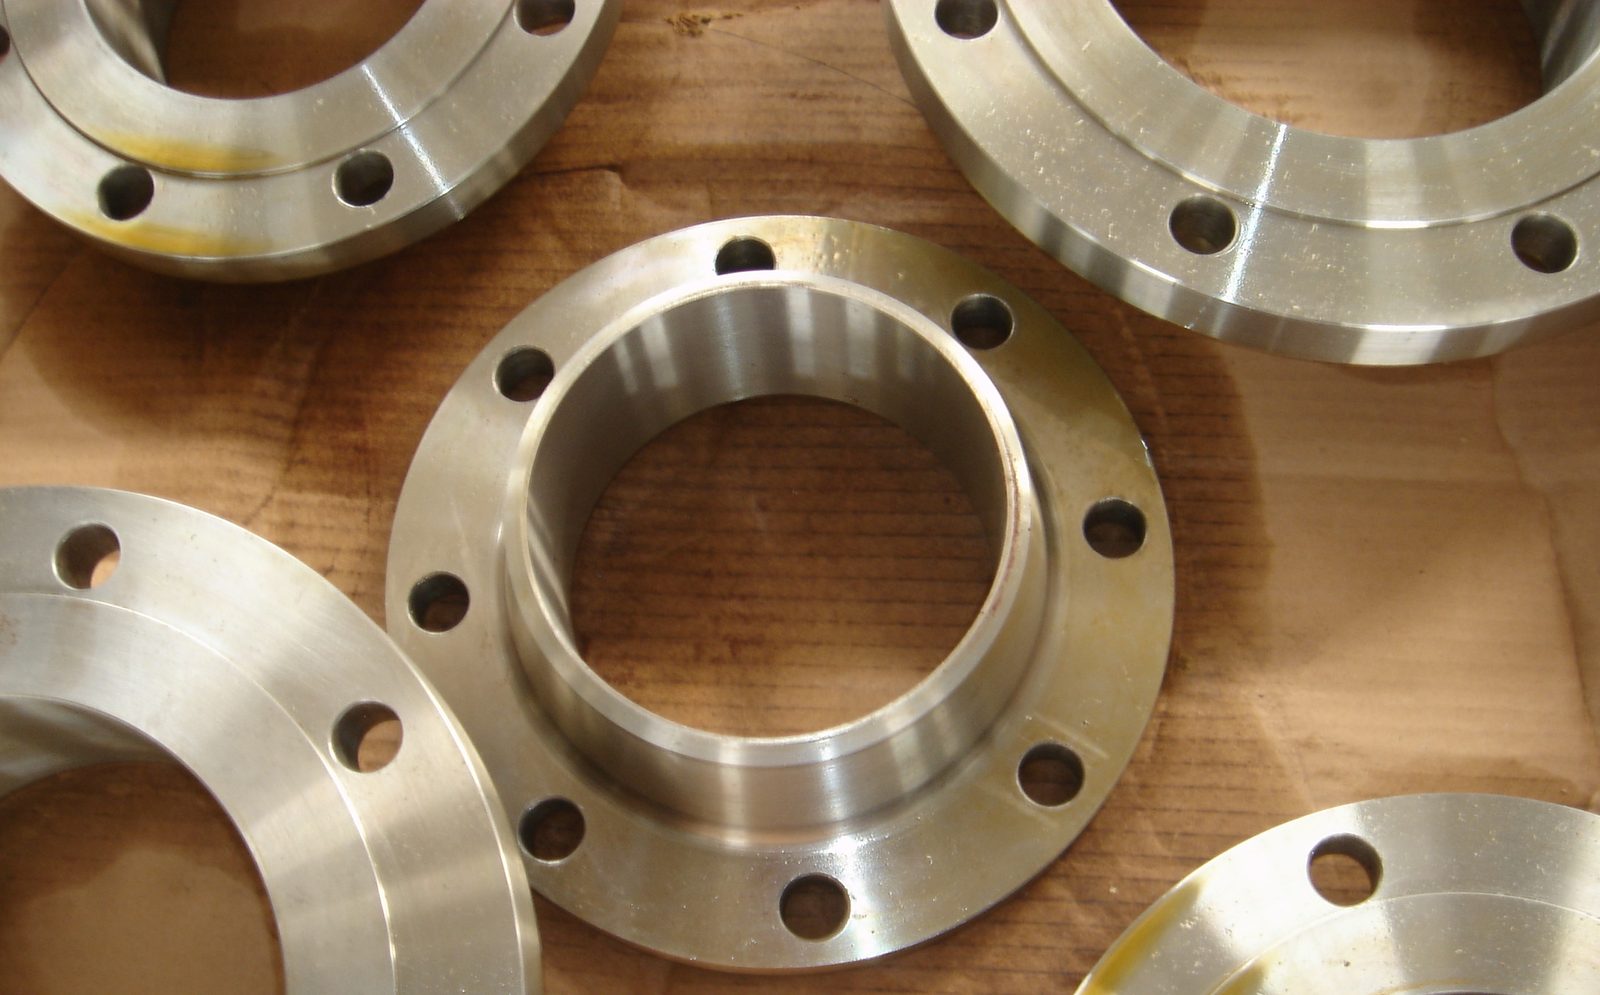
Flansche
Lieferung
Lieferzustand und Lieferzeit
Welche Lieferzeit gilt, hängt von Gewicht, Abmessungen und Ausführung des Schmiedestücks ab.
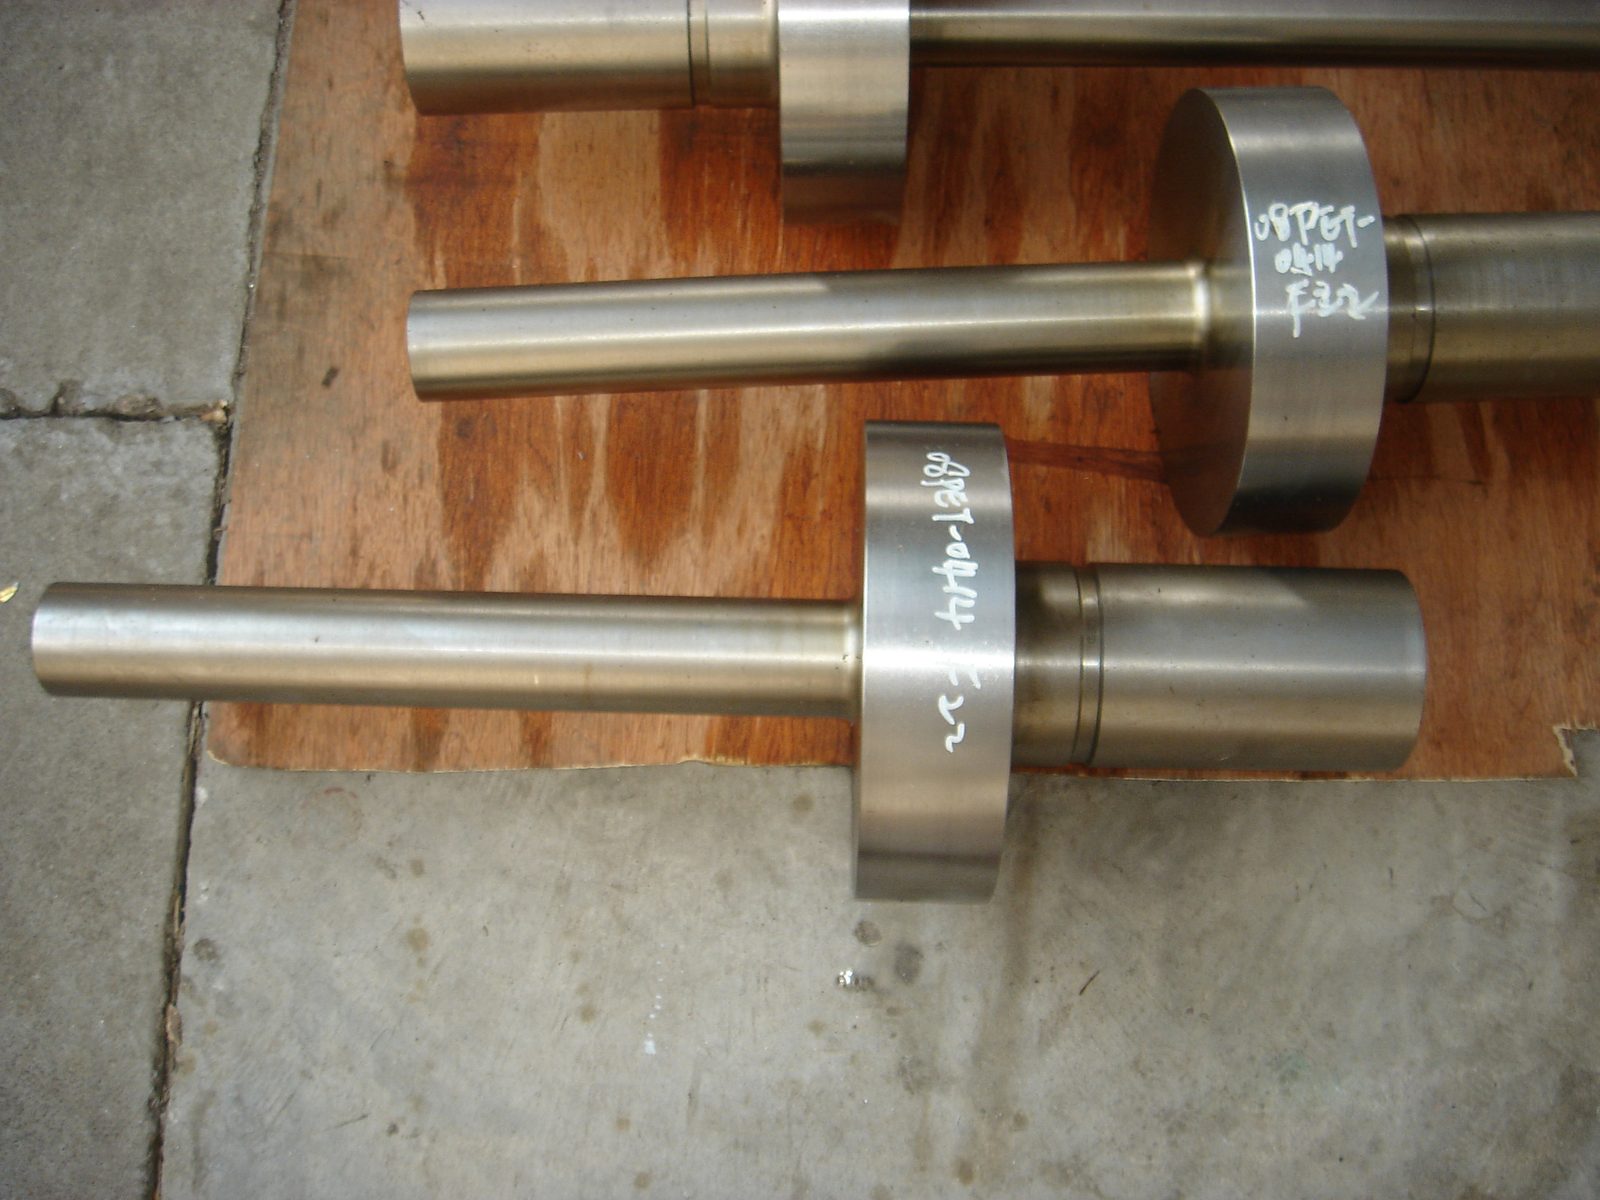
Roh geschmiedet
Sie erhalten die Schmiedekontur: die Form aus Ihrer Zeichnung plus Zugabe für die Bearbeitung. Die Wärmebehandlung folgt der Norm. Wählen Sie diesen Lieferzustand, wenn Sie selbst zerspanen.
Vorgedreht
Wir drehen die Flächen vor und entfernen einen Teil der Bearbeitungszugabe; das Endmaß bringen Sie selbst an.
Komplett bearbeitet
Wir bringen Bohrungen, Nuten und Gewinde an und kontrollieren die Maße, sodass Sie das Bauteil direkt einbauen können. Die Frist hängt vom Umfang der Bearbeitung ab.
Zeugnis
Prüfung und Zeugnis nach EN 10204
Schmieden, Bearbeiten und Prüfen unterliegen einer einzigen verantwortlichen Stelle. Jedes Stück prüfen wir einzeln, und es bleibt rückverfolgbar. Schreibt Ihre Spezifikation mehr vor als die Ultraschallprüfung, kommen Magnetpulverprüfung (MPI), Härtemessungen an mehreren Positionen oder eine 3D-Kontrolle der Maßhaltigkeit hinzu.
Üblich ist EN 10204 3.1. Dieses Dokument nennt die Wärmebehandlung, die chemische Analyse und die Prüfergebnisse der Probestücke. Muss eine unabhängige Partei die Ergebnisse bestätigen, wählen Sie 3.2. Eine Prüfstelle wie TÜV, Lloyd's Register oder DNV übernimmt dann die Abnahme. Ein Inspektor im Namen Ihres (End-)Kunden darf dabei anwesend sein.
Fragen
Was Konstrukteure und Einkäufer zu 42CrMo4 fragen
Ist AISI 4140 dasselbe wie 42CrMo4?
Nein, AISI 4140 ähnelt 1.7225, aber die Normen legen andere Grenzen fest. AISI/SAE 4140 hat 0,38 bis 0,43 % Kohlenstoff, 0,75 bis 1,00 % Mangan und 0,80 bis 1,10 % Chrom; die europäischen Grenzen für 1.7225 weichen davon ab. Muss Ihr Werkstoff beide Normen erfüllen, gilt je Element nur die Überschneidung, zum Beispiel bei Mangan 0,75 bis 0,90 %. Steht 4140 auf Ihrer Zeichnung, stimmen wir vor der Bestellung mit Ihnen ab, welche Grenzen gelten.
Welche Festigkeit gilt für ein Schmiedestück dicker als 250 mm?
Über 250 mm Querschnitt gelten die Werte nach EN 10250-3 oder Werte, die wir vorab gemeinsam mit Ihnen vereinbaren. Die Tabellenwerte für +QT enden bei 250 mm Querschnitt. Geben Sie daher die Festigkeit, die Ihre Berechnung verlangt, in der Anfrage an. Erweist sie sich als nicht machbar, kann 34CrNiMo6 oder 30CrNiMo8 die bessere Wahl sein.
Ist 42CrMo4 schweißbar?
Eingeschränkt: Sie schweißen ihn nur nach einem Schweißverfahren, das vorab festgelegt ist. Der Kohlenstoffgehalt macht den Bereich neben der Naht, die Wärmeeinflusszone, anfällig für ein hartes und sprödes Gefüge. Daher benötigen Sie Vorwärmen, eine kontrollierte Zwischenlagentemperatur und langsames Abkühlen. Eine feste Vorwärmtemperatur gibt es nicht; Wanddicke, Schweißverfahren und der Zustand des Stahls (weichgeglüht, normalgeglüht oder vergütet) bestimmen sie gemeinsam.
Kann dieser Stahl induktionsgehärtet oder flammgehärtet werden?
Ja, für Verschleißflächen ist 1.7225 für Induktions- und Flammhärten geeignet. Induktionshärten liefert an der Oberfläche über 53 HRC, mit zähem Kern, und passt damit zu Lagersitzen und Zahnflanken. Danach entspannen Sie die gehärtete Oberfläche in der Regel bei 150 bis 180 °C.
Lässt sich ein einzelnes Schmiedestück bestellen?
Ja, Sie können ein einzelnes Schmiedestück bestellen; Einzelstücke und Kleinserien sind üblich. Freiformschmieden erfordert kein Gesenk, sodass auch keine Werkzeugkosten anfallen, die Sie über eine Stückzahl amortisieren müssen. Notieren Sie die Stückzahl, die Sie benötigen, in Ihrer Anfrage.
Ist 42CrMo4 auf Lager?
1.7225 gehört zum Lagerprogramm, aber welche Durchmesser aktuell bereitliegen, prüfen wir je Anfrage. Nennen Sie in Ihrer Anfrage Durchmesser, Länge und Stückzahl; dann prüfen wir, was verfügbar ist, und Sie wissen, ob Ihr Stück ab Lager kommt oder nach Maß geschmiedet wird.
Warum muss ein Schmiedestück für eine UT-Prüfung zuerst vorgedreht werden?
Für die Ultraschallprüfung sind sauber gedrehte Flächen nötig, daher drehen wir ein Schmiedestück zuerst vor. Nach dem Freiformschmieden ist die Oberfläche nicht maßhaltig, deshalb wird zuerst ein Teil der Zugabe entfernt. Erst danach können wir das Stück prüfen. Sie erhalten es ultraschallgeprüft und bringen es selbst auf Endmaß.
Kann ein Härtewert im Zeugnis angegeben werden?
Ein Härtewert kann im Zeugnis stehen, sofern Sie ihn vor der Produktion angeben. Nennen Sie den Wert in Ihrer Anfrage, zusammen mit dem Lieferzustand. So steht der Zustand vorab fest und die Werte im Zeugnis passen zu Ihrer Auslegung.
Nach welchen Normen wird 42CrMo4 geliefert?
Wir liefern nach EN 10083-3, EN ISO 683-2 und der Schmiedestücknorm EN 10250-3. Auch Ihre eigene Vorschrift oder die Ihres Endkunden kann maßgebend sein. Geben Sie in Ihrer Anfrage an, welche Norm oder Vorschrift gilt; dann wissen wir vor der Produktion, welche Anforderungen Schmiedestück und Zeugnis erfüllen müssen.
Warum sinkt die Festigkeit von vergütetem Stahl bei größerem Durchmesser?
In einem dicken Stück kühlt der Kern beim Härten langsamer ab als die Oberfläche. Bei einem großen Querschnitt wird der Kern dadurch nicht mehr vollständig martensitisch, und die garantierte Festigkeit nimmt je Durchmesserklasse ab. Chrom, Nickel und Molybdän verbessern die Durchhärtung. EN 10083 legt je Durchmesser die erreichbaren Mindestwerte fest.
Beispiele
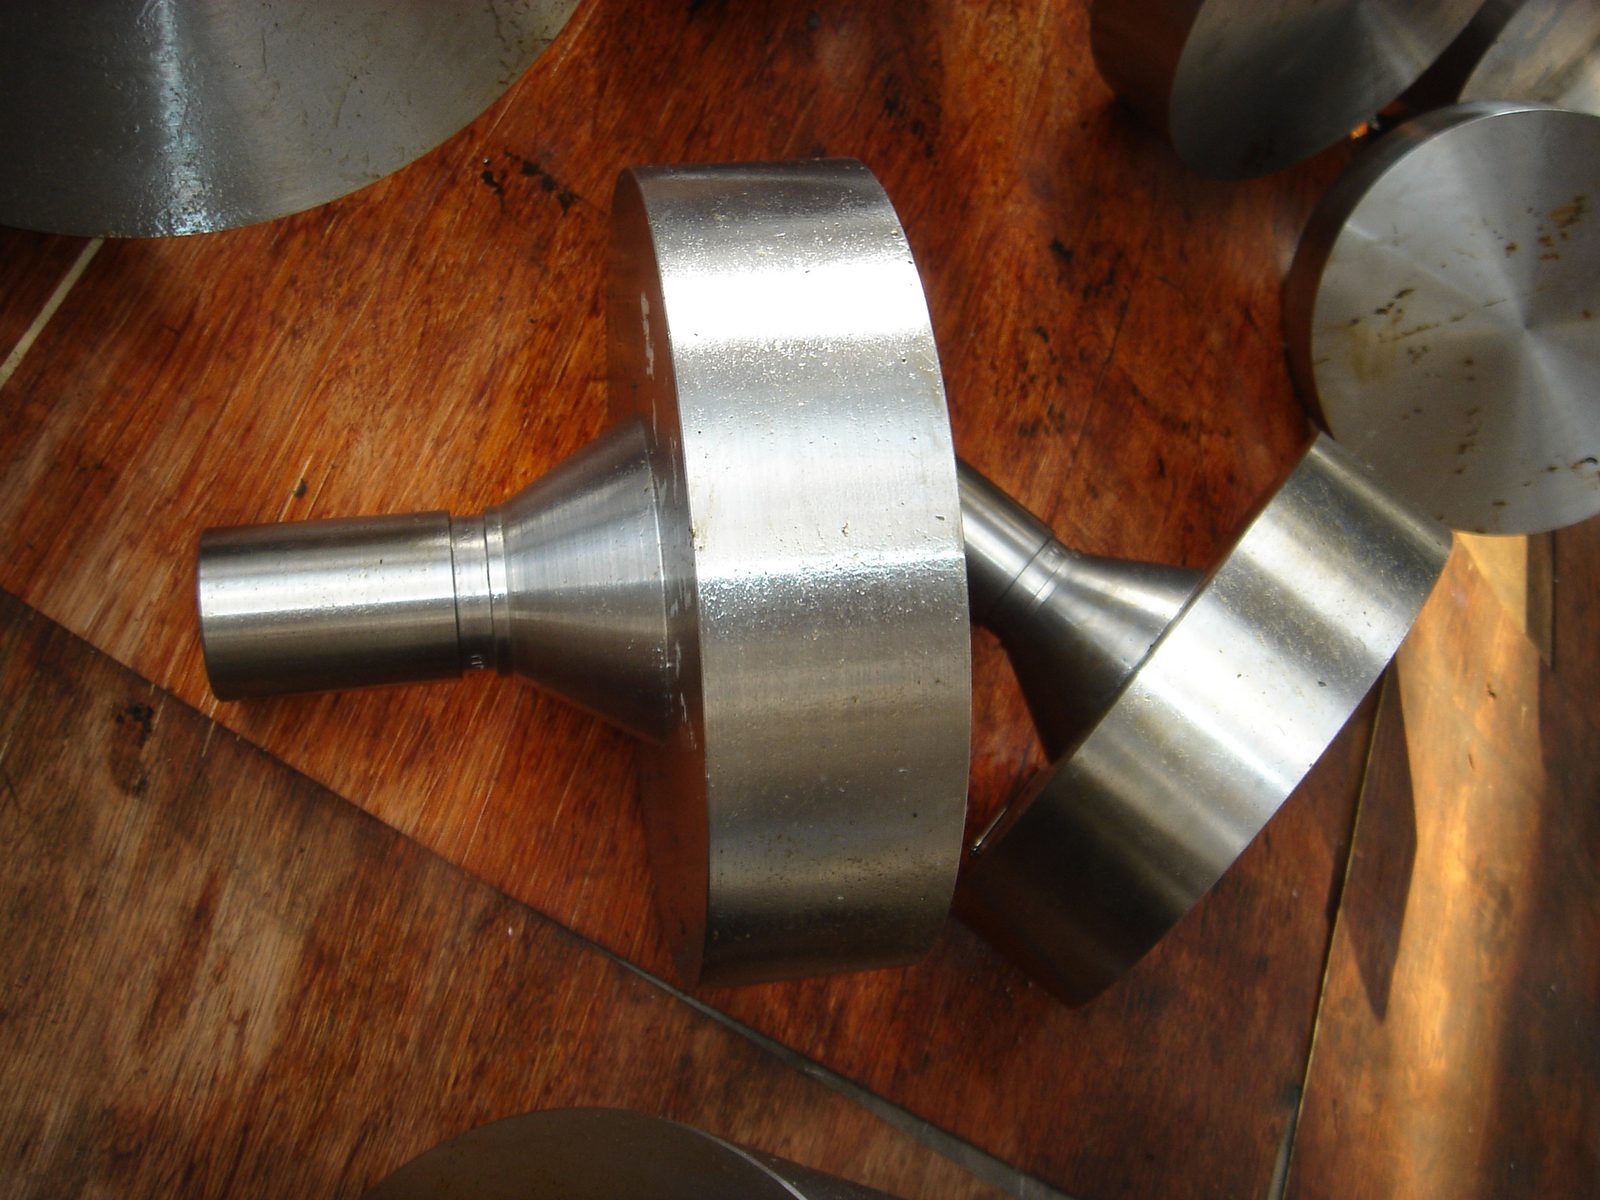
Beispiele aus unserer Arbeit
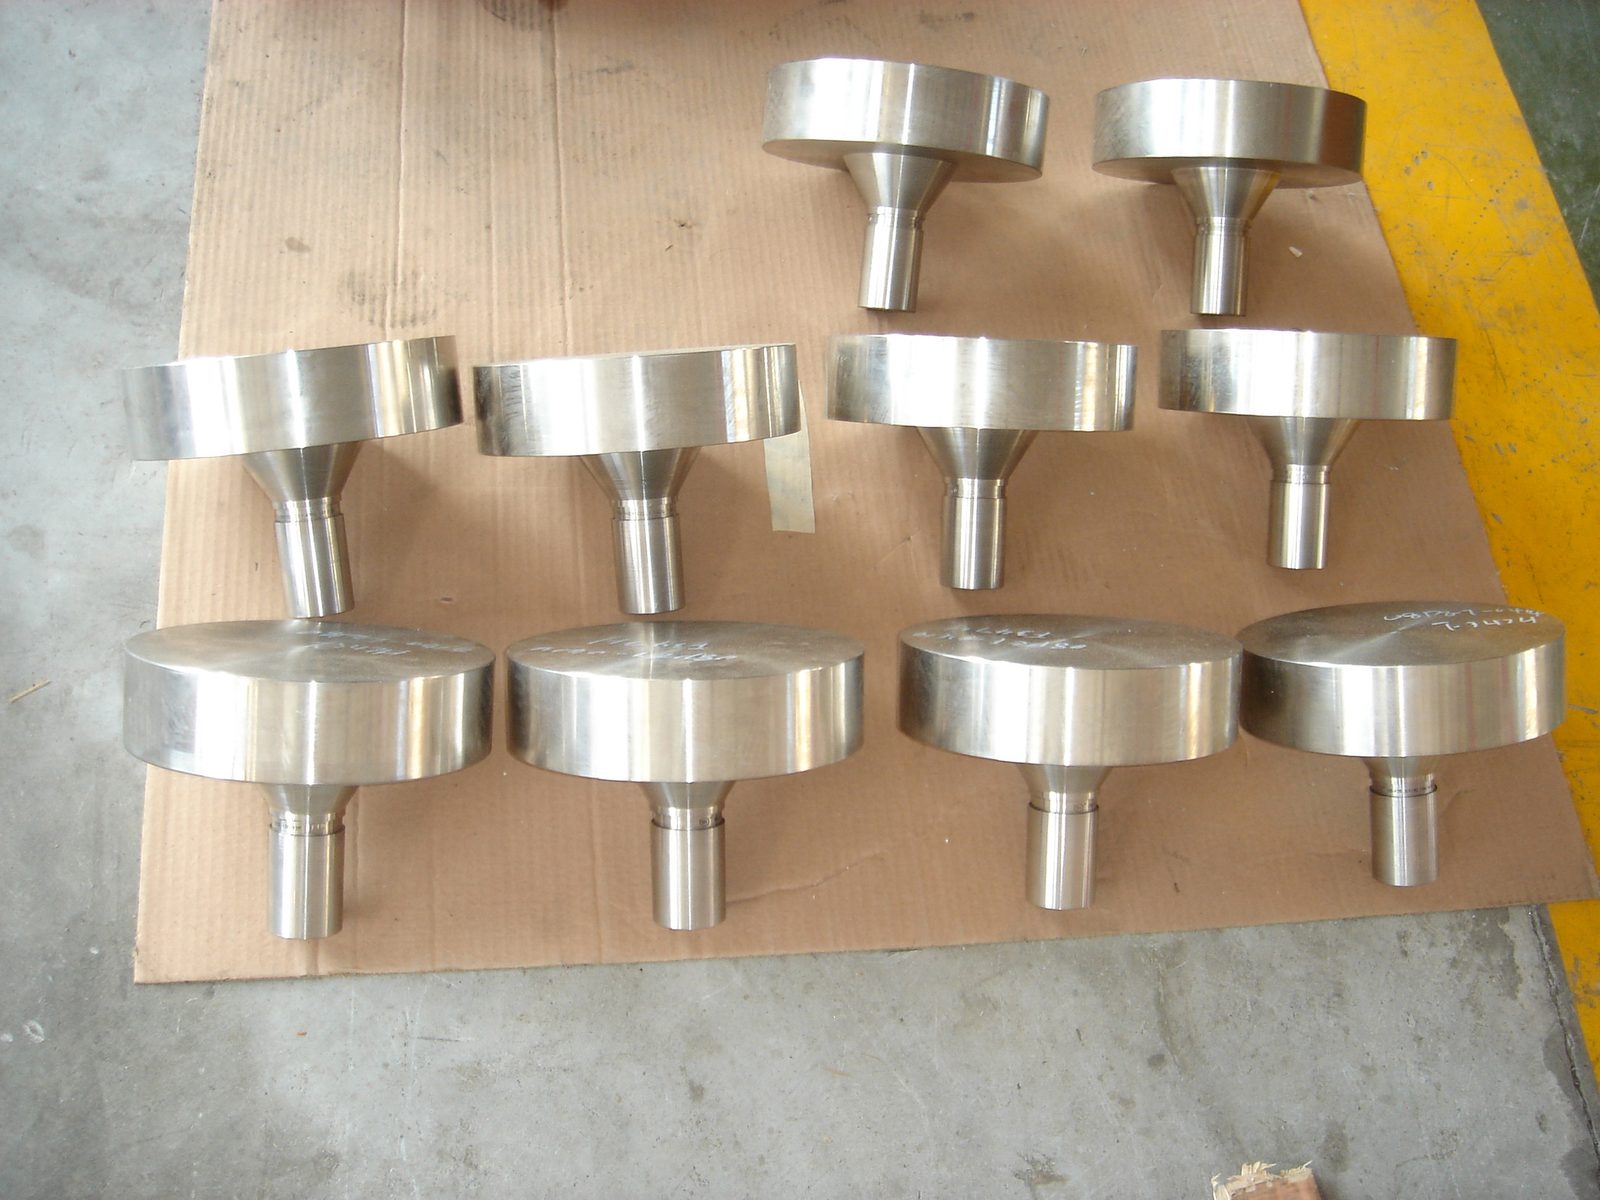
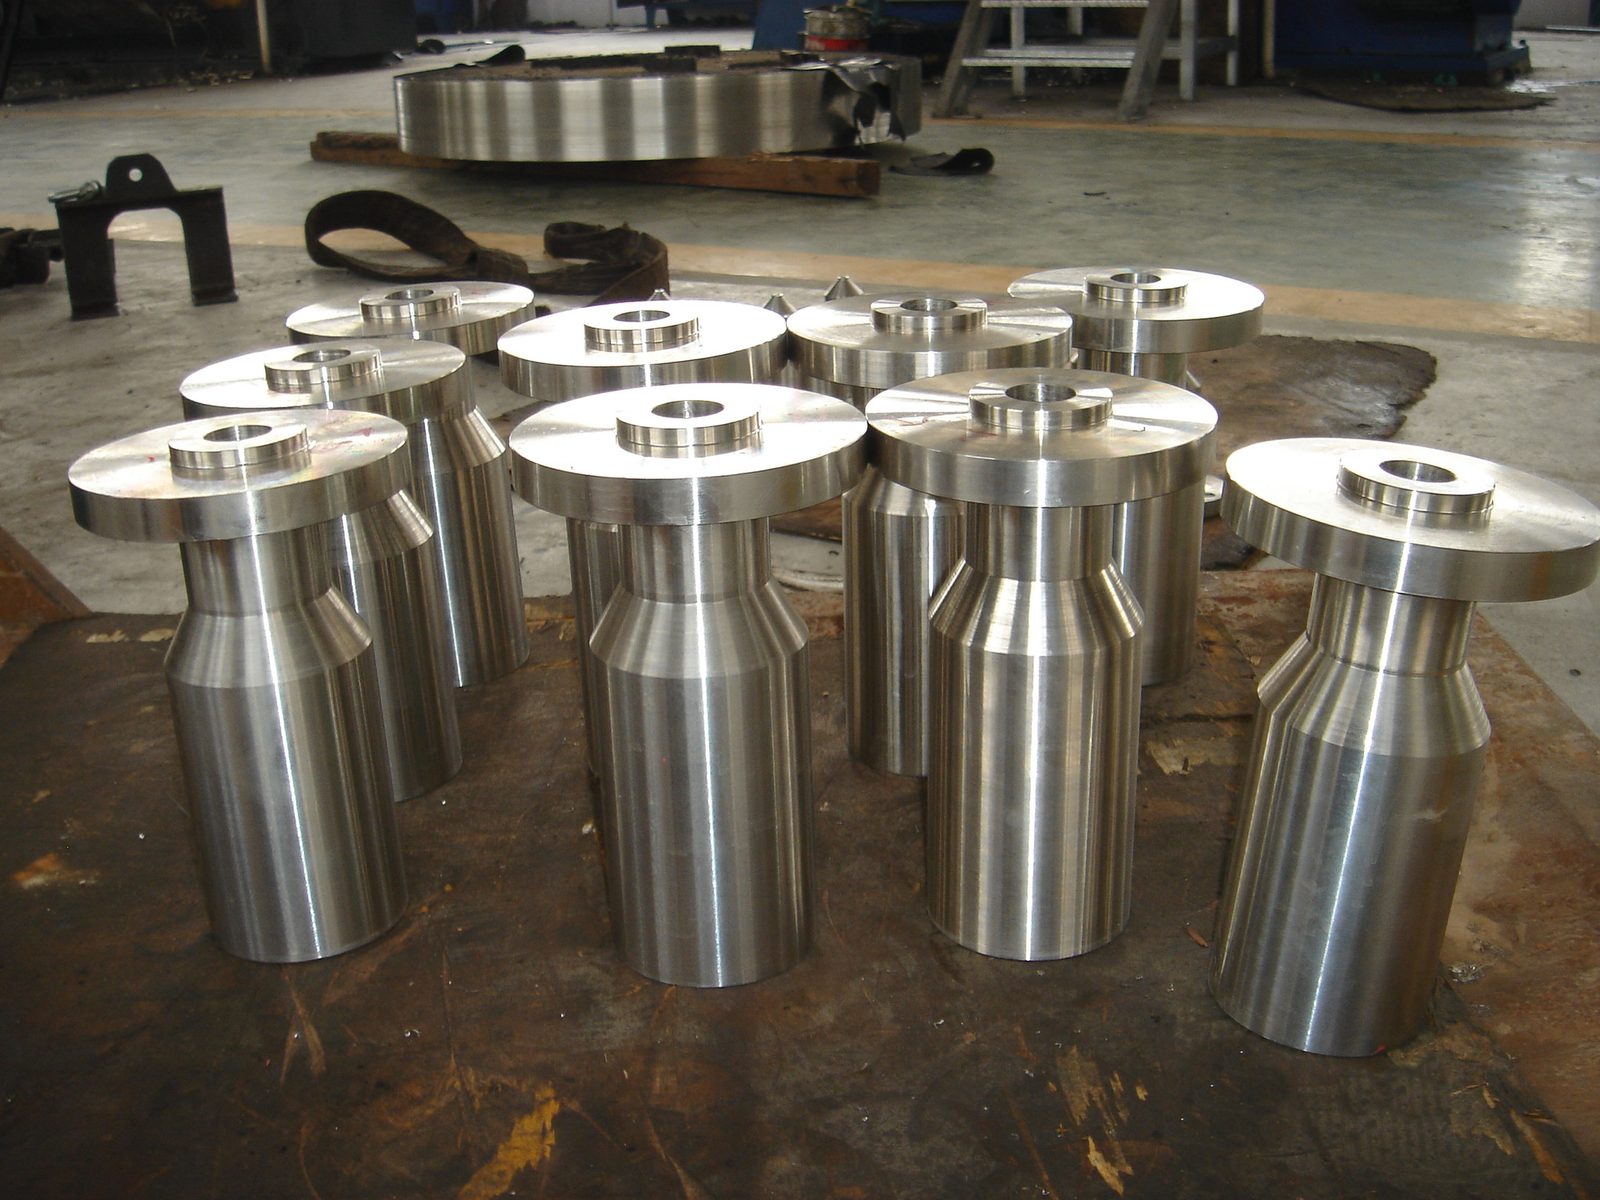
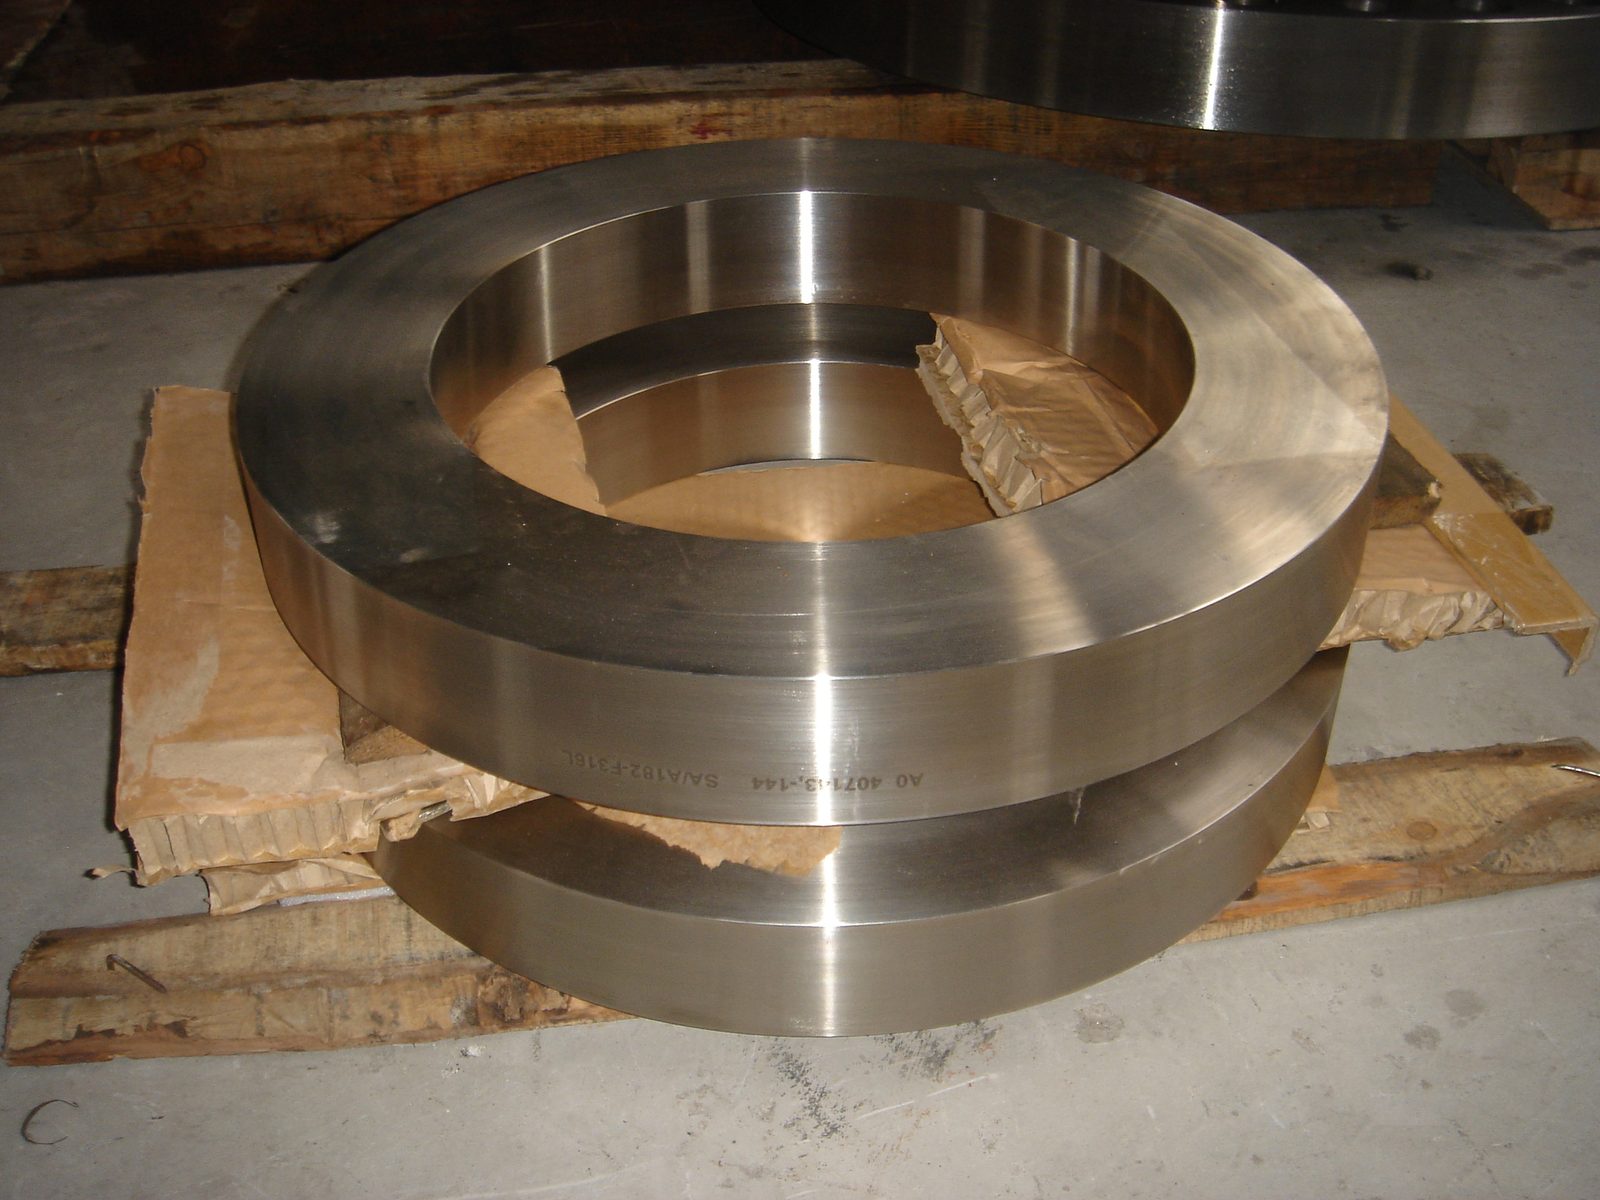
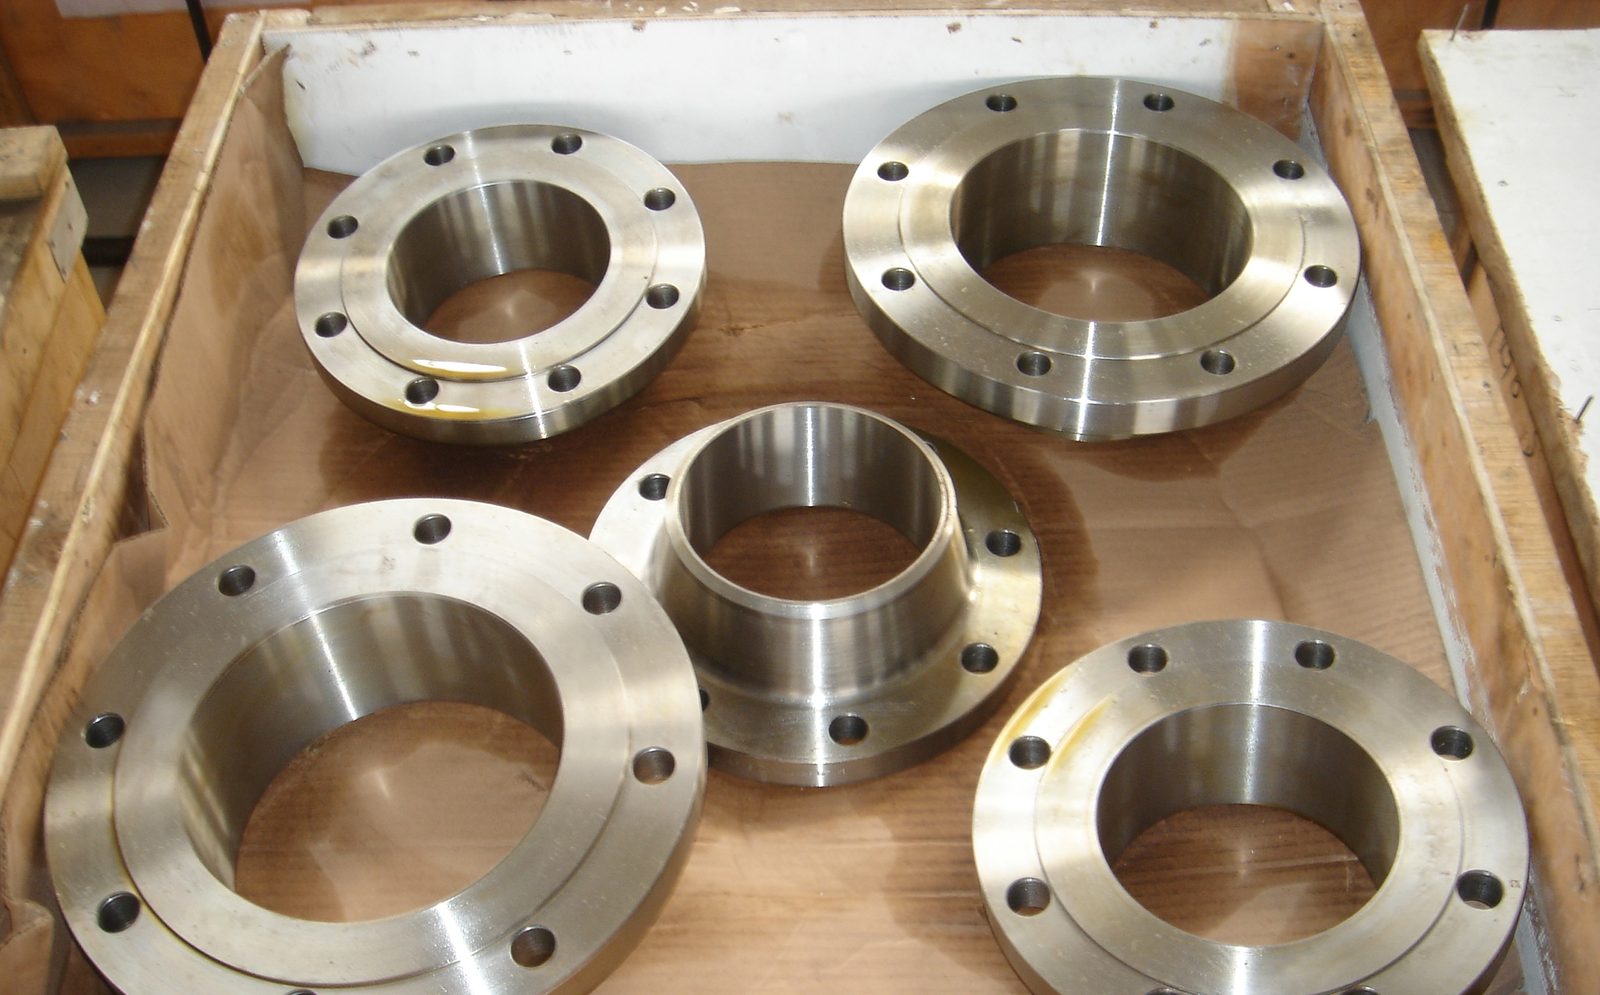
Ihr Schmiedestück in 1.7225 anfragen
Rufen Sie +31 (0)85 773 7470 an oder senden Sie Ihre Zeichnung oder einige Zeilen zum Bauteil an info@rdforgings.com. Sie erfahren dann, welche Ausführung machbar ist und welche Lieferzeit dazu passt. Wir haben unseren Sitz in Dongen.
Maßskizze oder Zeichnung
Zustand und Norm
Lieferzustand, Stückzahl und Zeugnis
Gewünschte Lieferzeit
Angebot anfragen
Hinterlassen Sie Ihre Angaben, wir melden uns zeitnah bei Ihnen.