17-4 PH, ausscheidungshärtender nichtrostender Stahl, geschmiedet in jeder H-Condition
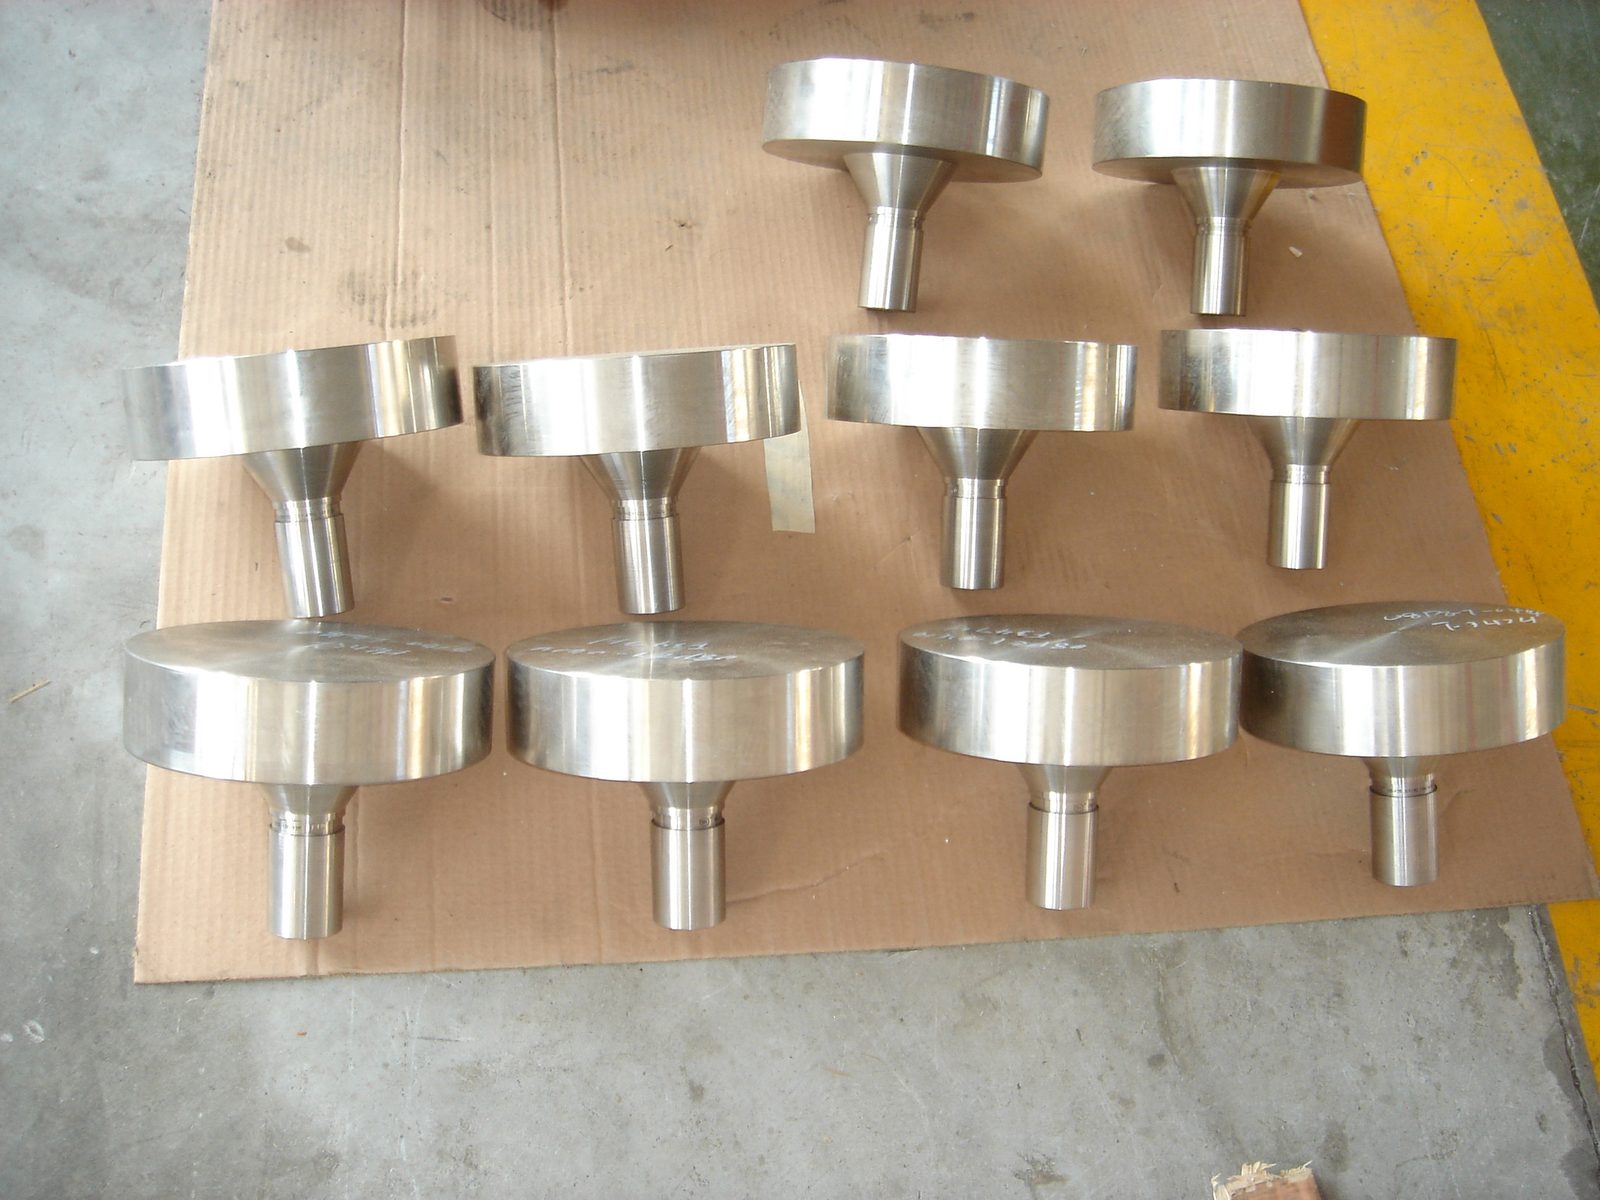
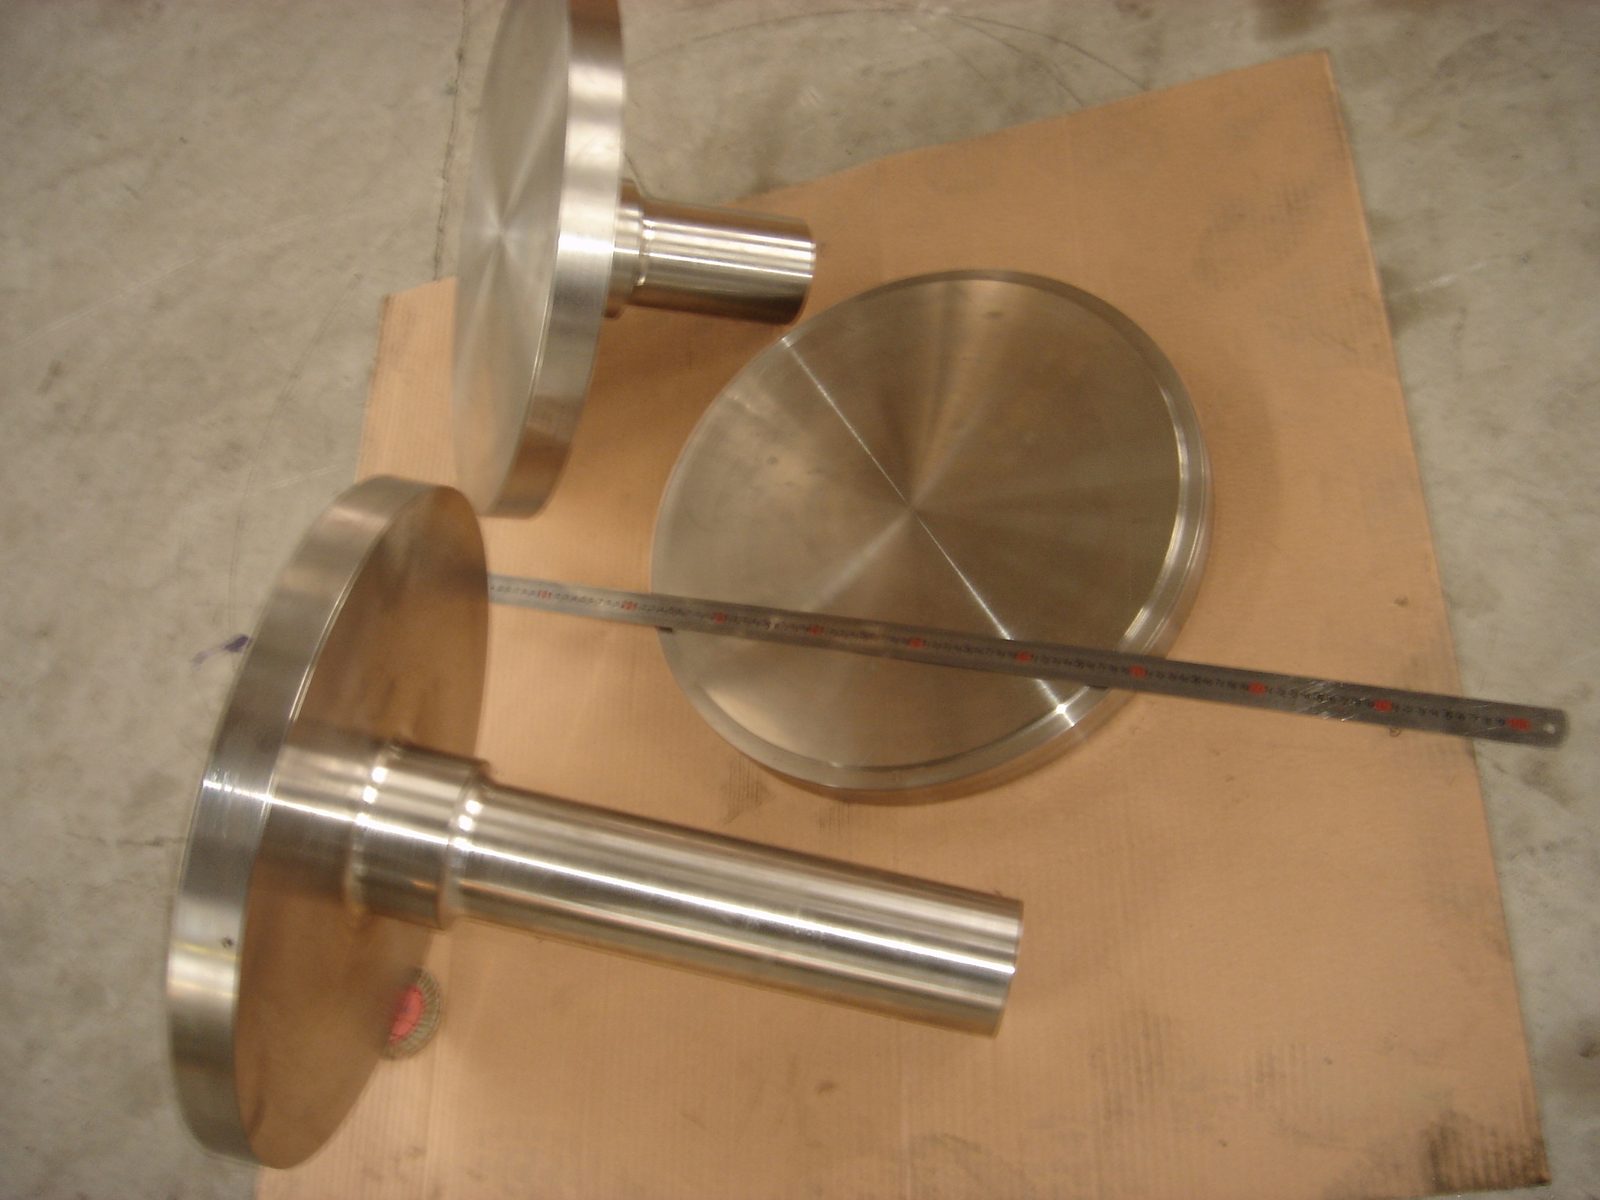
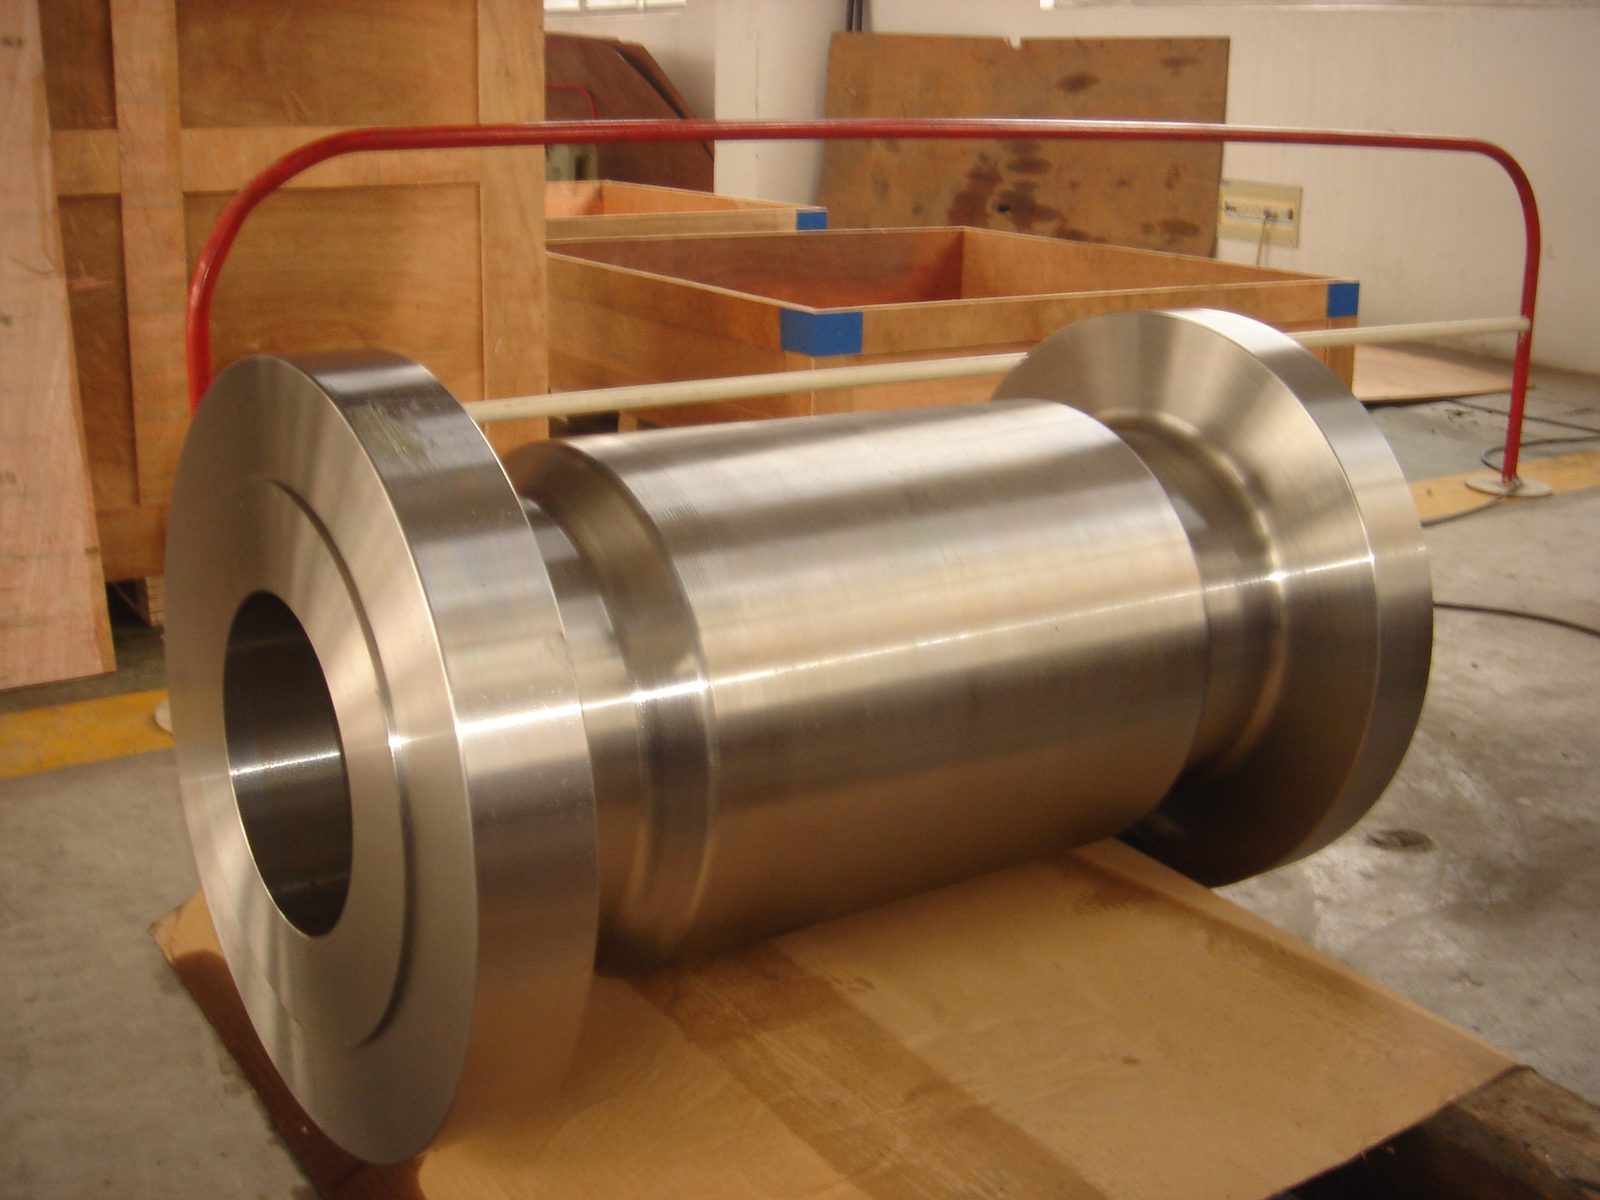
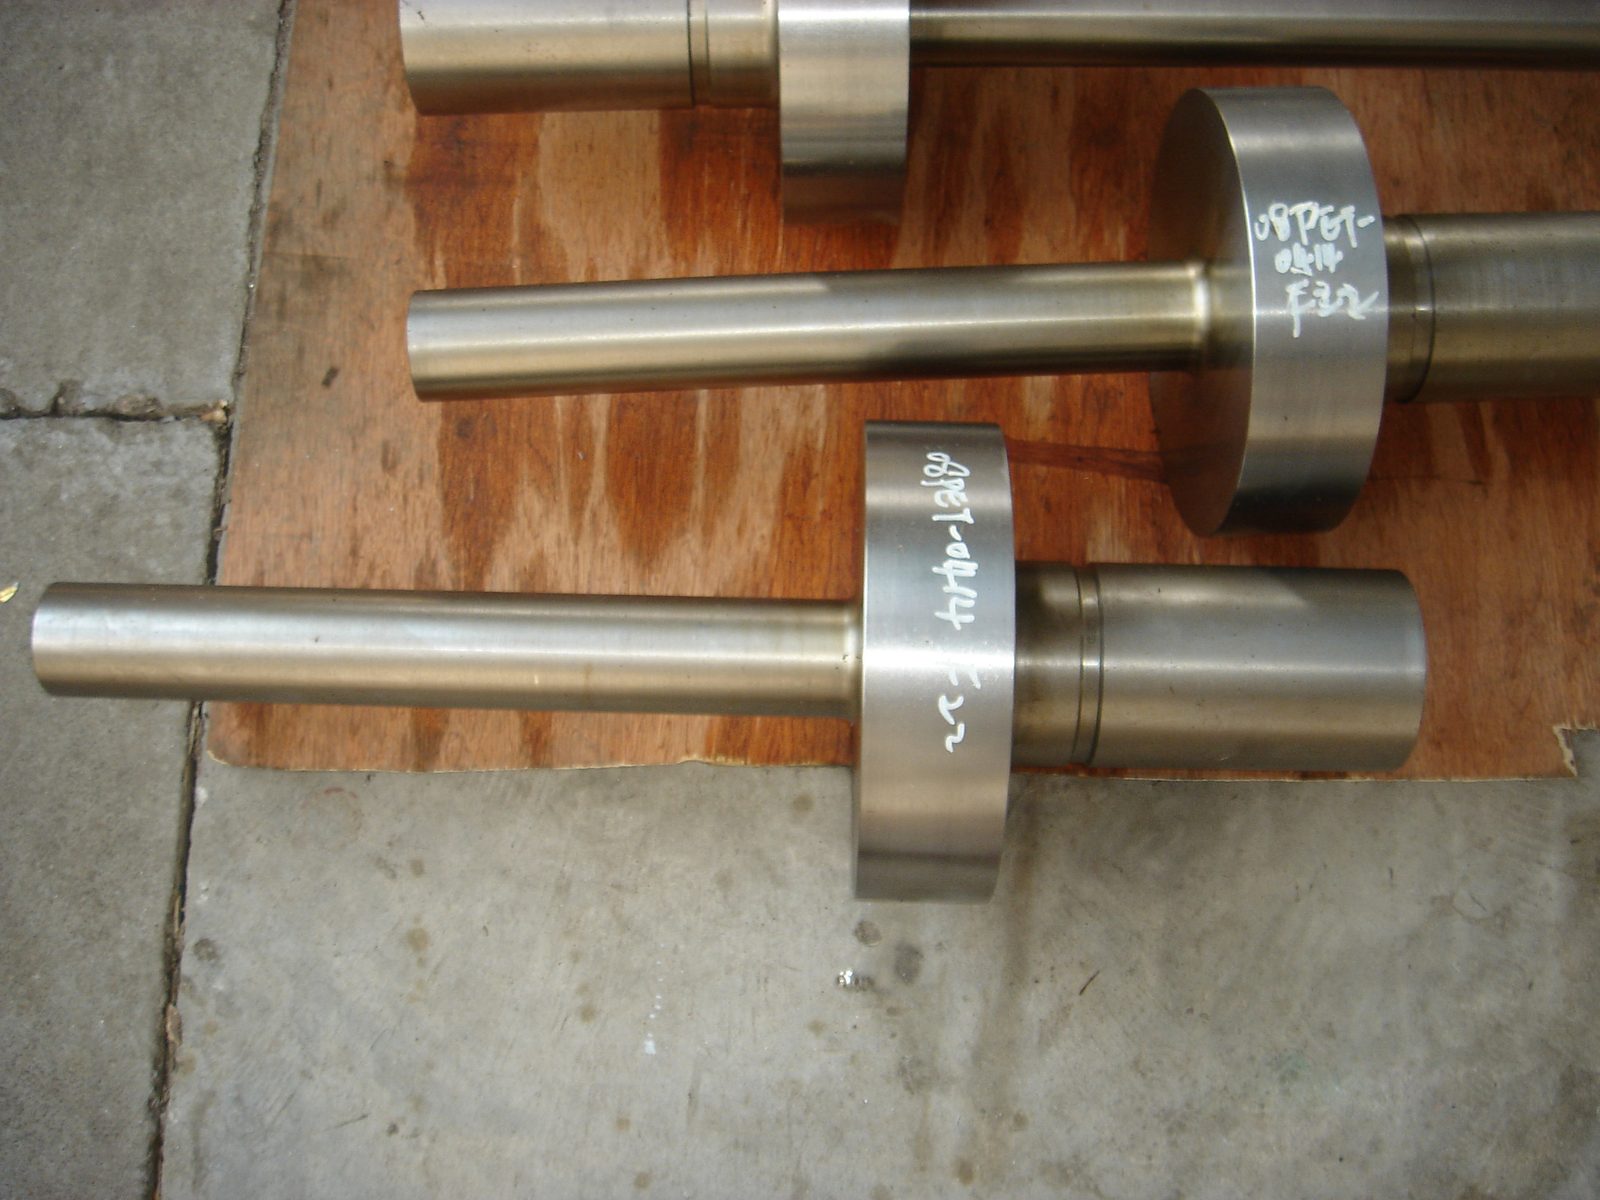
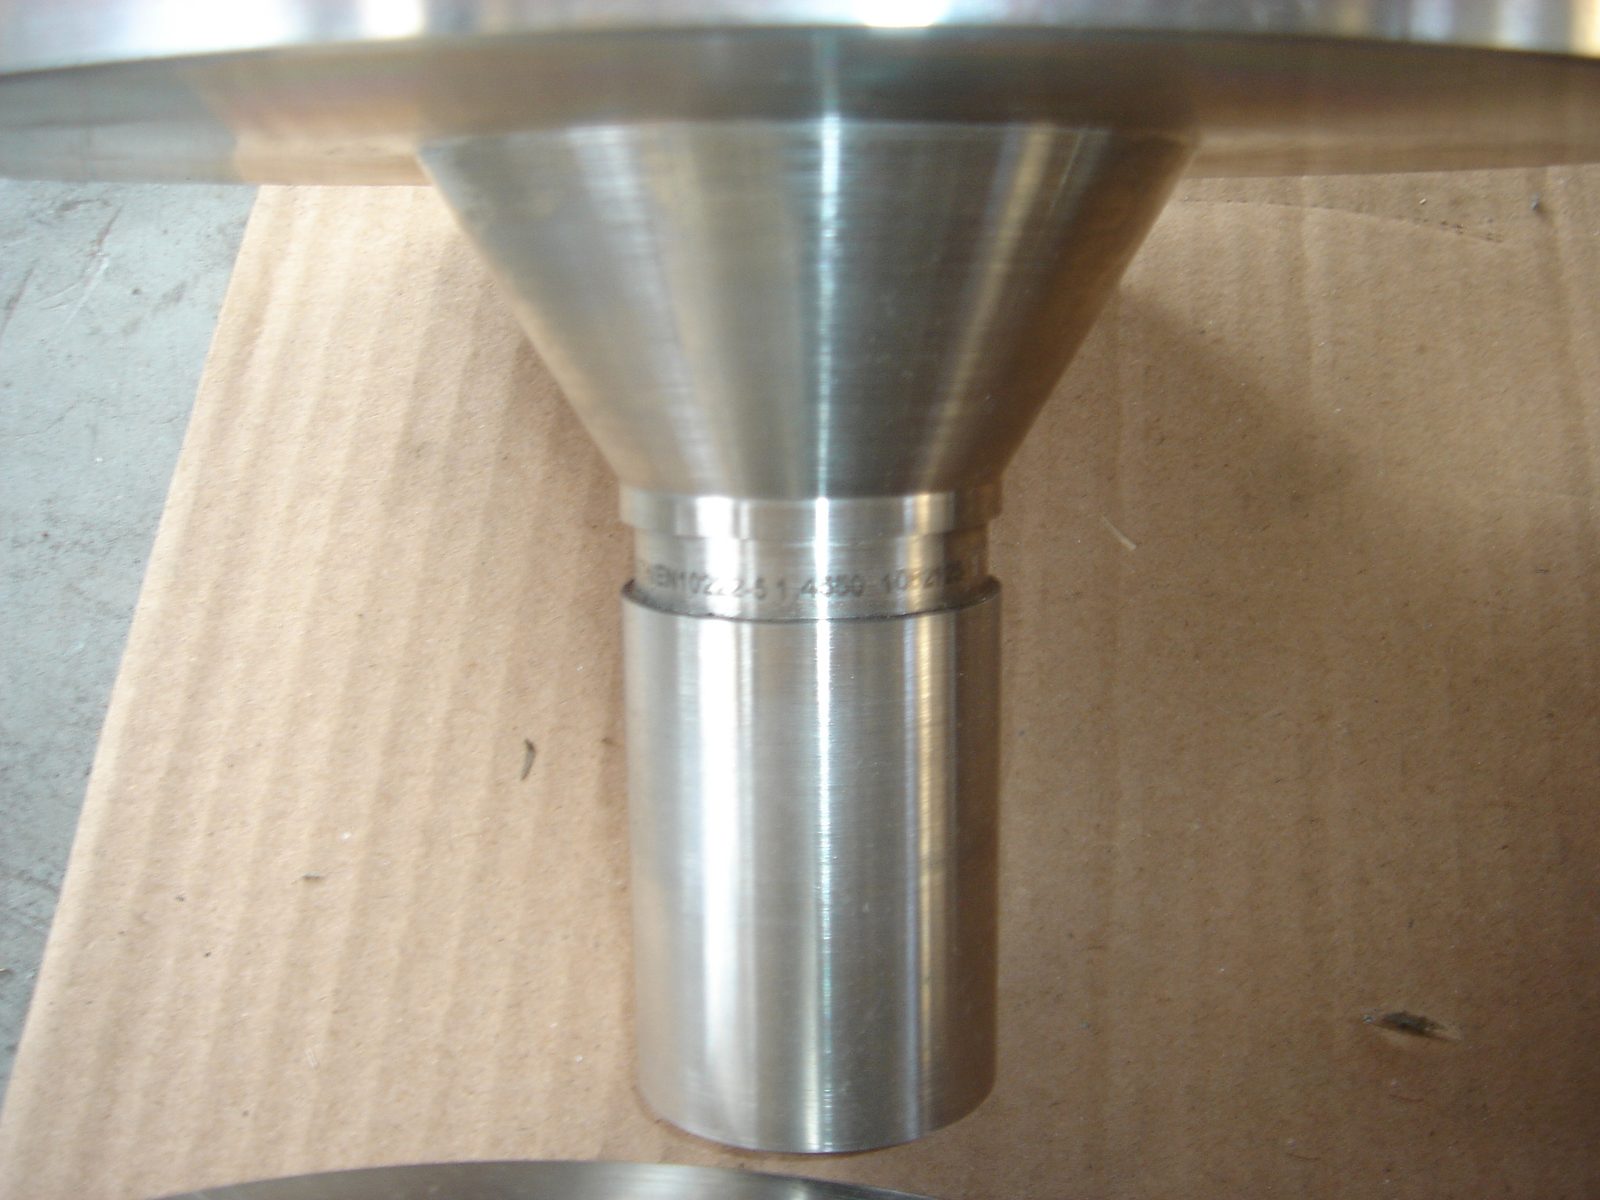
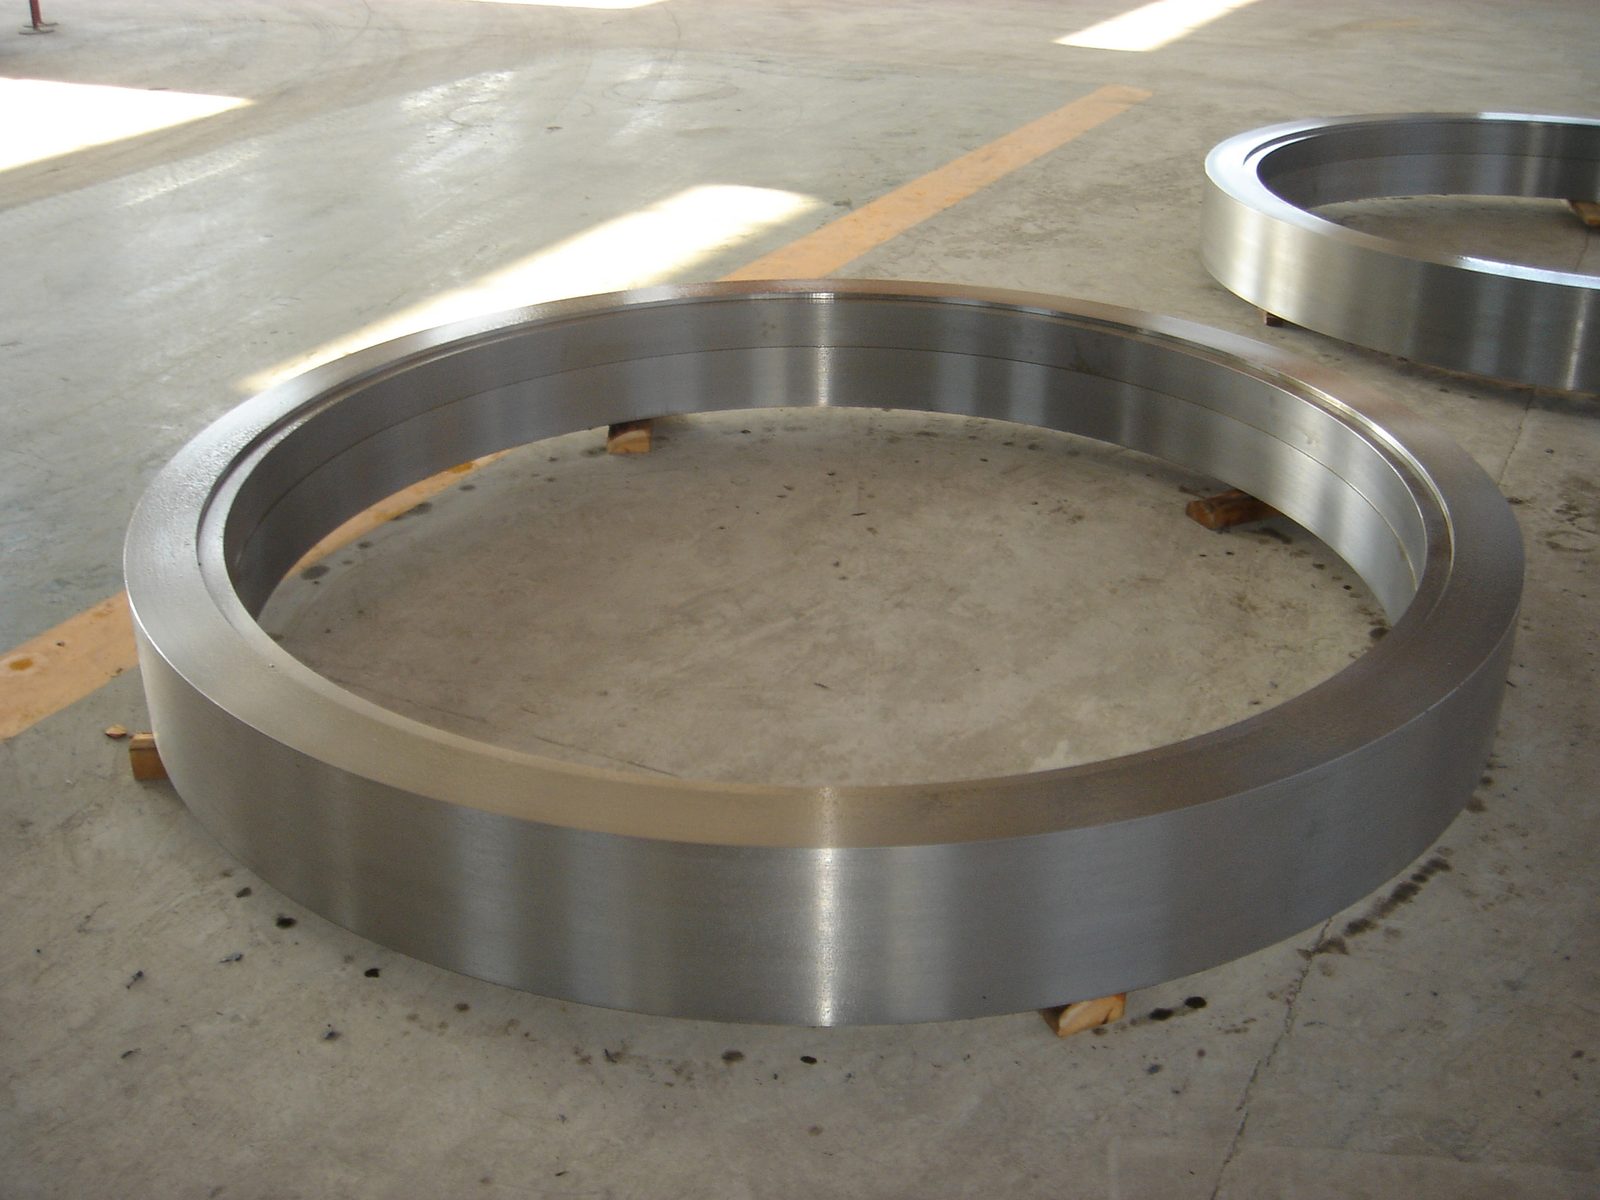
Wir schmieden 17-4 PH zu Wellen, Ringen, Scheiben und Teilen nach Zeichnung, geliefert mit einem 3.1- oder 3.2-Zeugnis und im auf Ihrer Zeichnung angegebenen Auslagerungszustand.
Abwägung
17-4 PH oder eine verwandte Güte?
Ob 17-4 PH die richtige Wahl ist oder ob einer der nächsten Verwandten besser abschneidet, hängt in der Regel von drei Dingen ab. Es geht um die Kombination aus Festigkeit und Korrosionsbeständigkeit, die Zähigkeit quer zur Faser und die Normen, mit denen Ihre Organisation arbeitet. Wägen Sie diese gegeneinander ab, fällt die Wahl meist schnell.
Fest und nichtrostend
Innerhalb der Gruppe der härtbaren nichtrostenden Stähle verbindet 17-4 PH hohe Festigkeit mit Korrosionsbeständigkeit, und das macht die Legierung so vielseitig einsetzbar. Chromstahl wie Typ 410 ist weniger beständig, während 17-4 PH in den meisten Umgebungen nahe an 302 und 304 herankommt.
15-5PH für Zähigkeit quer zur Faser
Kommt es bei Ihrem Bauteil vor allem auf Zähigkeit an, ist 15-5PH (1.4545, UNS S15500) eine Überlegung wert. Durch den niedrigeren Chromgehalt ist dieser Verwandte zäher, vor allem quer zur Faserrichtung und bei größeren Durchmessern.
AISI 630 bei einer EN-Bestellung
AISI 630 ist ein anderer Name für dieselbe Legierung. Arbeitet Ihr Einkauf mit EN-Normen und P-Zuständen statt mit H-Conditions, finden Sie die europäische Bezeichnung bei AISI 630 / 1.4542.
Anwendung
Wofür wird 17-4 PH verwendet?
In der Praxis kommt 17-4 PH vor allem dort vor, wo Festigkeit und Korrosionsbeständigkeit zusammenkommen müssen. Denken Sie an Bauteile wie:
Offshore-Komponenten für Öl und Gas
Hochdruckteile
Ventilspindeln und Armaturenspindeln
Luft- und Raumfahrt, Verteidigung
Pumpenwellen und Motorwellen
Zahnräder
Legierung
Chemie und Festigkeit von 17-4 PH je Condition
Wie fest 17-4 PH ausfällt, bestimmt die Auslagerungscondition: Die chemische Analyse steht fest, aber Streckgrenze, Zugfestigkeit und Härte verschieben sich mit der gewählten Condition. Halten Sie daher die Condition Ihrer Zeichnung bereit.
Chemische Zusammensetzung
Mechanische Eigenschaften je Auslagerungscondition
Die Mindestwerte gelten in Längsrichtung nach ASTM A564 bei einem Querschnitt bis 203,2 mm; H1150M und H1150D kennen keine Maßgrenze. Ist der Querschnitt größer oder fällt das Schmiedestück unter ASTM A705, stimmen wir die Anforderungen vor der Produktion mit Ihnen ab.
Conditionwahl
Welche H-Condition passt zur Belastung?
Zähigkeit und Festigkeit gehen bei 17-4 PH nicht Hand in Hand. Je mehr Zähigkeit Ihr Bauteil braucht, desto höher muss die Auslagerungstemperatur liegen; diese höhere Temperatur bringt Zähigkeit, kostet aber etwas Festigkeit. Die Belastung des Bauteils bestimmt also, wo das Gleichgewicht liegt.
H900, wenn die Festigkeit im Vordergrund steht
Kommt es bei Ihrem Bauteil vor allem auf maximale Festigkeit an, ist H900 die geeignete Condition: Keine andere Auslagerung erreicht eine höhere Streckgrenze und Zugfestigkeit. Soll das Bauteil dagegen Zähigkeit bieten, reicht H900 nicht aus, und Sie wählen eine höher ausgelagerte Condition.
Einsatz unter dem Gefrierpunkt
Datenblätter geben je Condition eine Untergrenze an: −18 °C für H925, −79 °C für H1150 und −196 °C für H1150M. Geben Sie daher die niedrigste Betriebstemperatur des Bauteils an.
Geforderte Kerbschlagwerte
Stehen Kerbschlaganforderungen in Ihrer Spezifikation, vermeiden Sie eine Auslagerungstemperatur unter 550 °C und wählen eine höher ausgelagerte Condition.
H1150D bei Sauergas
In Sauergasumgebungen kommen ausschließlich doppelt ausgelagerte Conditions in Frage, und für die Öl- und Gasförderung ist das H1150D. Nach NACE MR0175 / ISO 15156-3 darf die Härte von 17-4 PH 33 HRC nicht überschreiten; Ihre Spezifikation bestimmt, welche Anforderung gilt.
Wärmebehandlung
Wärmebehandlung von 17-4 PH
Vorwärmen und Schmieden
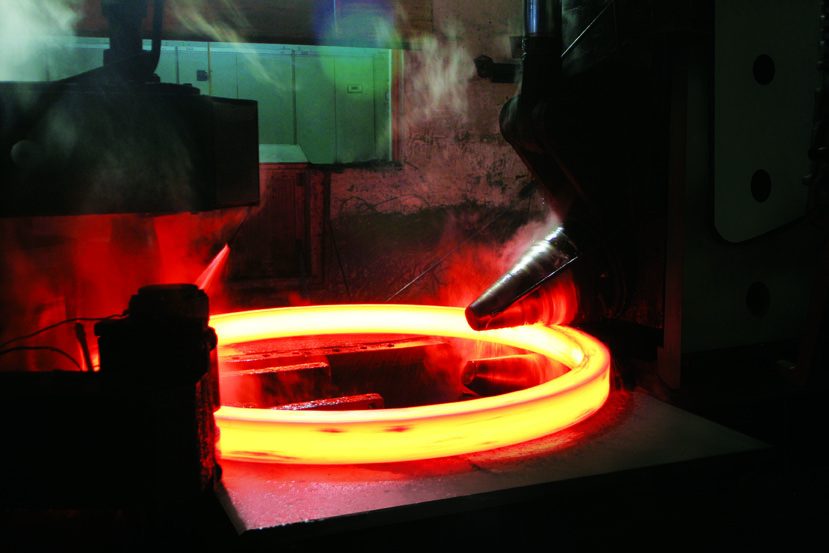
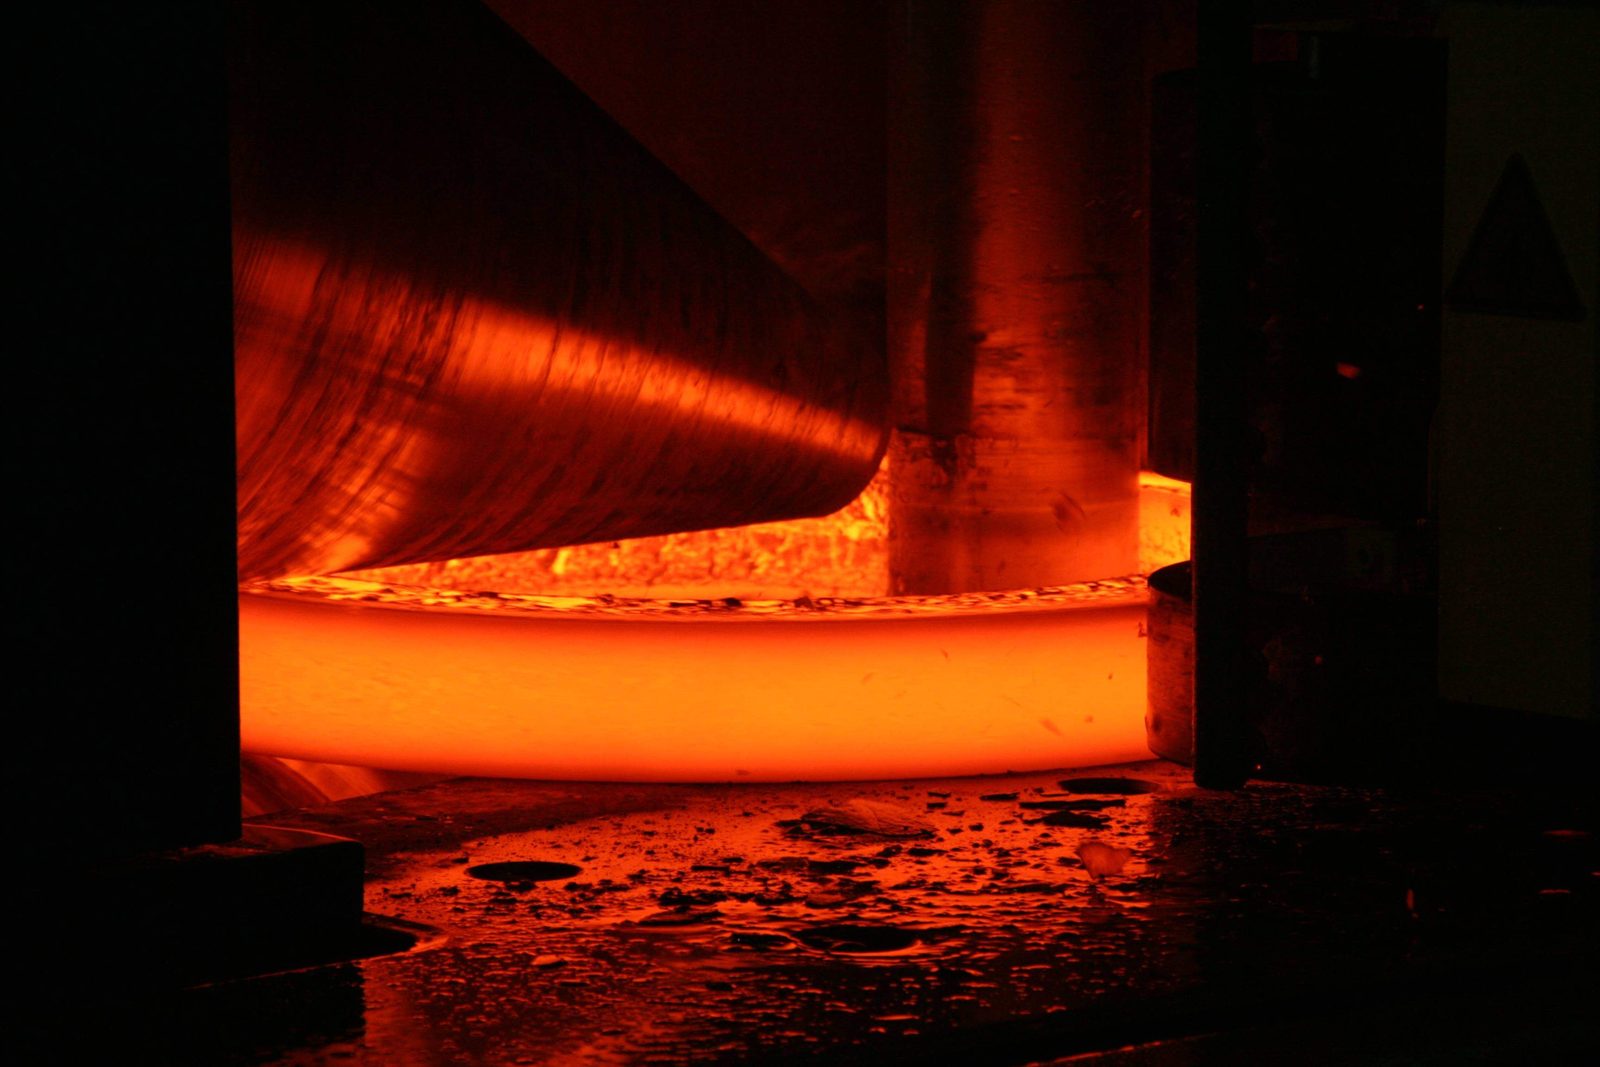
Vor dem Schmieden wird der Block auf 1150 bis 1180 °C erwärmt; je nach Datenblatt endet das Schmieden bei 950 oder 1010 °C. Danach folgt immer zuerst das Lösungsglühen.
Lösungsglühen auf Condition A
Das Lösungsglühen erfolgt bei 1025 bis 1055 °C; danach kühlt das Stück auf 32 °C oder kälter ab. In diesem Zustand beträgt die Härte höchstens 363 HB.
Ein Auslagerungszyklus
Die Ausscheidung in einem Zyklus bei fester Temperatur gibt dem Stahl seine Festigkeit. Die Dauer reicht von einer Stunde bei 480 °C (H900) bis zu vier Stunden bei 620 °C (H1150).
Zwei Auslagerungszyklen
H1150M erhält zuerst zwei Stunden bei 760 °C und anschließend vier Stunden bei 620 °C, während H1150D zweimal vier Stunden bei 620 °C durchläuft.
Zugversuch, Härte und Ultraschallprüfung
Zugversuch und Härtemessung an jedem Stück zeigen, dass die H-Condition Ihrer Bestellung erreicht ist. Anschließend prüfen wir die vorgedrehte Oberfläche mit Ultraschall; erst wenn auch diese Kontrolle in Ordnung ist, folgt die Freigabe.
Namen
Namen und Normen von 17-4 PH
Diese Legierung ist ein martensitischer nichtrostender Stahl, der durch Ausscheidung härtet; neben Chrom und Nickel enthält die Analyse Kupfer und Niob. Auf der Zeichnung steht hinter dem Namen die Condition: der Buchstabe A oder H gefolgt von einer Zahl.
Abnahme
Die H-Condition im 3.1-Zeugnis
Bei 17-4 PH liegt die Verantwortung für Schmieden, Bearbeiten und Prüfen in einer Hand, und das sehen Sie im Zeugnis.
In einem Zeugnis für 17-4 PH wiegt die Condition am schwersten: Ein und dieselbe Schmelze liefert in H900 ganz andere Werte als in H1150. Neben chemischer Analyse, Zugversuch und Härte nennt das 3.1-Zeugnis nach EN 10204 daher auch den Zyklus aus Lösungsglühen und Auslagern.
Häufig gefragt
17-4 PH spezifizieren und bestellen
Was ist der Unterschied zwischen H900 und H1150?
H900 und H1150 sind bei unterschiedlichen Temperaturen ausgelagert: Die Zahl hinter dem H ist diese Temperatur in Grad Fahrenheit, also 900 °F und 1150 °F. Nach dem Auslagern kühlt der Stahl an Luft ab. Von beiden ist H900 am festesten und H1150 am zähesten; H925, H1025, H1075 und H1100 liegen dazwischen.
Darf 17-4 PH in Condition A verwendet werden?
Nein, als Endzustand ist Condition A für die meisten Anwendungen nicht geeignet. Das Gefüge ist dann nicht angelassener Martensit: Die Bruchzähigkeit ist niedrig und der Werkstoff widersteht Spannungsrisskorrosion nur mäßig. Als Lieferzustand kommt Condition A dagegen oft vor, nämlich wenn Sie nach der Zerspanung selbst auslagern; das Bauteil schrumpft dabei nur leicht. Möchten Sie vor allem zerspanen, lässt sich überalterter Werkstoff besser bearbeiten als Condition A.
Warum liefert die Magnetpulverprüfung bei 17-4 PH manchmal falsche Anzeigen?
Eine Anzeige bei der Magnetpulverprüfung (MPI) kann durch Deltaferrit im Gefüge entstehen, auch wenn der Werkstoff fehlerfrei ist. In 15-5PH ist die Zusammensetzung enger begrenzt, sodass Deltaferrit nahezu fehlt und die MPI zuverlässiger ausfällt. Vor dem Auslagern gelten bei beiden Güten dieselben H-Conditions.
Ist ASTM A564 oder A705 die richtige Norm für ein Schmiedestück?
ASTM A705 passt bei einer geschmiedeten Welle, einem Ring oder einer Scheibe oft am besten, weil diese Norm Schmiedestücke behandelt. Nennen Sie in der Anfrage die geltende Norm und die Ausgabe, damit Prüfungen und Condition darauf abgestimmt sind. Ist für Ihr Druckgerät eine ASME-Abnahme nötig, gehört dazu SA-564 oder SA-705.
Mit welcher Dichte wird das Schmiedegewicht berechnet?
Für die Berechnung des Gewichts genügt 7,8 g/cm³. Die Dichte unterscheidet sich je Condition geringfügig: Condition A hat 7750 kg/m³, H1150 kommt auf 7820 kg/m³. Ein Schmiedestück berechnen wir nach Einsatzgewicht, also Endgewicht plus Zugabe für die Bearbeitung und das Material für Probestücke.
Welche H-Conditions gehören zum Lagerprogramm?
Im Lagerprogramm stehen Condition A, H1025, H1075 und H1150. Eine Condition auf der Liste bedeutet noch nicht, dass jeder Durchmesser sofort verfügbar ist. Lagermaterial liefern wir als Stab oder als Basis für ein Schmiedestück, je nachdem, was Sie benötigen. Ob Ihr Maß verfügbar ist, prüfen wir je Anfrage; geben Sie dafür Stückzahl, Condition, Durchmesser und Länge an.
Wie läuft die Abnahme bei einem Offshore-Projekt ab?
Bei Offshore-Projekten ist eine Abnahme nach NORSOK möglich. Verlangt das Projekt eine unabhängige Abnahme, ist eine Stelle wie DNV, ABS oder Lloyd's Register an der Abnahme beteiligt und das Bauteil erhält ein 3.2-Zeugnis. Darüber hinaus können Sie unter anderem einen Kerbschlagversuch, eine Eindringprüfung und PMI durchführen lassen. Nennen Sie die Prüfungen und die gewünschte Stelle direkt in Ihrer Anfrage.
Lässt sich ein einzelnes Schmiedestück in der vorgeschriebenen H-Condition bestellen?
Ja, Sie können auch ein einzelnes Schmiedestück in der vorgeschriebenen Condition bestellen, ebenso wie eine Kleinserie. Beim Freiformschmieden wird kein Gesenk benötigt, sodass Sie keine Werkzeugkosten auf mehrere Stücke verteilen müssen. Nennen Sie Stückzahl, Condition und Zeugnisart in der Anfrage, damit das Angebot zu dem passt, was Sie wirklich brauchen.
Warum zählt die H-Condition bei der Lieferzeit mit?
Weil Lösungsglühen und Auslagern getrennte Behandlungen sind, zählt die Condition neben Gewicht und Abmessungen in der Planung mit. Die Lieferzeit hängt also von der H-Condition, dem Gewicht, den Abmessungen und dem Bearbeitungsgrad des Stücks ab. Welche Frist für Ihre Zeichnung gilt, steht im Angebot.
Bis zu welcher Temperatur ist 17-4 PH einsetzbar?
Die maximale Betriebstemperatur liegt laut Datenblättern bei etwa 315 °C, wobei manche mit 350 °C rechnen. Kurzzeitig können Sie den Stahl bis 50 °C unter der Auslagerungstemperatur der gewählten Condition einsetzen. Wird das Bauteil dauerhaft heißer, passt eine Nickellegierung oder ein kriechfester Stahl wie 1.4923 besser.
Fotoreihe
Beispiele aus unserer Arbeit
Weiterlesen
Preis und Planung für Ihr 17-4 PH-Bauteil
Senden Sie Ihre Zeichnung mit der gewünschten Stückzahl an info@rdforgings.com oder rufen Sie +31 (0)85 773 7470 an, wenn Sie lieber kurz darüber sprechen möchten. Sie erfahren dann, welche Ausführung und Condition für Ihr Bauteil machbar sind.
Zeichnung und Stückzahl
Norm und H-Condition
NACE-Anforderung oder niedrigste Betriebstemperatur
Gewünschte Lieferzeit
Angebot anfragen
Hinterlassen Sie Ihre Angaben, wir melden uns zeitnah bei Ihnen.