Duplex-Edelstahl in 22Cr und 25Cr, als Schmiedestück oder Guss
Duplex-Edelstahl verdankt seine Eigenschaften zwei Phasen in einem nichtrostenden Stahl: Ferrit und Austenit. Gerade dieser Aufbau macht ihn für chloridhaltige Medien geeignet. Bei uns bestellen Sie Duplex-Edelstahl als Schmiedestück oder Gussteil, stets mit einem Zeugnis nach EN 10204.
Stufenwahl
316L, 22Cr oder 25Cr: Welche Stufe passt zu Ihrem Medium?
Bei einer Neukonstruktion kommt es bei der Werkstoffwahl meist auf die Güte an: Welche Güte verträgt Ihr Medium und Ihre Betriebstemperatur?
Austenitischer 316L als Untergrenze
316L hat ein vollständig austenitisches Gefüge und eine PREN von etwa 24. Wechseln Sie zu Duplex-Edelstahl, erhalten Sie einen Werkstoff, der magnetisch ist und sich schwerer zerspanen lässt.
22Cr-Duplex als Standardstufe
22Cr-Duplex ist die Standardgüte; typische Lieferungen erreichen eine PREN um 35. In Laborversuchen übersteht 1.4462 Meerwasser von 20 °C, aber in einer gesättigten Salzlösung besteht bereits die Gefahr von Lochkorrosion. Die Reserve dieser Stufe ist also begrenzt.
25Cr-Super-Duplex bei warmem Meerwasser und Spalten
Wärmeres Wasser und Spalten erhöhen das Risiko von Lochkorrosion. Super-Duplex bietet mehr Reserve, daher liegt für Meerwassersysteme 25Cr oft näher. 1.4501 enthält zusätzlich Kupfer und Wolfram.
Eine Auslegungstemperatur über 250 °C
Nach EN 10028-7 liegt die maximale Betriebstemperatur von Duplex bei 250 °C. Liegt Ihre Auslegungstemperatur höher, wählen Sie einen austenitischen Stahl oder eine Nickellegierung.
Anwendungen
Anlagen, in denen Duplex-Edelstahl eingesetzt wird
Duplex-Edelstahl kommt dort am besten zur Geltung, wo Chlorid das Metall angreift. Sie finden ihn unter anderem in:
Entsalzungsanlagen
Meerwasser- und Solepumpen und -armaturen
Rauchgasentschwefelung
Schiffbau und Offshore-Konstruktionen
Duplexgruppe
22Cr, 25Cr und die Gussvarianten nebeneinander
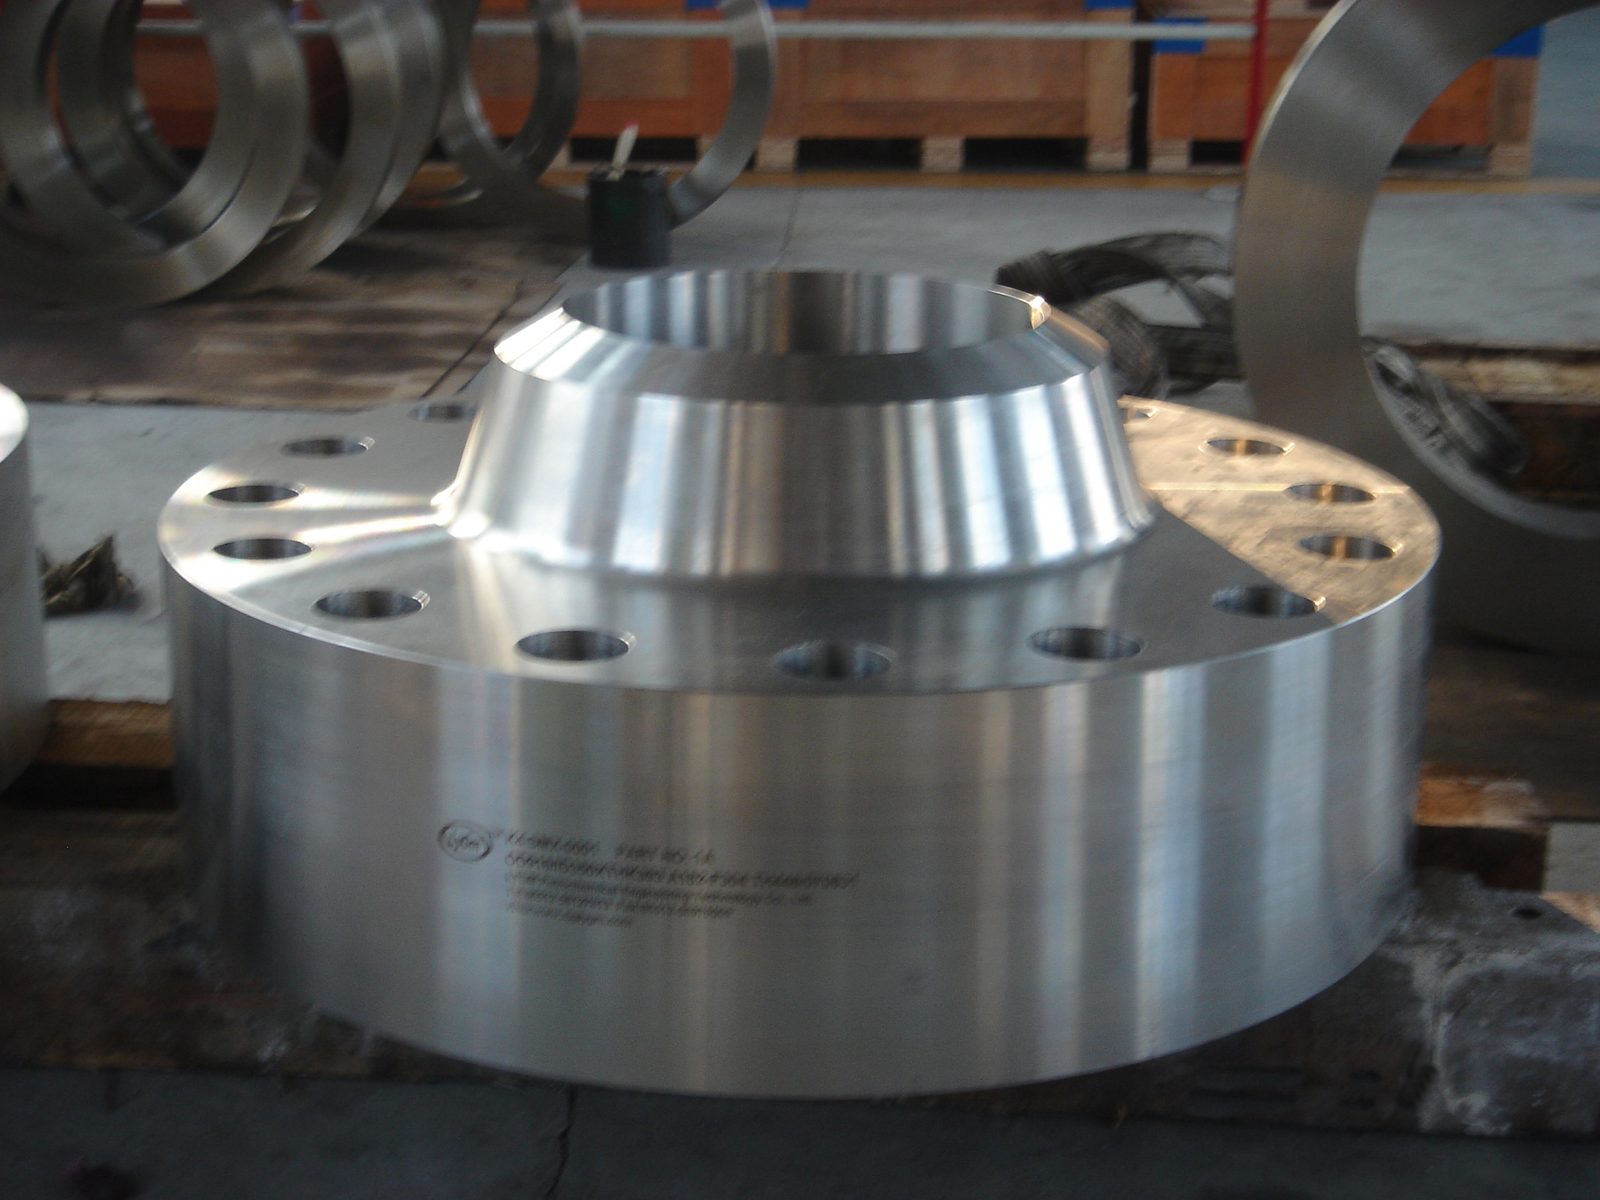
Innerhalb der Gruppe steht 22Cr als Standardstufe zwei 25Cr-Güten gegenüber, jede mit eigener EN-, UNS- und ASTM-A182-Bezeichnung. Die feineren Unterschiede innerhalb der Standardstufe, wie die zwischen F51 und F60, finden Sie ausgearbeitet bei 1.4462.
ZERON® ist eine Marke von Rolled Alloys.
Daten
Analyse und Festigkeit je Duplexstufe
Chemie und Festigkeit unterscheiden sich je Stufe, und gerade dieser Unterschied bestimmt, wie gut eine Güte Lochkorrosion widersteht. Links vom Schrägstrich lesen Sie stets 22Cr, rechts davon 25Cr. Die PREN fasst Chrom, Molybdän und Stickstoff zu einer einzigen Zahl zusammen: je höher, desto mehr Beständigkeit gegen Lochkorrosion.
Analyse in Gewichtsprozent
Festigkeit nach dem Lösungsglühen
Analyse und Festigkeit stammen aus EN 10088-3, und die PREN-Werte ergeben sich aus den Grenzen dieser Norm. Die Festigkeit ist ein Mindestwert nach dem Lösungsglühen, für Querschnitte bis 160 mm.
Verarbeitung
Weg eines Duplex-Schmiedestücks, vom Schmieden bis zur Lieferung
Schmieden oberhalb des Sigma-Bereichs
Duplex ist empfindlich gegenüber der Sigma-Phase: Bleibt der Stahl zu lange zwischen etwa 600 und 900 °C, bildet sich diese Phase. Das Schmieden bleibt daher bewusst oberhalb dieses Bereichs.
Lösungsglühen und schnelles Abkühlen
Jedes Schmiedestück erhält danach stets eine Lösungsglühbehandlung und kühlt schnell ab, mit Wasser oder mit Luft. So bekommt die Sigma-Phase keine Chance.
Phasengleichgewicht und Festigkeit feststellen
Die mikroskopische Untersuchung beurteilt das Verhältnis zwischen Ferrit und Austenit. Mechanische Prüfungen am Probestück bestimmen die Festigkeit, die im Zeugnis stehen wird.
Lieferung in der vereinbarten Ausführung
Nach der Prüfung verlässt das Stück das Werk so, wie es in der Bestellung steht: roh, vorgedreht oder komplett bearbeitet nach Zeichnung.
Abnahme
NORSOK, PED und Abnahme von Duplexteilen
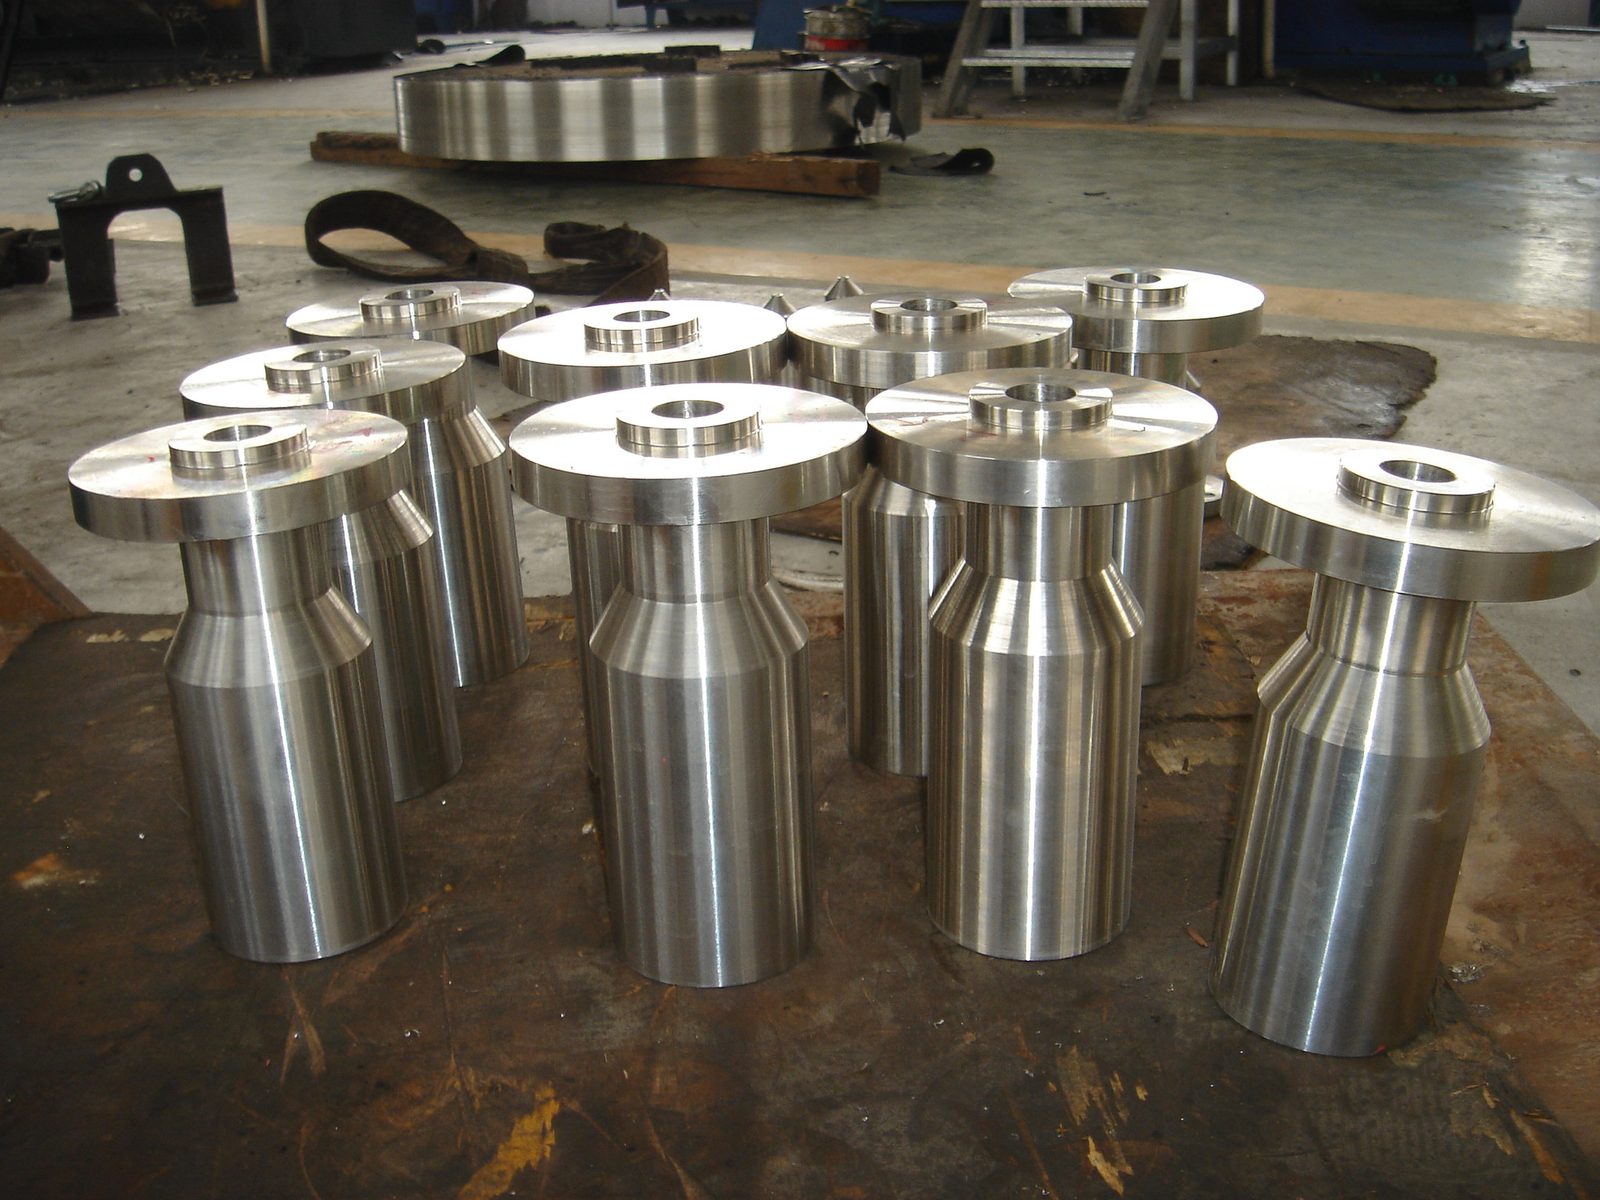
Duplexprojekte fallen oft unter Offshore- oder Druckgerätespezifikationen, wie NORSOK oder PED. Deshalb legt die Bestellung die Prüfungen, die Härtegrenze und die Prüfstelle fest, bevor das Schmieden oder Gießen beginnt.
Die Abnahme können Sie unter anderem durch DNV, TÜV, Bureau Veritas, Lloyd's Register, RINA oder ABS durchführen lassen. Jedes Duplexteil erhält eine eigene Prüfung, sodass die Rückverfolgbarkeit zu Ihrem Stück vollständig bleibt.
Fragen
Duplex-Edelstahl: Arten, Magnetismus, Sigma-Phase und Schweißen
Wie unterscheidet sich Duplex-Edelstahl von austenitischem 316?
Duplex-Edelstahl ist fester als 316 und hält Spannungsrisskorrosion in chloridhaltigen Medien deutlich besser stand. Die Streckgrenze liegt typischerweise etwa doppelt so hoch wie bei austenitischem Stahl ohne Stickstoff. Das liegt an der Mischung aus Ferrit und Austenit; 316 enthält nur Austenit. Mehr Chrom, Molybdän und Stickstoff verleihen Duplex außerdem die bessere Beständigkeit gegen Lochkorrosion.
Welche Arten von Duplex gibt es neben 2205?
Neben 2205 gibt es Lean-Duplex, Super-Duplex und Hyper-Duplex, sodass es grob vier Gruppen gibt. Lean-Duplex, zum Beispiel 2304 mit der Werkstoffnummer 1.4362, hat wenig bis kein Molybdän. Standard-Duplex ist 2205 oder 1.4462; die IMOA ordnet diesem fast 60 % des gesamten Duplex zu. Super-Duplex, wie 2507 oder 1.4410, erreicht eine höhere PREN, und Hyper-Duplex, mit S32707 als Beispiel, geht noch weiter. Wir liefern davon die 22Cr- und 25Cr-Güten.
Warum ist Duplex-Edelstahl magnetisch?
Der Ferrit macht Duplex-Edelstahl ferromagnetisch; diese Phase macht etwa die Hälfte des Gefüges aus. Ein Magnet, der haften bleibt, sagt daher nichts über die Güte aus. Möchten Sie sicher wissen, dass ein Stück Duplex ist, gibt eine PMI-Messung oder eine Spektralanalyse Aufschluss. Bei der Endprüfung schließen diese Messungen eine Werkstoffverwechslung aus.
Was ist die Sigma-Phase und warum ist sie ein Risiko?
Die Sigma-Phase ist eine harte, spröde Phase, durch die der Stahl an Zähigkeit verliert. Diese Phase bildet sich vor allem im Ferrit, wenn Duplex zu lange im kritischen Temperaturbereich verweilt. ASTM A923 beschreibt eine Prüfung, die nachweist, ob solche schädlichen Phasen dennoch vorhanden sind. Unter anderem 2205 und 2507 fallen unter diese Norm, also sowohl die Standardstufe als auch Super-Duplex.
Was ist der 475-°C-Effekt bei Duplex?
Der 475-°C-Effekt ist die Versprödung von Duplex nach langem Verweilen im Bereich von etwa 280 bis 500 °C. Duplex setzen Sie daher bei gemäßigten Betriebstemperaturen ein. Europäische und amerikanische Regeln ziehen die Grenze nicht an derselben Stelle. Outokumpu meldet, dass ASME einen allgemeinen Einsatz bis 316 °C nennt, während die europäische Grenze niedriger liegt.
Worauf achtet man beim Schweißen von Duplex-Edelstahl?
Beim Schweißen geht es um das Verhältnis von Ferrit und Austenit, und darauf stimmen Sie das Schweißverfahren ab. Der Schweißzusatz hat gewöhnlich einen um 2 bis 4 % höheren Nickelgehalt als der Grundwerkstoff; für 2205 ist das zum Beispiel E2209. Vorwärmen ist meist nicht erwünscht. Geringe Wärmeeinbringung ergibt zu viel Ferrit; hohe Wärmeeinbringung erhöht die Gefahr intermetallischer Phasen. Die Zwischenlagentemperatur bleibt als Richtwert unter 150 °C, bei Super-Duplex unter 100 °C.
Wann ist Gießen eine Alternative zum Schmieden?
Gießen ist eine Option für Buchsen, Pumpengehäuse und Formen mit vielen Details. Muss das Bauteil hohe Belastung tragen, wie ein Ring, eine Welle oder ein Flansch, ist Schmieden der logische Weg. Duplex und Super-Duplex sind lieferbar als Schleuderguss und als Sandguss. Welcher Weg es wird, besprechen wir anhand Ihrer Zeichnung.
Welche Prüfungen gehören zu einer Duplexbestellung?
In der Regel gehört ein EN-10204-Zeugnis 3.1 dazu, mit der chemischen Analyse, der Lösungsglühbehandlung und den mechanischen Prüfergebnissen. Stellt die Anwendung mehr Anforderungen, kommen Prüfungen hinzu: Kerbschlag bei niedriger Temperatur oder ein Prüfverfahren auf interkristalline Korrosion. Wünscht Ihr Kunde eine unabhängige Bestätigung, wird es eine 3.2-Abnahme mit einer externen Prüfstelle.
Lässt sich ein einzelnes Schmiedestück in Duplex oder Super-Duplex bestellen?
Ja, Sie können auch ein einzelnes Exemplar oder eine kurze Serie bestellen, geschmiedet oder gegossen. Beim Freiformschmieden ist kein Gesenk nötig, sodass keine Werkzeugkosten anfallen, die Sie über eine große Auflage amortisieren müssen. Ein einzelnes geschmiedetes Duplexteil bestellen Sie daher auch als Prototyp, als Ersatzteil oder für einen Wartungsstillstand.
Wovon hängt die Lieferzeit eines Duplexteils ab?
Die Lieferzeit eines Duplexteils hängt von der Stufe, den Abmessungen und dem Lieferzustand ab: vorgedreht oder komplett bearbeitet. Ein schweres Stück oder zusätzliche Prüfungen verlängern die Durchlaufzeit. Bei einem häufig verwendeten Maß prüfen wir, ob Lagermaterial vorhanden ist. Welche Frist für Ihr Bauteil gilt, nennt das Angebot.
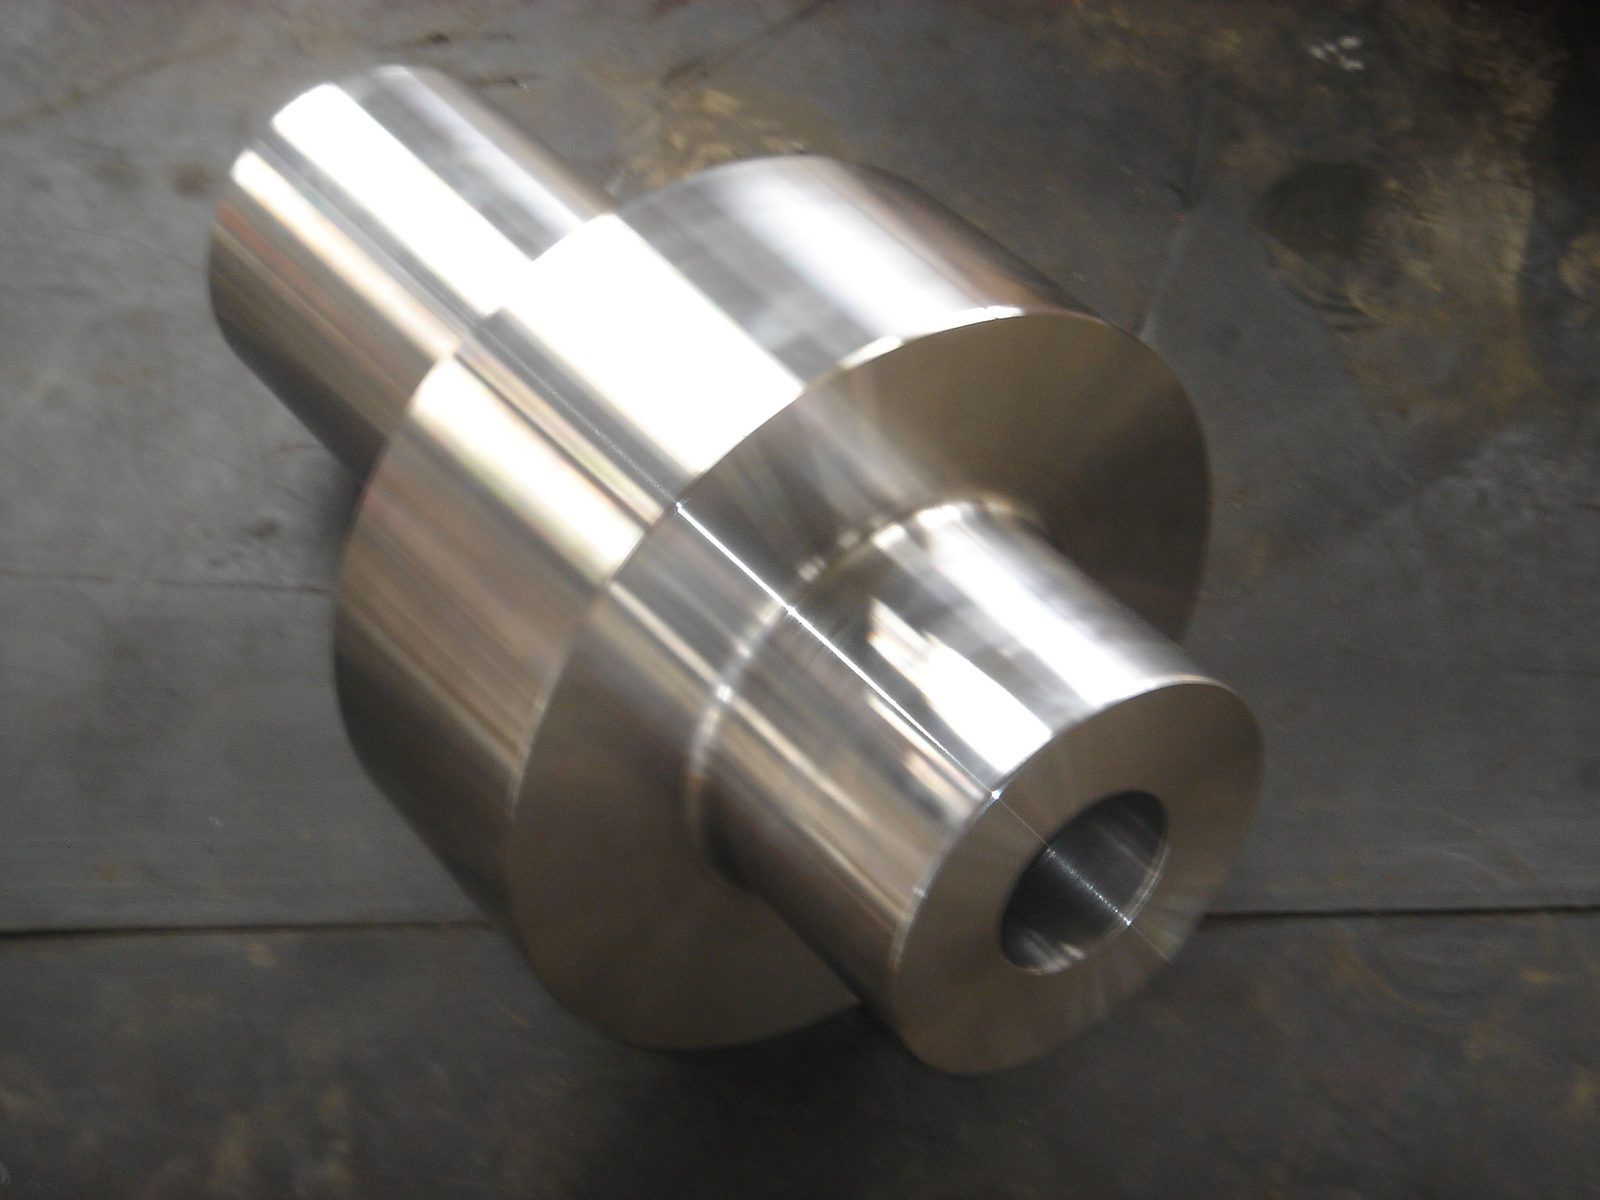
Fotos
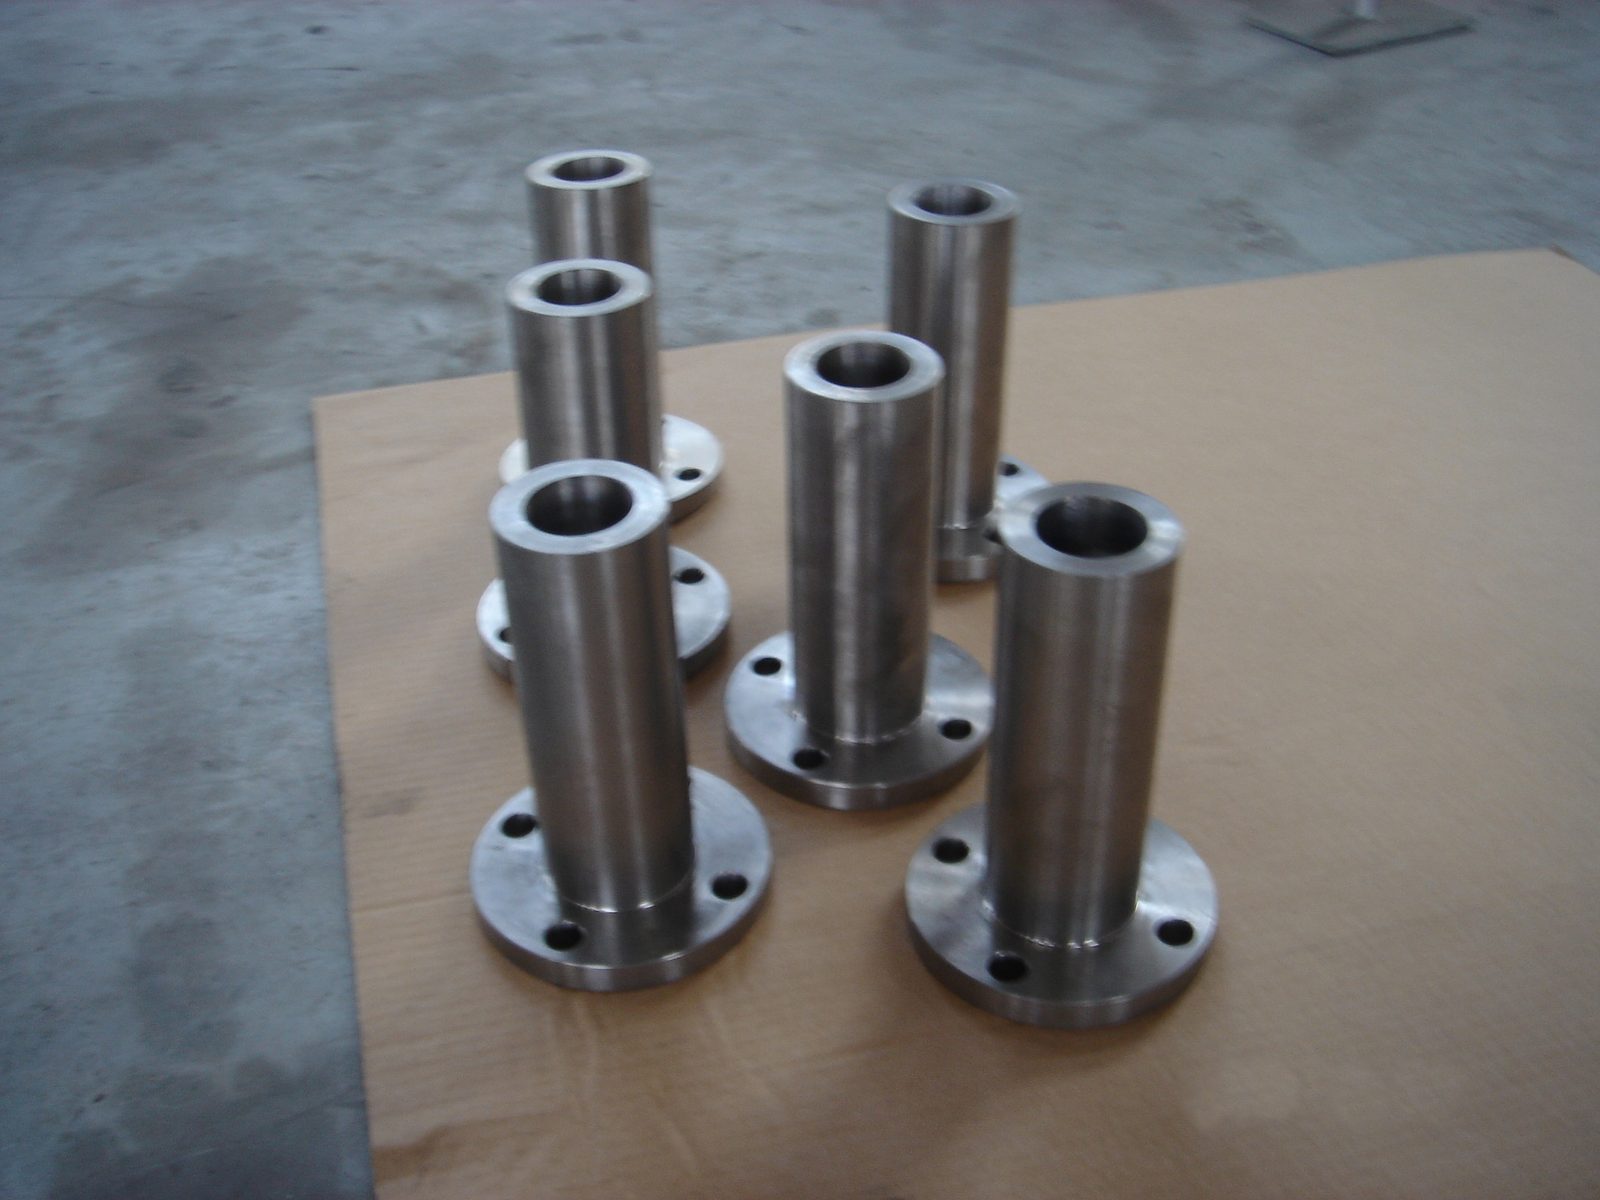
Beispiele aus unserer Arbeit
Duplexteil anfragen mit Preis und Lieferzeit
Zweifeln Sie zwischen 316, 22Cr und Super-Duplex? Senden Sie Ihre Zeichnung mit Medium und Betriebstemperatur an info@rdforgings.com oder rufen Sie +31 (0)85 773 7470 an. Bereits in der Anfragephase beraten wir Sie zur Stufe.
Zeichnung mit Medium und Temperatur
Stufe oder Beratungswunsch
Geschmiedet oder gegossen
Gewünschte Lieferzeit
Angebot anfragen
Hinterlassen Sie Ihre Angaben, wir melden uns zeitnah bei Ihnen.