Freiformschmieden nach Ihrer Zeichnung, ab einem Stück
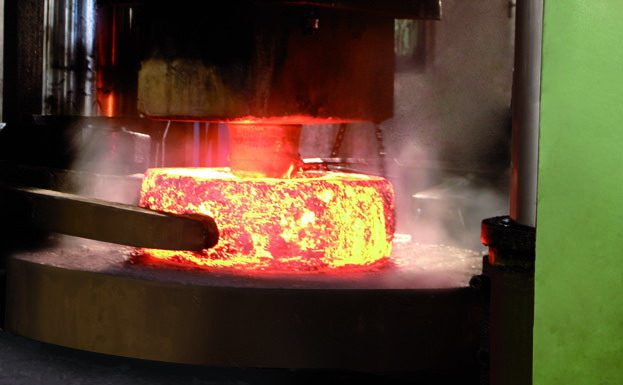
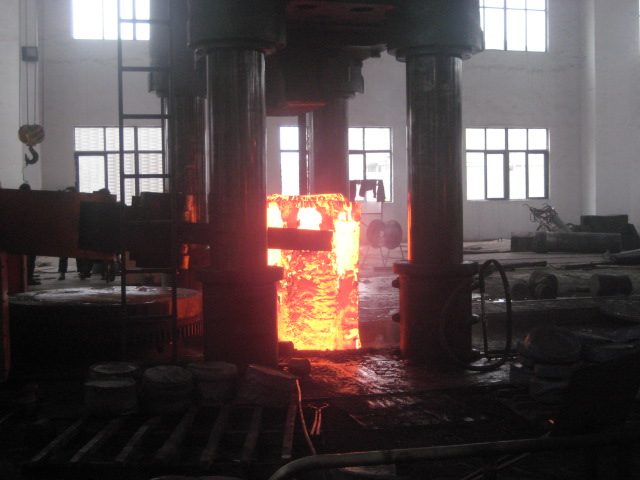
Beim Freiformschmieden formt die Presse den heißen Block mit offenem Werkzeug, ohne Gesenk. So entstehen Wellen, Scheiben, Blöcke und Ringvorformen, genau in dem Maß, das Ihre Zeichnung vorschreibt. Zu jedem Stück erhalten Sie ein Zeugnis.
Grenzen
Maßbereich
Stückgewicht und Länge sind getrennte Grenzen und gelten nicht als Kombination. Das maximale Gewicht gilt je Stück. So sehen Sie sofort, ob Ihr Bauteil in das Programm fällt.
Anwendung
Welche Freiformschmiedestücke suchen Sie?
Die Industrie fertigt Generatorrotoren und Kurbelwellen für Schiffsdiesel auf diese Weise. Das Freiformschmieden eignet sich besonders für sehr große und schwere Schmiedestücke, also auch für Ihr Bauteil, wenn es außerhalb des gängigen Formats liegt.
Wellen
Kran- und Windenwellen, abgestufte Pumpen- und Antriebswellen sowie Generator- und Turbinenwellen werden freiformgeschmiedet.
Scheiben und Rohrböden
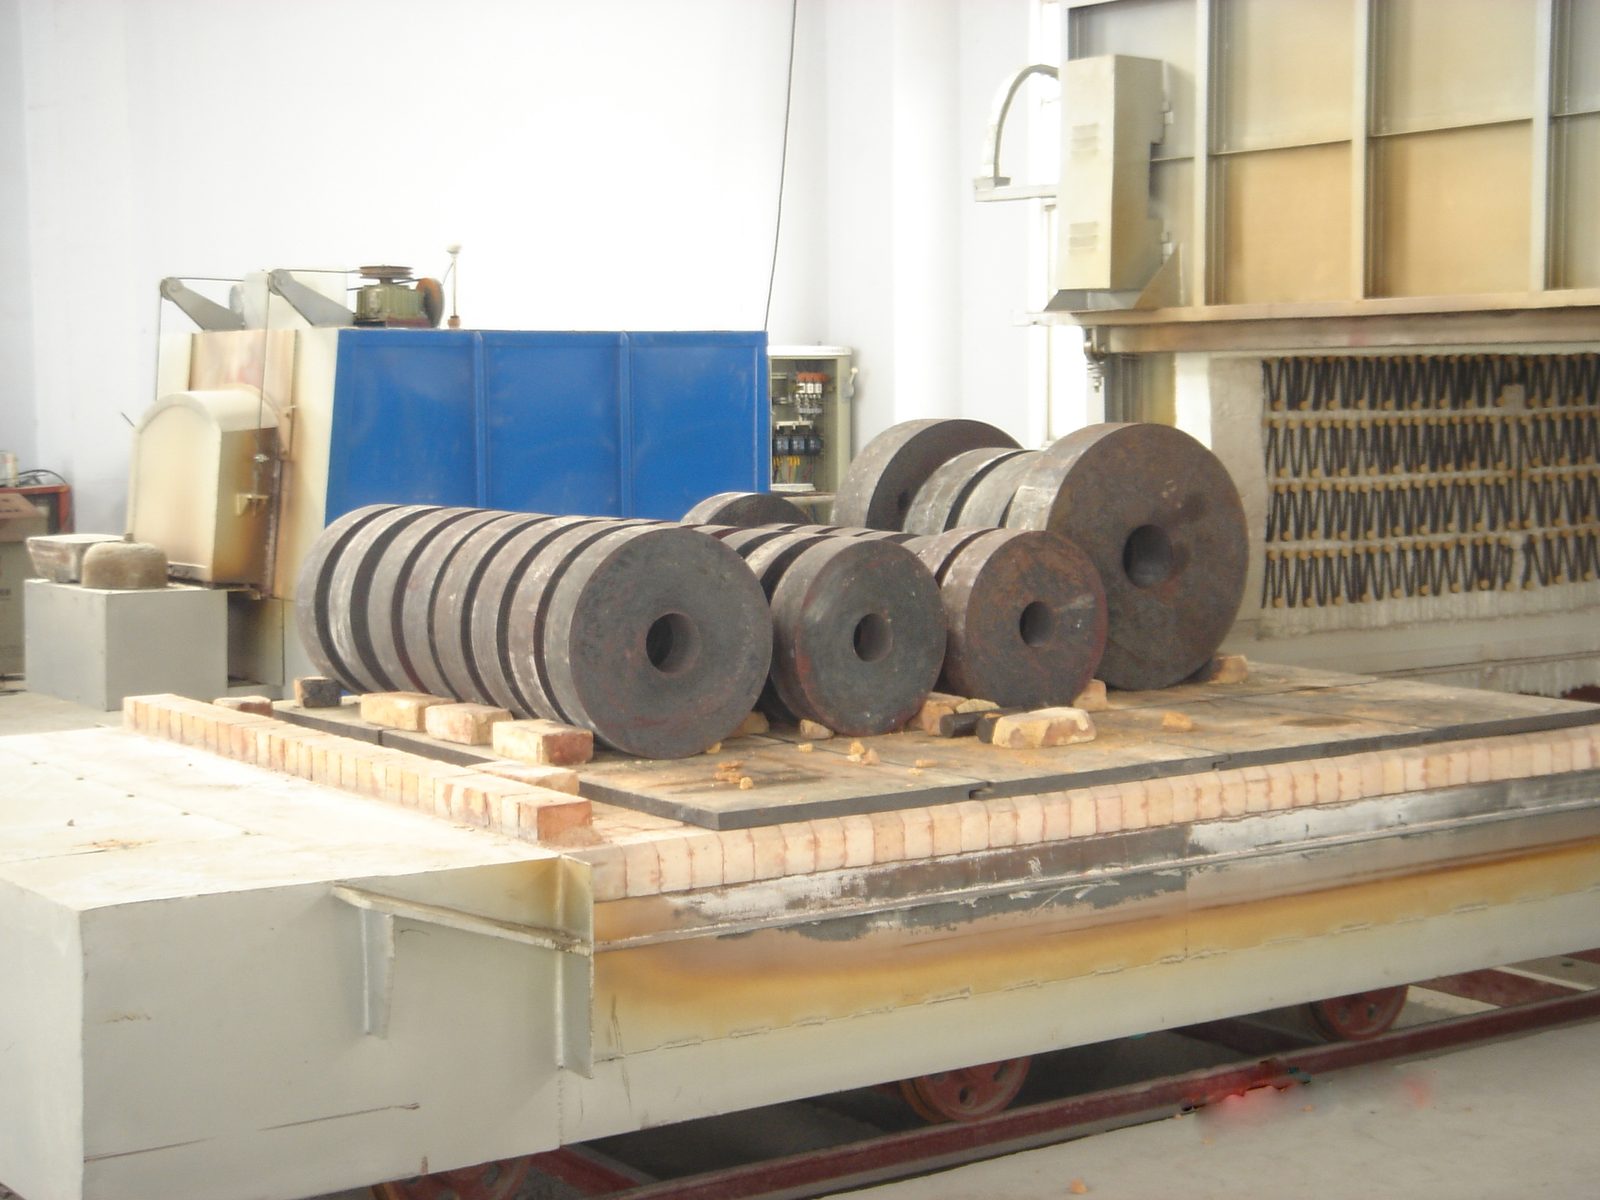
Eine Scheibe oder ein Rohrboden ist in nahezu jeder Güte lieferbar. Braucht Ihre Konstruktion eine Form, schmieden wir Scheiben und Rohrböden gegebenenfalls auch in Form, statt als flache Scheibe.
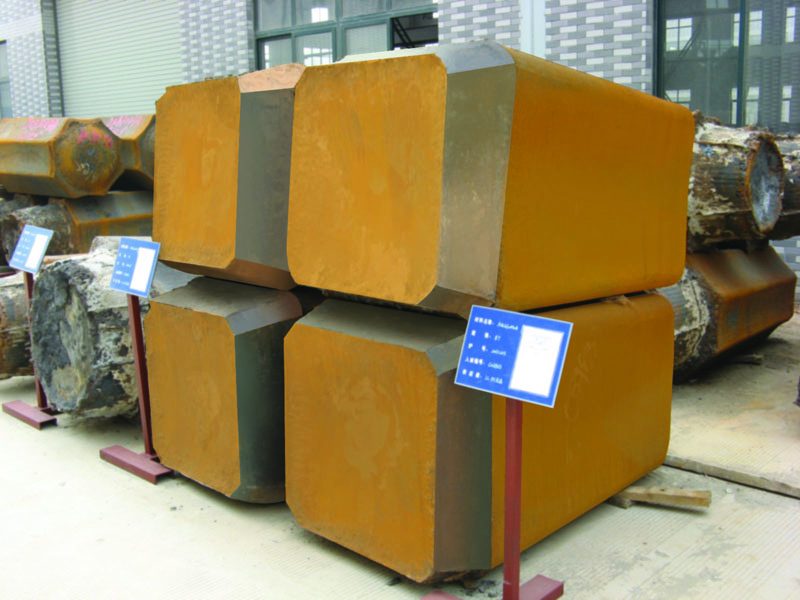
Block oder Bauteil nach Zeichnung
Blöcke und freiformgeschmiedete Bauteile sind in nahezu jeder Ausführung lieferbar. Ihre Zeichnung oder eine Skizze genügt als Ausgangspunkt; mehr brauchen Sie zunächst nicht.
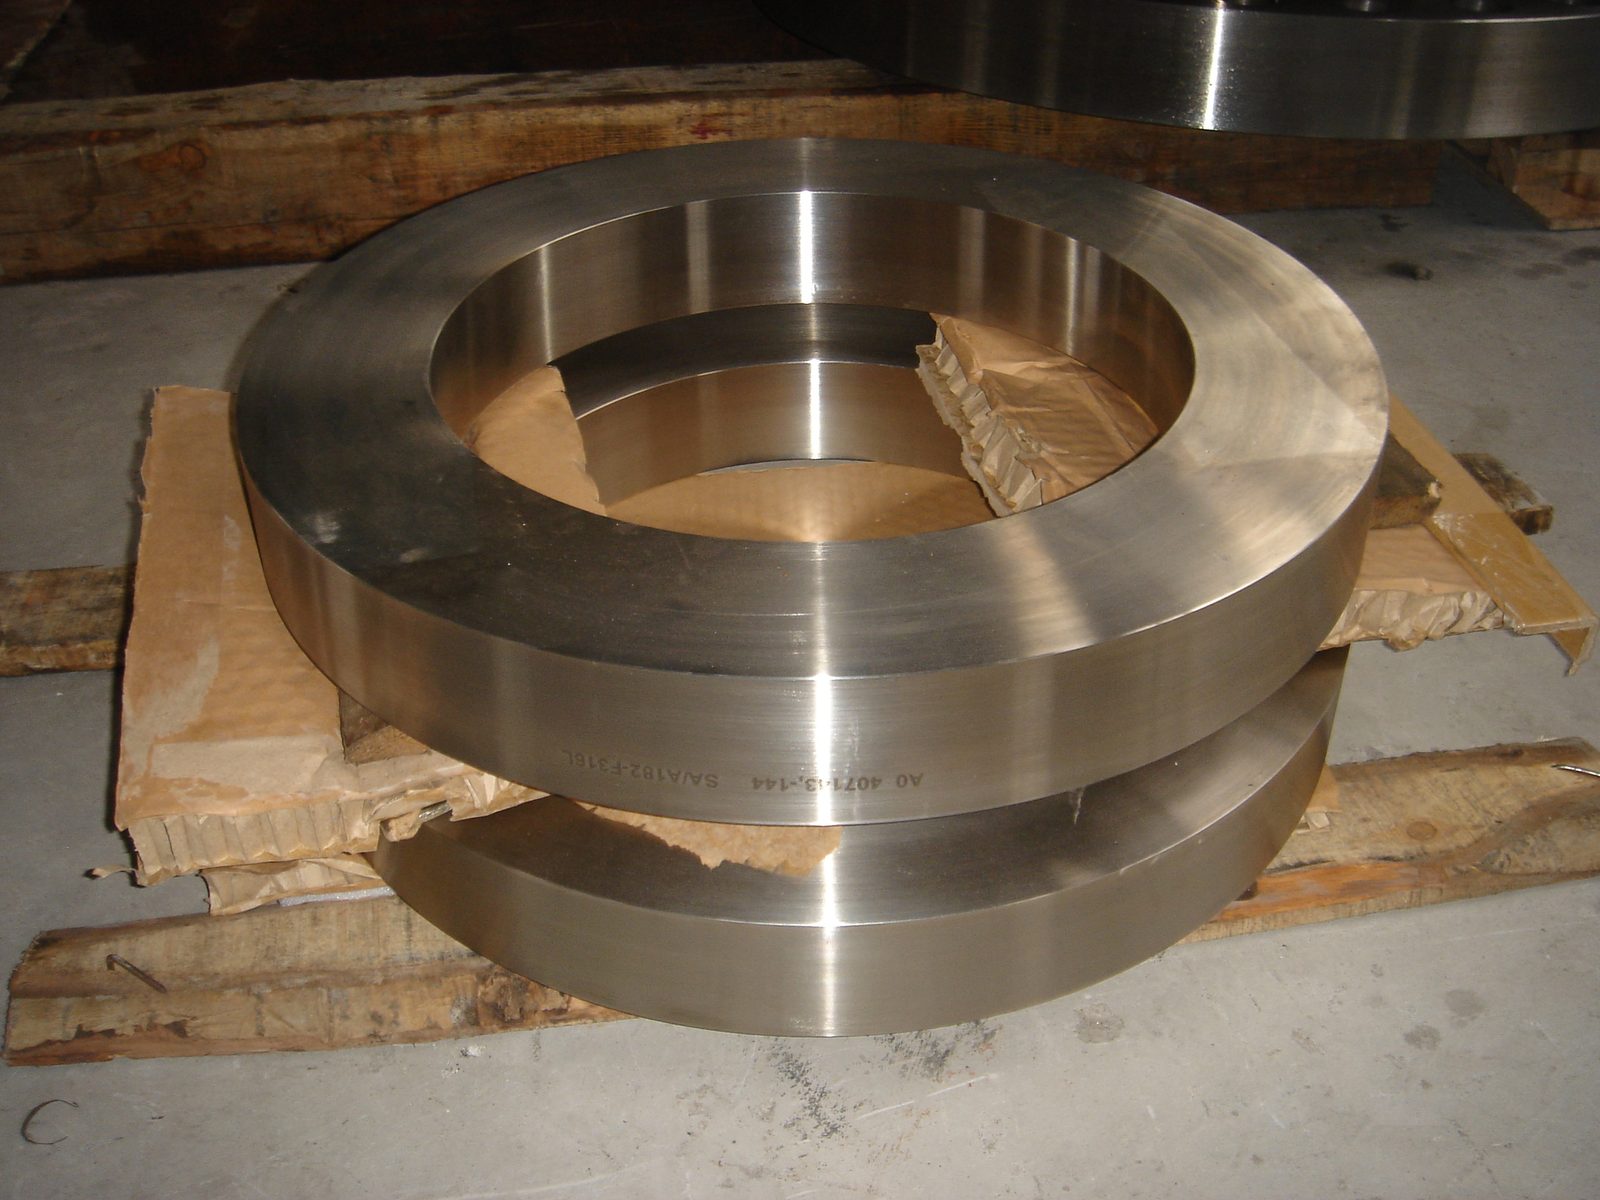
Vorformen für Ringe
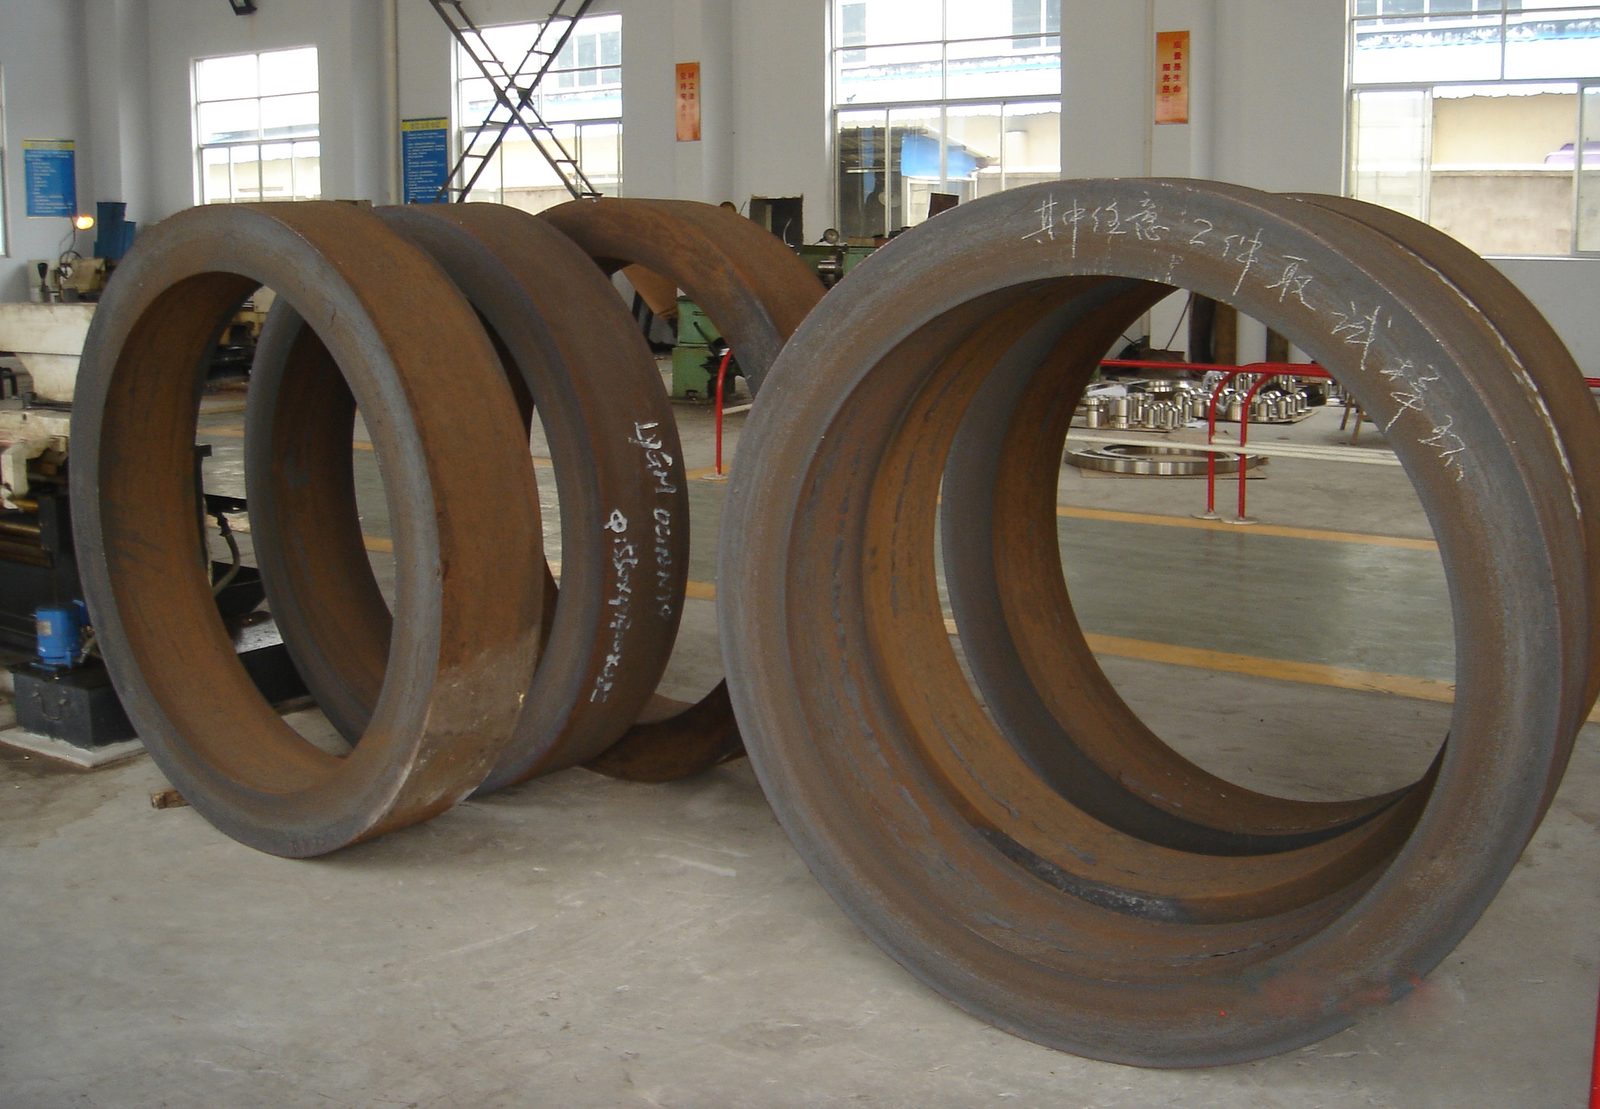
Ein nahtlos gewalzter Ring beginnt mit einer Vorform, die wir im Freiform stauchen und lochen.
Offen oder geschlossen
Freiformschmieden oder Gesenkschmieden?
Beim Gesenkschmieden (closed die forging) liegt die Endform in einer geschlossenen Gravur fest. Das Freiformschmieden (open die forging) arbeitet mit Werkzeug, das das Werkstück offen lässt. Die Form entsteht hier aus der Abfolge der Pressenhübe und daraus, wie das Stück dazwischen liegt.
Ein Gesenk ist teuer und wird erst ab einer Mindestanzahl gleicher Stücke rentabel, wie Zahnräder, Pleuelstangen oder kleinere Kurbelwellen. Bei großen Stückzahlen identischer, kleinerer Bauteile fällt ein Gesenk je Stück sogar günstiger aus; dann ist Gesenkschmieden die logische Wahl.
Freiformschmieden passt zu Einzelstücken und kleinen Stückzahlen und zu Bauteilen, für die ein Gesenk zu groß würde. Sie investieren dann nicht in Werkzeug, das nur für ein Produkt verwendet wird.
Werkstoff
Schmiedbare Güten
Kohlenstoffstahl, Vergütungsstahl, nichtrostender Stahl, Duplex, Nickellegierungen und Titan: Nahezu alle schmiedbaren Metalle eignen sich für das Freiformschmieden. Arbeiten Sie mit einer anderen Güte als diesen zehn Beispielen aus dem Programm, nennen Sie diese mit Norm in Ihrer Anfrage.
Prozess
So entsteht ein Freiformschmiedestück
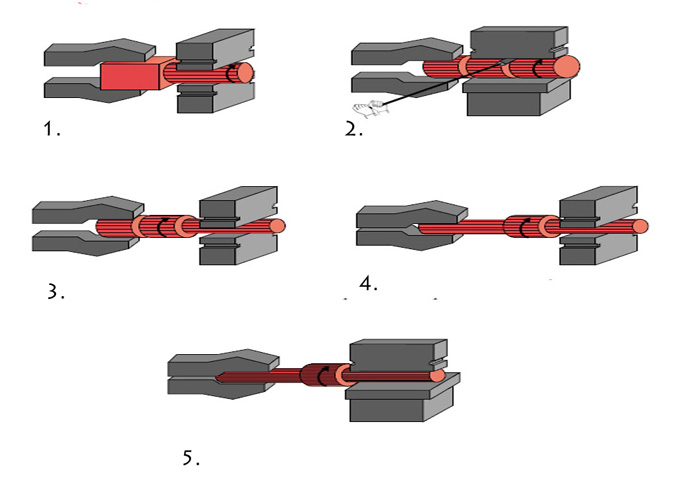
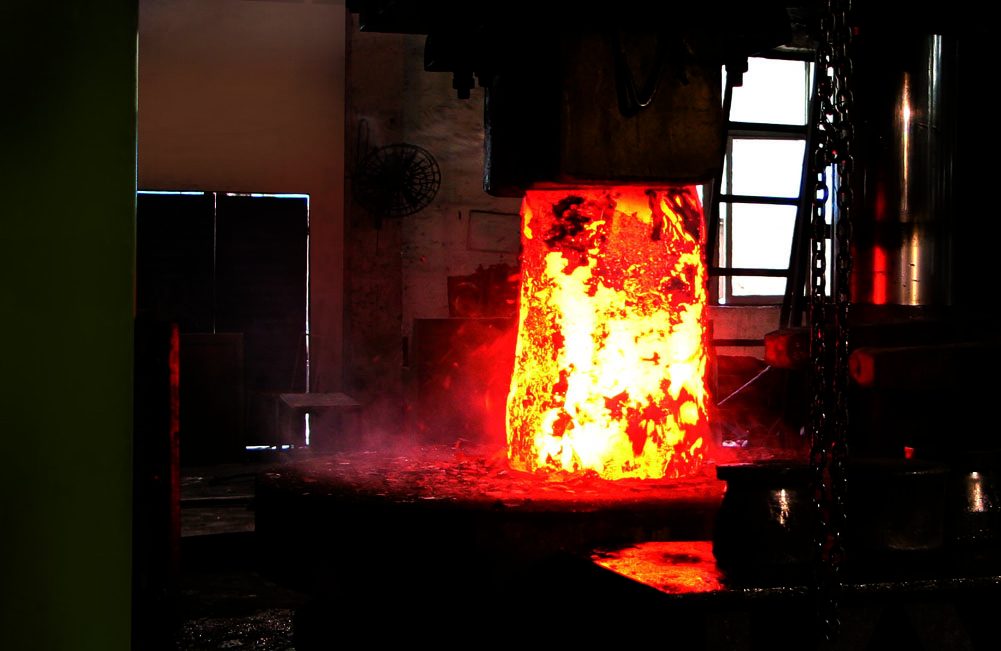
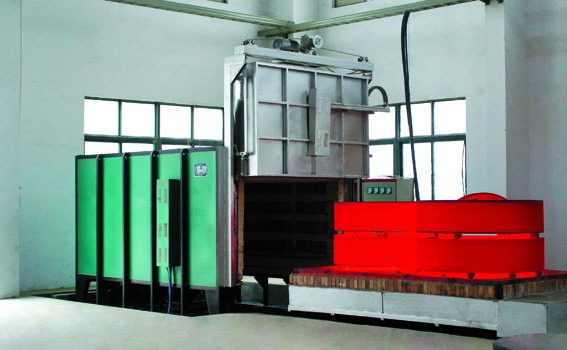
Wir sägen das Einsatzgewicht eines Gussblocks oder Schmiedeblocks ab und erwärmen es auf Schmiedetemperatur. Unter der Presse folgen Stauchen, Strecken und, wo nötig, Lochen, mit Zwischenerwärmen, wenn das Stück zu stark abkühlt. Danach erhält das Schmiedestück seine Wärmebehandlung. Nach der Entnahme von Proben drehen wir es vor, prüfen es per Ultraschall und bearbeiten es gegebenenfalls fertig.
Anwendungen
Für die anspruchsvollsten Branchen
Blöcke und Teile nach Zeichnung
Abgestufte Antriebs- und Pumpenwellen
Kran- und Windenwellen
Scheiben und Rohrböden
Turbinen- und Generatorwellen
Vorformen für nahtlos gewalzte Ringe
Ausführung
Roh, vorgedreht oder fertig bearbeitet
Roh geschmiedet
Sie erhalten das Stück, wie es von der Presse kommt, geschmiedet und wärmebehandelt, mit Bearbeitungszugabe. Wählen Sie dies, wenn Ihre eigene Werkstatt das Stück selbst bearbeitet.
Vorgedreht
Wir drehen die Schmiedehaut grob ab. Dadurch können wir das Stück per Ultraschall prüfen, und Sie wissen vor Ihrer Endbearbeitung, dass es im Inneren in Ordnung ist.
Komplett bearbeitet
Wir bearbeiten das Stück komplett fertig nach Ihrer Zeichnung, zum Beispiel zu einer abgestuften Welle, und liefern es mit Zeugnis. Sie können es direkt montieren.
Kontrolle
Prüfung und Abnahme durch Dritte
Fertigungsschritte, Bearbeitungen und Prüfungen an Ihrem Schmiedestück fallen alle unter eine verantwortliche Stelle, sodass Sie nur einen Ansprechpartner haben. Das Werkstoffzeugnis nach EN 10204 zeigt das Ergebnis von Zugversuch, Kerbschlagprüfung, Härtemessung und Ultraschallprüfung. Verlangt Ihr Endkunde etwas in seiner Spezifikation, nehmen wir es in das Zeugnis auf.
Ergänzend können Sie zum Beispiel eine 3D-Maßkontrolle, PMI, Eindringprüfung oder Magnetpulverprüfung (MPI) verlangen.
Eine Prüfstelle kann das Stück abnehmen, sowohl für maritime als auch für industrielle Anwendungen: TÜV, Lloyd's, DNV, BV, ABS, RINA, KR oder Rijkswaterstaat. Auch ein Inspektor von Ihnen oder von Ihrem Endkunden ist dabei herzlich willkommen.
Einkauf und Technik
Fragen zum Freiformschmieden
Wie lang ist die Lieferzeit beim Freiformschmieden?
Gewicht, Maß und Bearbeitung, von vorgedreht bis komplett zerspant, bestimmen die Lieferzeit beim Freiformschmieden. Schwere Stücke, eine lange Wärmebehandlung oder eine zusätzliche Abnahme durch eine Prüfstelle kosten zusätzliche Zeit. Die Lieferzeit für Ihr Stück lesen Sie vorab im Angebot, sodass Sie wissen, woran Sie sind.
Welche Normen gelten für Freiformschmiedestücke?
Freiformschmiedestücke aus Stahl fallen in Europa unter EN 10250; bei Druckgeräten kommt EN 10222 hinzu. Für amerikanische Bestellungen gelten zum Beispiel ASTM A105, A182 oder A350. Als Lieferbasis können Sie außerdem unter anderem AFNOR, ASME, BS, DIN, MIL, PED und UNI wählen. Auf einem Zeugnis 3.1 stehen die Messwerte Ihres eigenen Stücks, auf einem 3.2 zeichnet zusätzlich ein Prüfer mit. Auch ein 2.2 ist möglich.
Kostet eine Maßänderung beim Freiformschmieden neues Werkzeug?
Nein, wer zwischen zwei Bestellungen ein Maß anpasst, zahlt kein neues Werkzeug. Das Freiformschmieden verwendet Universalwerkzeug, das für jede Form nutzbar ist und an kein Produkt gebunden ist. Ein anderer Durchmesser oder eine andere Länge bei der nächsten Bestellung erfordert nur eine angepasste Zeichnung.
Wie wird das Schmiedeverhältnis berechnet?
Sie teilen den Querschnitt des Blocks vor dem Schmieden durch den Querschnitt danach, und das Ergebnis ist das Schmiedeverhältnis. Beim Stauchen teilen Sie die Anfangslänge durch die Endhöhe. Schreibt Ihre Spezifikation ein Minimum vor, nehmen wir dies vor dem Schmieden in die Bestellung auf. Am geschmiedeten Stück selbst lässt sich das Verhältnis nachträglich nur schwer nachvollziehen.
Ist 3:1 ein Normwert für das Schmiedeverhältnis?
Nein, in der Fachliteratur gilt 3:1 als Faustregel, und eine Norm schreibt diese Zahl nicht vor. Bei diesem Verhältnis ist der Querschnitt auf ein Drittel des Originals reduziert. EN 10250-1 verlangt nur so viel Reduktion, dass das Gussgefüge des Blocks vollständig verschwindet.
Welche Endreduktion empfiehlt der Hersteller für Alloy 718 beim Freiformschmieden?
Der Hersteller von Alloy 718 (Inconel® 718) empfiehlt beim Freiformschmieden eine Endreduktion von mindestens 20 %. Beim Gesenkschmieden nennt er 10 %. Dieser höhere Wert soll eine ungleiche Korngröße im Schmiedestück verhindern. Jede Legierung stellt dabei eigene Anforderungen: Schmiedetemperatur und minimale Umformung unterscheiden sich je Güte.
Wie verläuft der Faserverlauf bei Freiformschmiedestücken?
Der Faserverlauf folgt der Form des Schmiedestücks, zum Beispiel der Längsachse einer Welle. Das Schmieden streckt Körner und Einschlüsse in der Richtung, in der sich der Werkstoff verformt. Bei einer kritischen Anwendung stimmen Sie Faserverlauf und Prüfung auf die Belastung des Bauteils ab.
Wo werden Proben aus einem Schmiedestück entnommen?
EN 10250-1 legt für freiformgeschmiedete Stücke zwei Dinge fest: in welcher Tiefe die Proben entnommen werden und in welcher Richtung zum Faserverlauf. Weil dieser Verlauf der Form des Stücks folgt, ist es wichtig, woher eine Probe stammt. Die Probenposition legen wir bereits vor der Bestellung fest.
Warum ist Wärmebehandeln nach dem Schmieden nötig?
Unmittelbar nach dem Schmieden hat ein Stück noch nicht die geforderten mechanischen Werte. Durch das wiederholte Erwärmen und die wechselnden Querschnitte kann das Korn grob und ungleichmäßig sein. Normalglühen, Vergüten oder, bei nichtrostendem Stahl, Lösungsglühen machen das Gefüge gleichmäßig. Die Gütenorm gilt dabei als Untergrenze.
Wie groß kann ein Schmiedestück werden?
Die Grenze für ein Schmiedestück liegt von Fall zu Fall anders: Form, Güte und gefordertes Schmiedeverhältnis bestimmen, was machbar ist. Wir prüfen das machbare Maß je Anfrage. Für Stückgewicht und Länge gelten die äußersten Werte des Programms, aber je Form kann die Grenze niedriger liegen.
Mehr zum Schmieden
Angebot für Ihr Schmiedestück
Lieber zuerst kurz sprechen? Rufen Sie gern an unter +31 (0)85 773 7470, oder senden Sie Ihre Zeichnung oder Spezifikation an info@rdforgings.com. Zweifeln Sie, ob Freiformschmieden, Ringwalzen oder Gießen zu Ihrem Bauteil passt, beurteilen wir das ebenfalls für Sie. Auf Grundlage Ihrer Zeichnung, Güte, Anzahl und Ihres Zeugniswunsches stimmen wir Schmiedeform, Wärmebehandlung und Zeugnis vor der Bestellung mit Ihnen ab. Weicht das Angebot von Ihrer Spezifikation ab, sehen Sie das vorab im Angebot.
Zeichnung, Skizze oder Spezifikation
Güte mit Norm und Belastung des Bauteils
Minimales Schmiedeverhältnis, falls vorgeschrieben
Lieferzustand, Stückzahl und Zeugnis