1.4313 (X3CrNiMo13-4) Schmiedestücke für Turbinen, Pumpen und Armaturen
Wir liefern 1.4313 geschmiedet, mit Zeugnis nach EN 10204, in einer QT-Klasse (vergütet) oder weichgeglüht. Es ist ein weichmartensitischer nichtrostender Stahl (soft martensitic stainless steel) mit 13/4-Aufbau.
Anwendungen
Von der Wasserkraftturbine bis zum Druckbehälter
Wir schmieden 1.4313 für den Turbinen-, Pumpen- und Armaturenbau. Sie finden ihn auch in der Öl- und petrochemischen Industrie.
Bauteile für Wasserkraftturbinen
Pumpenbauteile
Verdichterbauteile
Armaturengehäuse, Sitze und Schieber
Bauteile für Öl und Petrochemie
Druckbehälterbauteile
13/4 oder Alternative
1.4313, 410/420 Mod oder Duplex?
Drei Eigenschaften Ihres Bauteils bestimmen die Wahl: die Dicke, die niedrigste Betriebstemperatur und der Kontakt mit Meerwasser.
Starker Querschnitt: 1.4313
Dieser Stahl ist lufthärtend: Selbst ein starker Querschnitt härtet beim Abkühlen an Luft durch, sodass das Rissrisiko bei der Wärmebehandlung gering bleibt. Benötigen Sie ein Bauteil mit großem Querschnitt, behalten Sie nach dem Vergüten sowohl Festigkeit als auch Zähigkeit.
Unter 0 °C: besser als 410 oder 420 Mod
Im Vergleich zu 410 oder 420 Mod hat 1.4313 eine bessere Kerbzähigkeit unter 0 °C. Arbeitet Ihr Bauteil bei Frost oder in kalten Medien, fließt dieser Unterschied in die Werkstoffwahl ein.
Dauerhaft Meerwasser: Duplex 1.4462
Die PREN von 1.4313 liegt zwischen 13,4 und 16,6. Dieser 13/4-Stahl verträgt mäßig korrosive Medien ohne Chloride gut; in Meerwasser kann jedoch Lochkorrosion auftreten. Steht ein Bauteil ständig im Meerwasser, ist Duplex oder Super-Duplex, zum Beispiel 1.4462, meist besser.
Werkstoffnamen
1.4313 auf der Zeichnung: X3CrNiMo13-4, F6NM oder S41500
Begegnet Ihnen 1.4313 auf einer Zeichnung oder Einkaufsspezifikation, kann es unter der Werkstoffnummer, dem EN-Kurznamen, einer ASTM-Grade oder der UNS-Nummer stehen. ASTM kennt außerdem getrennte Normen für Schmiedestücke und für Stab. Hinter dem Namen gehört immer der Lieferzustand: eine QT-Klasse oder +A (weichgeglüht).
Analyse und Festigkeit
Zusammensetzung und QT-Werte von 1.4313
Zusammensetzung nach EN 10088-3
Festigkeit je QT-Klasse (Mindestwerte aus Datenblättern)
Nach EN gilt die Dehnung bis 160 mm in Längsrichtung (entlang der Faser) und von 160 bis 250 mm in Querrichtung; die ASTM-Zeile ist für jedes Maß gleich. Ist der Querschnitt größer als 250 mm, vereinbaren wir die Anforderungen vorab gemeinsam mit Ihnen.
Wärmebehandlung
Schmieden, Härten und Anlassen von 13/4-Stahl
Erwärmen und Schmieden
Wir erwärmen das Ausgangsmaterial zunächst langsam auf etwa 850 °C. Danach schmieden wir es zwischen 1150 und 900 °C und meiden bewusst den Bereich um 825 °C.
Härten
Wir härten das Stück bei 950 bis 1050 °C und lassen es danach an Luft, in Öl oder Polymer abkühlen.
Anlassen auf die QT-Klasse
Die Anlassbehandlung bestimmt die endgültige QT-Klasse. QT700 erhält zwei Anlassbehandlungen: die erste bei 650 bis 700 °C, die zweite bei 600 bis 620 °C. QT900 lassen wir einmal an, bei 520 bis 580 °C.
Weichglühen (+A)
Für den Zustand +A glühen wir das Stück bei 600 bis 650 °C. Die Härte beträgt dann höchstens 320 HB.
Vordrehen und Prüfen
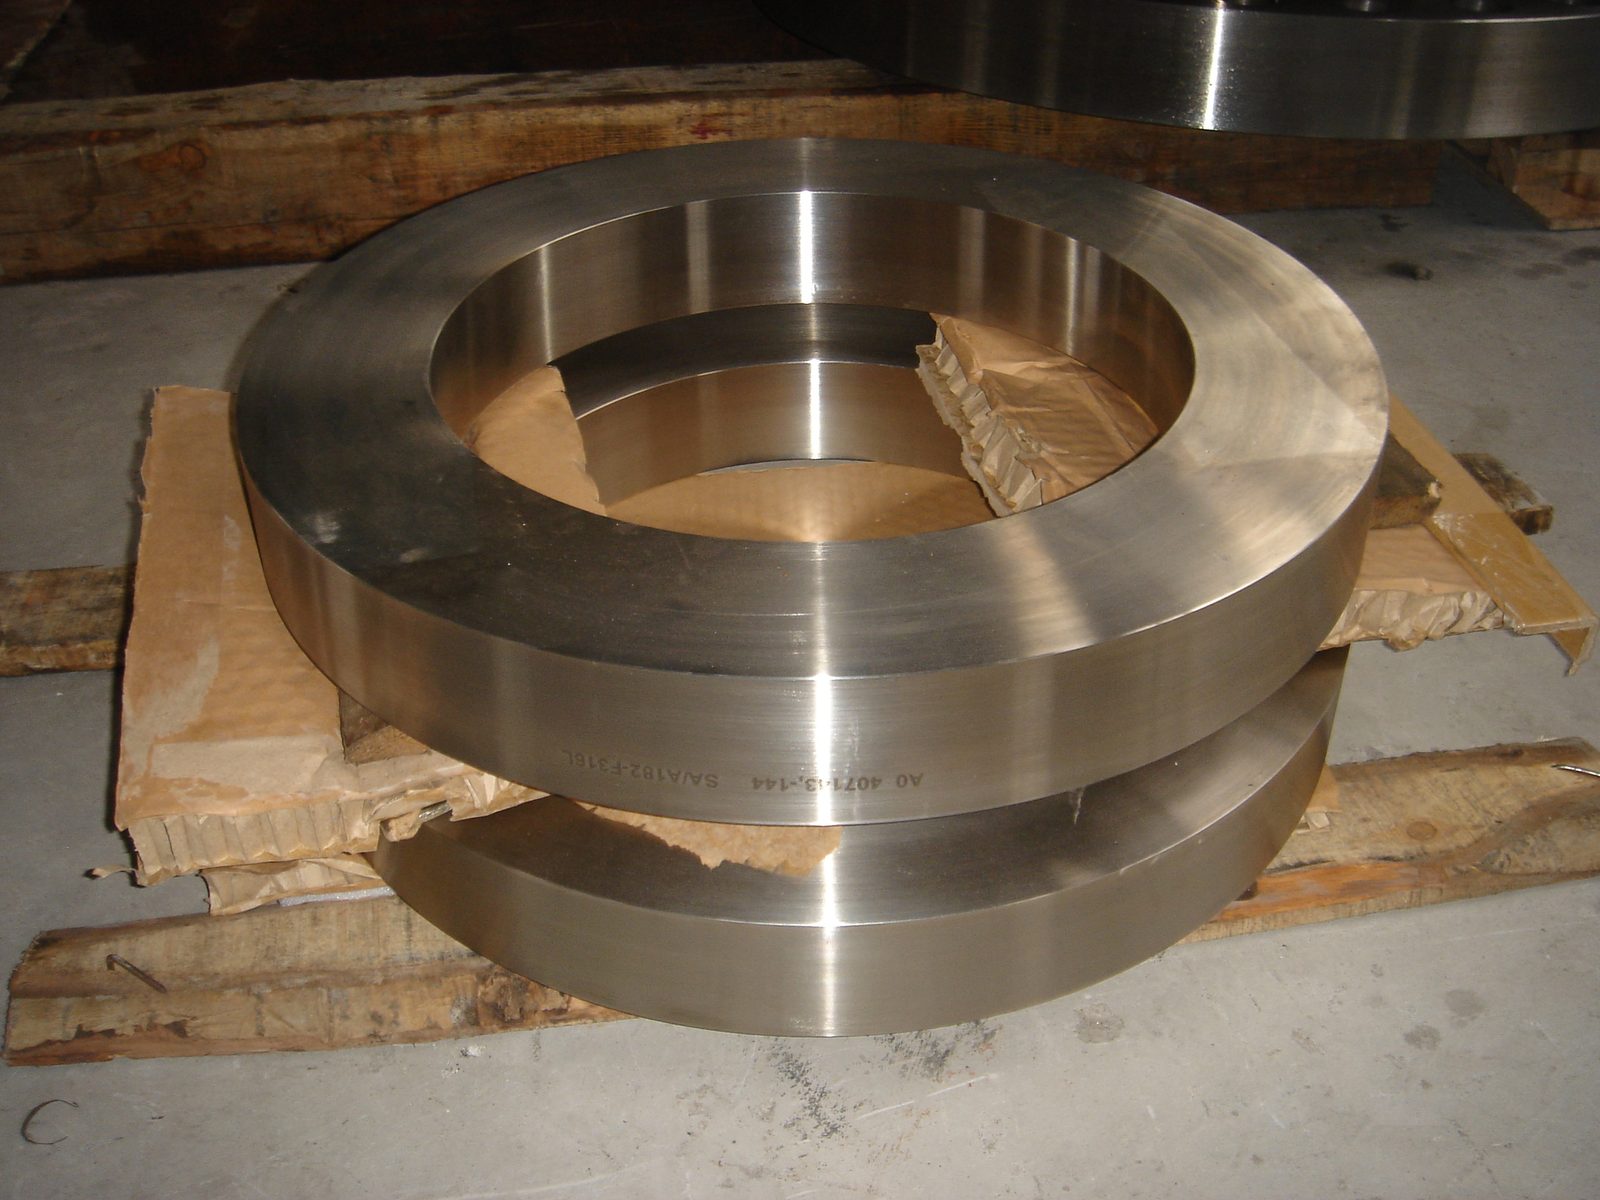
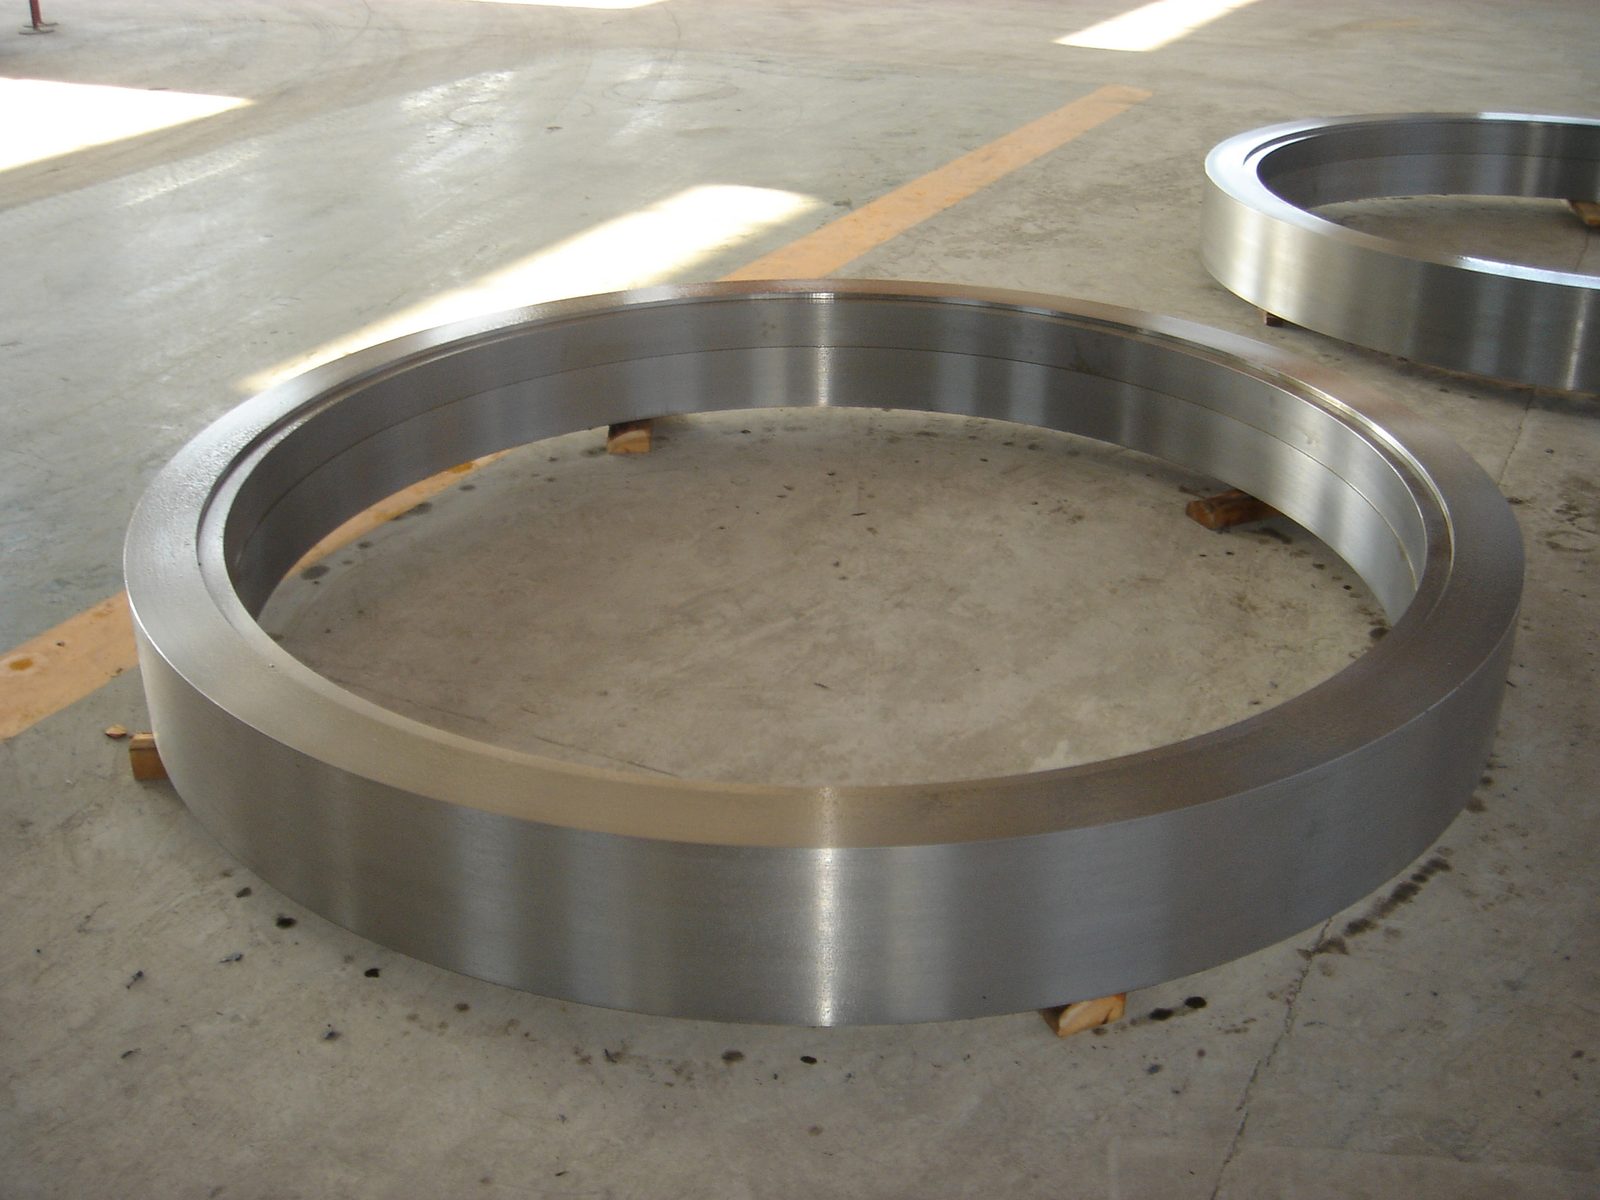
Nach dem Vordrehen können wir den Querschnitt eines 1.4313-Schmiedestücks mit Ultraschall prüfen. Sie erhalten das Stück als rohe Schmiedeform, vorgedreht oder fertig bearbeitet nach Ihrer Zeichnung.
Abnahme
Prüfung, 3.1-Zeugnis und NACE-Prüfung
Alle Schritte, vom Schmieden und der Wärmebehandlung bis zur Bearbeitung und den Prüfungen, unterliegen einer einzigen verantwortlichen Stelle. Jedes Stück prüfen wir einzeln, sodass Sie die Ergebnisse auf dieses eine Stück zurückführen können.
Neben der Ultraschallprüfung können Sie einen Zugversuch, eine Härtemessung, Kerbschlagversuche bei niedriger Temperatur und PMI verlangen. In der Regel erhalten Sie ein 3.1-Zeugnis.
Bei Lieferung für Sauergas vermerkt das Zeugnis auch die Härtemessung und die Temperaturen beider Anlassschritte. So können Sie den Werkstoff an NACE MR0175 / ISO 15156 messen.
Einkaufsfragen
Technische und praktische Fragen zu 1.4313
Erfüllt ein Schmiedestück in 1.4313 auch ASTM A182 F6NM?
Nicht automatisch: 1.4313 und ASTM A182 F6NM beschreiben dieselbe 13/4-Legierung, aber jedes Normensystem hat eigene Grenzen. Bei F6NM darf der Nickelgehalt bis 5,5 % gehen und Molybdän liegt zwischen 0,5 und 1,0 %. Eine Schmelze, die beide Normen erfüllt, ist möglich, aber nicht garantiert. Geben Sie auf der Bestellung an, welche Norm maßgebend ist.
Welche QT-Klasse passt zu einem Bauteil für Sauergas?
Bei einer Sauergasanforderung beginnt die Wahl bei QT700, der Klasse, die nahe an den NACE-Vorschriften liegt. Steht die Festigkeit an erster Stelle, ist QT900 die geeignete Klasse; QT780 liegt bei der Streckgrenze zwischen beiden. Maßgebend sind stets die erforderliche Festigkeit und das Umfeld, in dem das Bauteil arbeitet. Das Vergüten auf die gewählte Klasse ist Teil der Lieferung.
Welche maximale Härte gilt für 13Cr-4Ni-Stahl nach NACE?
NACE MR0175 / ISO 15156-3 legt für 13Cr-4Ni-Stahl eine maximale Härte von 23 HRC fest. Die Norm schreibt zwei Anlassschritte vor: zuerst bei 648 bis 691 °C, danach bei 593 bis 621 °C. Diese Grenze ist nicht einfach einzuhalten. Beim Anlassen kann Austenit entstehen, der beim Abkühlen wieder in harten Martensit übergeht. Messungen an mehreren, vorab festgelegten Positionen bieten daher mehr Sicherheit.
Welche Vorwärmtemperatur gilt beim Schweißen von 1.4313?
Zum Schweißen von 1.4313 wärmen Sie das Bauteil auf etwa 150 °C vor. Gängige Lichtbogenschweißverfahren sind verwendbar, sofern Sie das richtige Schweißverfahren einhalten. Lassen Sie das Bauteil nach dem Schweißen an, am besten sofort aus der Schweißwärme. Entfernen Sie danach die Anlauffarben und die Oxidhaut. Bei kritischen Bauteilen empfehlen wir ein qualifiziertes Schweißverfahren.
Welcher Stahlguss passt zu geschmiedeten 13/4-Bauteilen?
Zu geschmiedeten 13/4-Bauteilen passt der Stahlguss CA6NM, mit demselben Chrom-Nickel-Aufbau. Schmiede- und Gussteile bleiben so innerhalb einer Werkstoffgruppe. Im Vergleich zum älteren CA-15 hat CA6NM einen deutlich höheren Kerbschlagwert, bessere Schweißbarkeit und mehr Beständigkeit gegen Kavitation. In Pumpen- und Wasserturbinenteilen hat CA6NM das CA-15 dadurch weitgehend verdrängt.
Welche Streckgrenze hat X3CrNiMo13-4 bei 300 °C?
Bei 300 °C garantiert EN 10088-3 noch eine Streckgrenze von 530 MPa für QT780 und 620 MPa für QT900. Bei 100 °C sind es 590 MPa für QT780 und 720 MPa für QT900. Der Einsatzbereich laut Datenblatt liegt zwischen −60 und 300 °C. Bei höherer Temperatur sinkt die Streckgrenze allmählich. Rechnen Sie für Bauteile in Dampf oder Heißwasser mit diesen niedrigeren Werten.
Wer nimmt ein Schmiedestück in 1.4313 bei einem 3.2-Zeugnis ab?
Bei einem 3.2-Zeugnis nimmt eine unabhängige Prüfstelle das Stück ab, zum Beispiel TÜV, DNV, RINA oder Bureau Veritas. Dieses Zeugnis benötigen Sie, sobald Ihre Spezifikation eine unabhängige Abnahme verlangt. Inspektoren im Namen Ihres Unternehmens oder Ihres Endkunden dürfen der Abnahme beiwohnen. Welche Prüfungen das Zeugnis nennt, vereinbaren wir vor der Produktion mit Ihnen.
Wie lange dauert die Lieferung von vorgedrehten 13/4-Schmiedeteilen?
Gewicht, Abmessungen und Bearbeitungsgrad Ihres Stücks bestimmen die Lieferzeit. Zusätzliche Prüfungen oder eine Wärmebehandlung gemäß NACE-Anforderungen können die Lieferzeit verlängern. Das Stück ist lieferbar als rohe Schmiedeform, vorgedreht oder fertig bearbeitet nach Ihrer Zeichnung. Welche Frist zu Ihrem Stück gehört, nennt das Angebot.
Ist 1.4313 magnetisch?
Ja, 1.4313 ist ferromagnetisch, daher ist eine Magnetpulverprüfung (MPI) am Schmiedestück möglich. Auch eine Eindringprüfung führen wir aus. Der Stahl ist außerdem polierbar, sodass Sie die Oberfläche des Schmiedestücks fein bearbeiten können. Eine polierte Oberfläche verbessert die Korrosionsbeständigkeit deutlich.
Lässt sich X3CrNiMo13-4 gut zerspanen?
Ja, die Zerspanung ist mit der von Baustahl gleicher Härte vergleichbar. Zum Kaltumformen ist diese Güte nicht geeignet. Bearbeiten Sie das Bauteil nach der Lieferung selbst weiter, geben Sie in der Anfrage den gewünschten Zustand, QT-Klasse oder +A, und die Ausführung an: roh, vorgedreht oder fertig bearbeitet.
Fotoauswahl
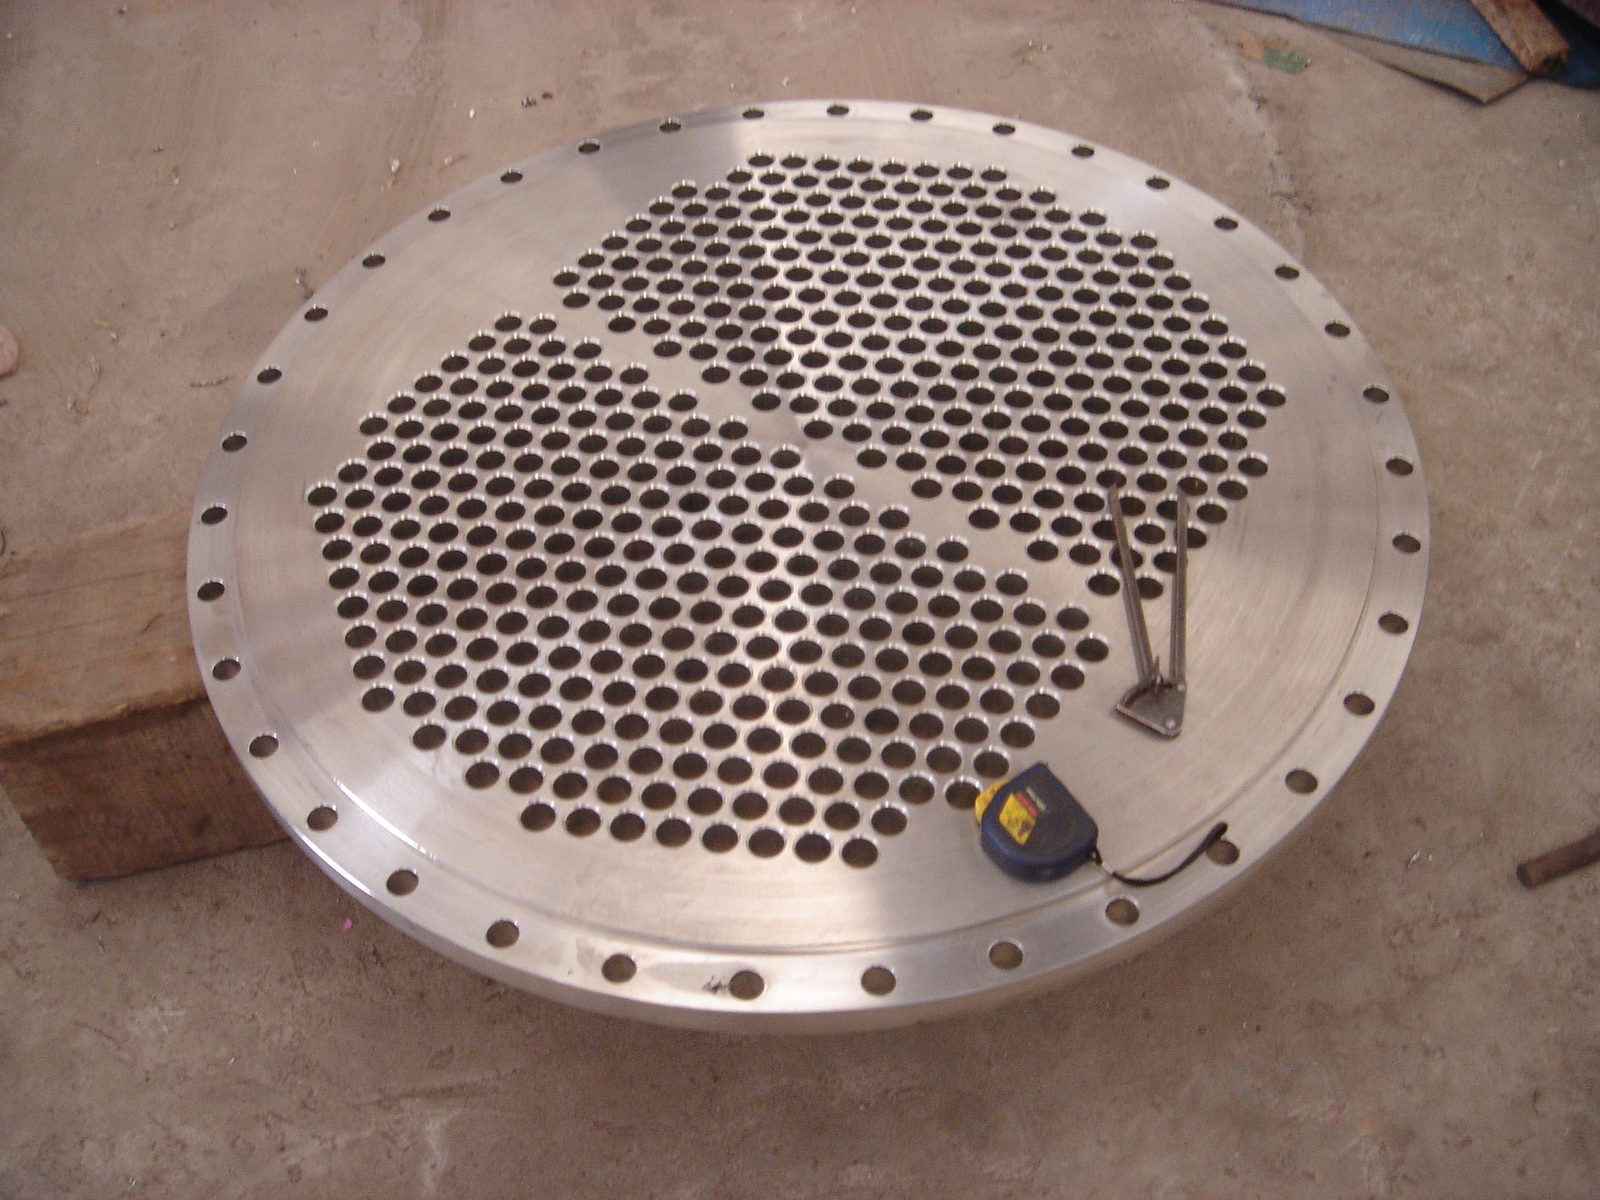
Bilder aus unserer Produktion
Weiterklicken
Ihr 1.4313-Schmiedestück: Was kostet es und wann kommt es?
Senden Sie Ihre Angaben an info@rdforgings.com oder rufen Sie +31 (0)85 773 7470 an und sprechen Sie direkt mit jemandem, der Ihr Bauteil kennt. Sie erhalten dann ein Angebot mit Preis und Lieferzeit. Unser Büro befindet sich in Dongen.
Zeichnung und größter Querschnitt
QT-Klasse und maßgebende Norm
NACE-Anforderung und Zeugnisart
Gewünschte Lieferzeit
Angebot anfragen
Hinterlassen Sie Ihre Angaben, wir melden uns zeitnah bei Ihnen.